
LA CONSTRUCTION DES MOTEURS D’AVION
La construction des moteurs d’avion, à pistons ou à réaction, implique de transformer des matériaux bruts pour produire des machines d’une extrême précision et d’une fiabilité très poussée. L’environnement de fonctionnement très rigoureux du transport aérien nécessite l’utilisation d’un grand nombre de matériaux de pointe. Quant aux méthodes de construction, elles peuvent être tantôt traditionnelles, tantôt très spécialisées.
Les matériaux de construction
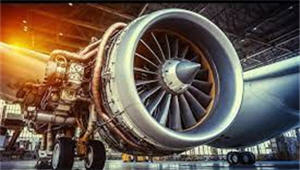
Les moteurs d’avion sont essentiellement de construction métallique mais, au cours des dernières années, on a vu apparaître les matériaux composites pour certains éléments. Divers alliages d’aluminium et de titane sont utilisés pour les éléments où il est primordial de combiner résistance et légèreté (composants structuraux, sections compresseurs, bâtis moteurs). Lorsque la résistance aux hautes températures et à la corrosion est recherchée, on emploie des alliages de nickel, de chrome et de cobalt (chambres de combustion et sections turbines). Enfin, on recourt à de nombreux alliages d’acier pour des usages intermédiaires.
La réduction du poids étant devenue un facteur fondamental pour l’abaissement des coûts d’utilisation (maximisation de la charge utile, minimisation de la consommation de carburant), on a assisté récemment à l’introduction de matériaux composites destinés à remplacer l’aluminium, le titane et certains alliages d’acier dans les parties structurales, les gaines et les canalisations non soumises à des températures élevées. Ces composites sont principalement à base de résines polyimides, époxy et autres, renforcées de fibres de verre tissées ou de fibres de graphite.
Les procédés de fabrication
Pratiquement tous les procédés de traitement et d’usinage des métaux sont appliqués dans la construction des moteurs d’avion. On peut citer, entre autres, le forgeage à chaud (aubes, disques de compresseurs), le moulage (composants structuraux, bâtis moteurs), le meulage, le brochage, le tournage, le perçage, le fraisage, le filetage, le soudage, le brasage, etc. Les procédés associés comprennent la finition (anodisation, chromatage, etc.), l’électrodéposition, la trempe et la métallisation à chaud, à la flamme ou au plasma. Compte tenu de la résistance et de la dureté des alliages utilisés, de la complexité des formes et du degré de précision recherché, les exigences de l’usinage sont ici plus strictes et plus rigoureuses que dans la plupart des autres branches de l’industrie.
Parmi les procédés spécifiques au secteur aéronautique figurent le fraisage chimique et électrochimique, l’usinage par électroérosion, le perçage au laser et le soudage par faisceau d’électrons. Le fraisage chimique et électrochimique consiste en un enlèvement de métal sur des surfaces importantes, de façon à conserver ou à créer un contour. En fonction de la nature de l’alliage, les pièces sont placées dans un bain acide, basique ou électrolytique fortement concentré. Le métal est dissous par action chimique ou électrochimique. Le fraisage chimique est souvent utilisé après le forgeage des aubes, afin de mettre l’épaisseur des parois en conformité avec les spécifications tout en préservant le profil.
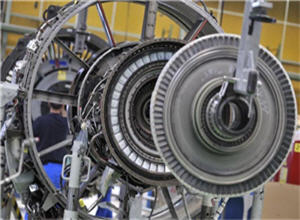
L’usinage par électroérosion et le perçage au laser sont généralement utilisés pour réaliser des trous de petit diamètre et des contours complexes dans des métaux de grande dureté. Ces trous sont requis dans les composants des chambres de combustion et des turbines à des fins de refroidissement. L’enlèvement du métal est obtenu par l’action thermodynamique de décharges électriques à haute fréquence. Cette opération se déroule dans un bain d’huile minérale diélectrique. L’électrode tient lieu de modèle en négatif de la découpe désirée. Le soudage par faisceau d’électrons est utilisé pour assembler des pièces dans lesquelles une forte pénétration de la soudure est requise, principalement dans des configurations peu accessibles. L’effet de soudage est produit par un faisceau focalisé et accéléré d’électrons, à l’intérieur d’une chambre à vide. L’énergie cinétique des électrons se transforme en chaleur utilisée pour le soudage.
La fabrication des composites fait appel soit à des techniques par voie humide, soit à l’utilisation de tissus préimprégnés. Dans la technique humide, le mélange de résine visqueuse non cuite est appliqué dans un moule par pulvérisation ou au moyen d’un pinceau. La fibre de renfort est introduite manuellement dans la résine. Un complément de résine est appliqué pour obtenir l’uniformité et le contour. Le matériau obtenu est alors cuit en autoclave (chaleur et pression). Les matériaux préimprégnés se composent de feuilles de composites semi-rigides, partiellement cuites et prêtes à l’emploi. Dans un premier temps, le matériau est coupé aux dimensions voulues, moulé manuellement puis cuit en autoclave. Les parties cuites sont usinées et assemblées sur le moteur par des techniques classiques.
L’inspection et les essais
Afin de garantir la fiabilité, un certain nombre d’opérations de contrôle de la qualité sont mises en œuvre au cours de la fabrication et sur le produit final. Les principales méthodes appliquées pour les essais non destructifs sont la radiographie, les ultrasons, les particules magnétiques et les marqueurs fluorescents. Ces différentes techniques permettent de détecter d’éventuelles fissures ou défauts internes. Les moteurs assemblés sont testés au banc avant livraison au client.
Les risques pour la sécurité et la santé et leur prévention
Les risques sanitaires associés à la construction des moteurs d’avion sont essentiellement liés à la toxicité des matériaux utilisés. L’aluminium, le titane et l’acier ne sont pas considérés comme fortement toxiques, tandis que le chrome, le nickel et le cobalt sont plus problématiques. Certains composés et états de valence de ces trois derniers métaux sont cancérogènes chez l’humain et chez l’animal. Leurs formes métalliques ne sont généralement pas considérées comme aussi toxiques que leurs formes ioniques, couramment rencontrées dans les bains de traitement superficiel du métal et pigments de peinture.
Dans l’usinage conventionnel, la plupart des opérations font appel à des liquides de refroidissement ou de coupe qui réduisent la formation de poussières et de fumées. A l’exception du meulage à sec, les métaux ne présentent généralement pas de risques d’inhalation, les vapeurs des liquides de refroidissement mises à part. Le meulage est assez courant, en particulier sur les pièces de moteur à réaction, pour lisser les contours et finir les aubages. Les meules utilisées sont généralement des petites meules manuelles. Lorsque ce type de meulage est appliqué à des alliages à base de chrome, de nickel ou de cobalt, une ventilation avec aspiration localisée est requise, notamment au moyen de tables à aspiration et de meuleuses autoventilées. Les autres risques sanitaires associés à l’usinage traditionnel sont les dermites et le bruit. Le personnel peut être, en effet, en contact avec des liquides de refroidissement et de coupe; l’exposition cutanée répétée de la substance avec la peau peut causer différentes formes de dermites. D’une façon générale, les gants et les crèmes de protection et de bons principes d’hygiène individuelle permettent de réduire ces effets nocifs. Des niveaux sonores élevés peuvent être engendrés lors de l’usinage de pièces d’alliages à haute résistance, à paroi mince, en raison du broutage de l’outil et des vibrations de la pièce. Ce problème peut être résolu, dans une certaine mesure, par l’emploi d’un outillage plus rigide et de matériaux amortissants, la modification des paramètres d’usinage et le bon affûtage des outils. Dans les autres cas, des équipements de protection individuelle (par exemple, casques antibruit et bouchons auriculaires) sont requis.
Les risques pour la sécurité associés aux opérations d’usinage classiques comprennent essentiellement les risques de blessures découlant des mouvements au point de travail, des opérations de fixation et des systèmes d’entraînement. La réduction de ces risques peut être réalisée au moyen de protecteurs fixes, de trappes d’accès à verrouillage automatique, de barrières lumineuses, de tapis sensibles, mais aussi à travers l’information et la formation du personnel. Une protection oculaire doit systématiquement être portée, dans le périmètre réservé aux opérations d’usinage, contre les projections d’éclats, de particules, de liquides de refroidissement ou de solvants de nettoyage.
Les opérations de traitement de surface des métaux, le fraisage chimique et électrochimique et l’électrodéposition impliquent l’exposition des opérateurs à des bains ouverts d’acides de bases et d’électrolytes concentrés. La plupart des bains utilisés contiennent aussi de fortes proportions de métaux dissous. En fonction des conditions d’utilisation de ces bains et de leur composition (concentration, température, agitation, dimensions), une ventilation avec aspiration localisée est nécessaire pour limiter les émissions de vapeurs dans l’atmosphère. Différents types de capots latéraux, à fente, sont utilisés à cette fin. Des systèmes de ventilation et des règles d’exploitation pour les différents bains sont recommandés dans les publications de la Conférence américaine des hygiénistes gouvernementaux du travail (American Conference of Governmental Industrial Hygienists (ACGIH)) et de l’Institut américain de normalisation (American National Standards Institute (ANSI)). La nature corrosive de ces bains impose en outre le port d’équipements de protection des yeux et de la peau (lunettes de protection, masques, gants, tabliers, etc.). Des postes d’urgence pour le rinçage des yeux ainsi que des douches doivent également être accessibles immédiatement en cas d’accident.
Le soudage par faisceau d’électrons et le perçage au laser présentent des risques d’exposition aux rayonnements. Le soudage par faisceau d’électrons génère des rayons X secondaires (effet Bremsstrahlung). La chambre de soudage peut être comparée à un tube à rayons X inefficace. Il est donc essentiel que cette chambre soit construite en matériaux qui atténuent le plus possible les rayonnements ou qu’elle soit munie d’un blindage. Un blindage en plomb est souvent employé. Il faut également effectuer périodiquement des campagnes de mesurage des rayonnements. Les lasers, également, présentent des risques pour les yeux et la peau (risques de brûlure). Il existe aussi un risque potentiel d’exposition aux fumées d’évaporation du métal de base. Les risques de rayonnement associés aux opérations laser doivent être circonscrits, dans la mesure du possible, par l’utilisation de chambres fermées munies de sécurités. Un programme complet doit être mis en place et rigoureusement suivi. Une ventilation avec aspiration localisée doit être prévue dans tous les emplacements où des fumées métalliques sont émises.
Les principaux risques liés à la fabrication de pièces en composites sont ceux de l’exposition chimique aux composants de résines n’ayant pas réagi et aux solvants lors des opérations de stratification humide. Les composants les plus dangereux sont sans doute les amines aromatiques utilisées comme réactifs dans les résines polyimides et les durcisseurs des systèmes à base de résine époxy. Un certain nombre de ces composés sont des cancérogènes confirmés ou soupçonnés. Ils ont également d’autres effets toxiques. Du fait de leur nature hautement réactive, ces systèmes à base de résine et, en particulier, les époxys, causent une sensibilisation cutanée et respiratoire. La réduction des risques au cours des opérations de stratification par voie humide doit inclure une ventilation avec aspiration localisée et le port systématique d’équipements de protection individuelle pour éviter le contact avec la peau. Lorsque la stratification se fait avec des feuilles préimprégnées, il n’y a généralement pas de risque d’inhalation de produits en suspension dans l’air, mais une protection de la peau est nécessaire. Une fois cuites, ces pièces sont relativement inertes. Elles ne présentent plus de risques liés aux réactifs qui les composent. En revanche, l’usinage mécanique des pièces moulées peut produire des poussières irritantes, associées aux matériaux de composites de renfort (fibres de verre, graphite). Une ventilation avec aspiration localisée de l’atelier d’usinage est donc souvent requise.
Les risques pour la santé associés aux opérations de contrôle de la qualité sont généralement l’exposition aux rayonnements (rayons X ou gamma) lors de l’inspection radiographique et le bruit à l’occasion des essais de fin de fabrication. Les opérations radiographiques doivent être associées à un programme complet de radioprotection comprenant formation, surveillance des dosimètres personnels et mesurages périodiques. Les chambres de contrôle radiographiques doivent être munies de portes à verrouillage automatique, de voyants lumineux, de dispositifs d’arrêt d’urgence et d’un blindage. Les zones ou les cellules d’essai des produits assemblés doivent être protégées par un traitement acoustique adéquat, en particulier dans le cas des moteurs à réaction. Le niveau sonore mesuré sur les consoles de commande ne devra pas excéder 85 dB. Des mesures devront être prises pour éviter l’accumulation de gaz d’échappement, de vapeurs de carburant ou de solvants dans la zone d’essai.
Outre les risques mentionnés ci-dessus, liés à des opérations particulières, plusieurs autres risques plus généraux, à savoir l’exposition aux solvants, aux peintures, au plomb et aux opérations de soudage méritent considération. Des solvants de nettoyage sont utilisés dans toutes les opérations de la construction aéronautique. La tendance est à abandonner les solvants chlorés et fluorés au profit des solvants de type aqueux, terpéniques, et des essences minérales pour des raisons de toxicité et d’effets sur la couche d’ozone. Ce nouveau groupe de solvants semble plus acceptable pour l’environnement, mais il comporte des risques d’inflammation. Les quantités de solvants inflammables ou combustibles présentes sur le lieu de travail doivent donc être limitées et stockées dans des récipients approuvés, et une protection appropriée contre les incendies doit être mise en place. Le plomb est parfois utilisé comme lubrifiant de la matrice dans les opérations de forgeage des aubes. Dans ce cas, compte tenu de la toxicité de ce métal, un programme complet de contrôle et de suivi des concentrations en plomb doit être mis en place. De nombreux procédés de soudage classique sont utilisés dans les opérations de la construction aéronautique. L’exposition aux fumées métalliques, aux rayonnements ultraviolets et à l’ozone doit être mesurée pour ce type d’opération. La nécessité de mesures de protection dépendra des paramètres de fonctionnement et des métaux concernés.
| Algérie mon beau pays | |