
LES TAPIS MÉCANIQUES
Les tapis tissés ou noués à la main sont apparus en Perse plusieurs siècles avant J.-C. Aux Etats-Unis, la première manufacture de tapis tissés a été construite à Philadelphie en 1791. En 1839, l’industrie s’est complètement transformée lorsqu’une force motrice fut, pour la première fois, appliquée au tissage des tapis par Erastus Bigelow. Dans les ateliers modernes, la plupart des tapis se font à la machine, en utilisant l’un ou l’autre des deux procédés de confection mécanique, le tuftage et le tissage.
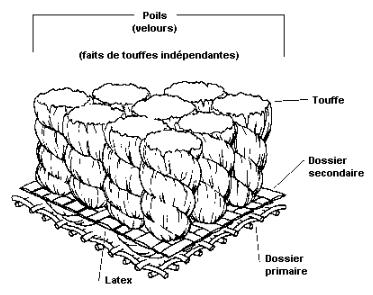
Les tapis tuftés ou touffetés sont aujourd’hui les plus répandus. Aux Etats-Unis, par exemple, près de 96% des tapis produits sont tuftés, procédé emprunté à la manufacture de dessus de lit tuftés située en Géorgie. Les tapis tuftés sont confectionnés en faisant passer une fibre de poil dans un dossier prétissé (généralement en polypropylène), puis en y fixant un second dossier présentant un enduit à base de latex qui maintient les fils en place et réunit les deux dossiers pour rendre le tapis plus stable.
La confection du tapis
Le tuftage mécanique
La machine à tufter comprend des centaines d’aiguilles (jusqu’à 2 400) placées sur une barre horizontale qui couvre toute la largeur de la machine (voir figure 89.11). Le cantre, constitué de bobines de fil placées sur des râteliers, est dirigé par des tubes de guidage de faible diamètre vers les aiguilles placées sur une barre à saccades, ou jerker . Généralement, il existe deux bobinots de fil pour chaque aiguille. L’extrémité du fil du premier bobinot est réunie avec l’extrémité du second de façon que, lorsque le fil du premier bobinot est épuisé, le fil soit fourni par le second sans qu’il soit nécessaire d’arrêter la machine. Chaque extrémité de fil présente un tube de guidage qui permet d’éviter que les fils ne s’emmêlent. Les fils passent à travers une série de guides verticaux alignés et fixes, installés sur le bâti de la machine, et par un guide situé à l’extrémité d’un bras qui se déploie à partir de la barre à aiguilles mobile de la machine. Lorsque la barre à aiguilles se déplace vers le haut et vers le bas, le rapport entre les deux guides se trouve modifié. La figure 89.12 montre les produits tuftés utilisés pour les tapis à usage domestique.
Figure 89.11 Machine à tufter
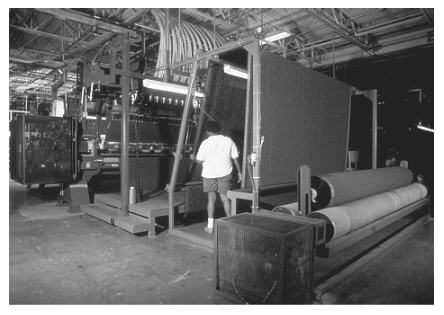
Figure 89.12 Coupe d'un tapis à usage domestique
La barre à saccades, ou jerker , reçoit le fil lâche dévidé pendant la montée des aiguilles. Les fils sont enfilés sur leurs aiguilles respectives fixées sur la barre. Les aiguilles se déplacent simultanément à raison de 500 courses à la minute au moins, avec un mouvement de va-et-vient vertical. Une machine à tufter peut produire de 1 000 à 2 000 m2 de tapis en huit heures.
Le premier élément du dossier dans lequel les fils sont insérés provient d’un rouleau placé devant la machine. La vitesse du rouleau commande la longueur du point et le nombre de points au cm2. Le nombre d’aiguilles au centimètre détermine la jauge du tissu, 3/16 ou 5/32, par exemple.
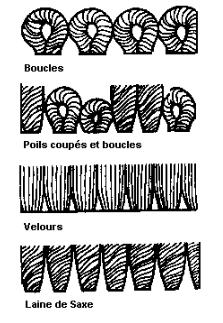
Au-dessous de la plaque à aiguilles de la machine à tufter se trouvent des boucleurs ou des combinaisons de boucleurs et de couteaux qui prélèvent et retiennent momentanément les fils transportés par les aiguilles. Pour former des poils bouclés, on a recours à des boucleurs configurés comme des crosses inversées de hockey dont chaque tressautement éloigne les boucles de poils qu’ils ont formées à mesure que le dossier se déroule.
Les boucleurs pour poils coupés ont une forme de «C» inversé et une surface coupante sur le bord supérieur interne du croissant. Ils sont utilisés en association avec des couteaux qui présentent un tranchant émoussé à une extrémité. Au fur et à mesure que le dossier avance dans la machine vers les boucleurs pour poils coupés, les fils prélevés dans les aiguilles sont coupés par cisaillement entre le boucleur et l’arête tranchante du couteau. Sur les figures 89.13 et 89.14, on peut voir les touffes sur un dossier et les différents types de boucles.
Figure 89.13 Coupe d'un tapis à usage commercial
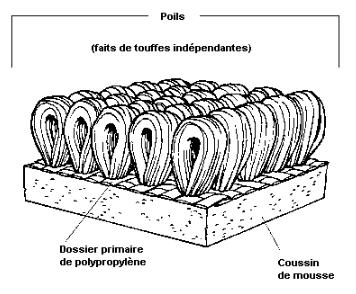
Figure 89.14 Boucles; poils coupés et boucles; velours, laine de Saxe
Le tissage
Le tapis tissé est constitué d’un fil velours tissé en même temps que les fils de chaîne et de trame qui forment l’intégralité du dossier. Les fils du dossier sont généralement en jute, en coton ou en polypropylène. Le fil velours peut être en laine, en coton ou en fibres synthétiques comme le nylon, le polyester, le polypropylène, l’acrylique, etc. Un enduit est appliqué sur l’envers pour stabiliser le tapis; un second dossier n’est pas nécessaire et n’est que rarement ajouté. Parmi les variantes du tapis tissé, on peut noter le tapis velours, le Wilton et le tapis Axminster.
Il existe d’autres méthodes de confection des tapis — tapis tricotés, aiguilletés, liés par fusion —, mais ces méthodes sont moins utilisées et concernent des produits et des marchés spécifiques.
La production des fibres et des fils
Les tapis sont confectionnés principalement avec des fils synthétiques — nylon, polypropylène (oléfine) et polyester — et, acces-soirement, avec des fils d’acrylique, de laine, de coton et des mélanges de ces différents fils. Dans les années soixante, l’usage des fibres synthétiques s’est généralisé parce qu’elles permettent d’obtenir un produit de qualité et de longue durée à un prix raisonnable.
Les fils synthétiques sont obtenus par extrusion d’un polymère fondu injecté à travers les très petits orifices d’une plaque métallique, ou filière. On ajoute parfois au polymère fondu des additifs pour obtenir des teintures dans la masse ou des fibres moins transparentes, plus blanches et plus durables, ou encore d’autres propriétés particulières. A la sortie de la filière, les filaments sont refroidis, étirés et texturés.
Les fibres synthétiques peuvent être extrudées sous différentes formes et en différentes sections — rondes, à trois lobes, à cinq lobes, à huit lobes ou carrées — suivant la configuration et la forme des orifices de la filière. Ces diverses sections déterminent de nombreuses propriétés du tapis (lustre, volume, texture résistance aux salissures, etc.).
Après extrusion, les fibres font l’objet de traitements comme l’étirage et le recuit (chauffage-refroidissement) qui augmentent leur résistance à la traction et améliorent l’ensemble de leurs propriétés physiques. Le faisceau de filaments fait ensuite l’objet d’un traitement de frisage ou de texturage, ce qui confère aux filaments droits une configuration en vrilles, en spirales ou en dents de scie.
Le fil peut être produit soit sous forme de brin soit sous forme de filament continu gonflant. Ce dernier est constitué de fils continus de fibre synthétique formant faisceaux. Le fil extrudé s’obtient en enroulant directement sur des bobines de renvidage le nombre de filaments correspondant au nombre de deniers que l’on souhaite obtenir.
Les fibres en brins sont transformées en fils filés par les procédés classiques de filage des textiles. Pour obtenir des fibres en brin, on extrude de gros faisceaux de fibres appelés «câbles de filature». Après frisage, le câble est coupé en fibres de 10 à 20 cm de longueur. Trois étapes importantes interviennent dans la préparation — mélangeage, cardage et étirage — avant le filage. Le mélangeage associe des balles de fibres en brins afin que les fibres s’entremêlent et que le fil ne se divise pas au cours des opérations ultérieures de teinture. Le cardage redresse les fibres et les configure en rubans. L’étirage a trois fonctions principales: il mélange les fibres, les dispose en parallèle et diminue le poids par unité de longueur de l’ensemble du faisceau de fibre, ce qui facilite le filage au stade final.
Après le filage, qui étire le ruban jusqu’à la taille désirée, le fil est formé en torons et retordu pour obtenir différents effets. Il est ensuite enroulé sur des cônes pour être préparé en vue du thermofixage et du retordage.
Les techniques de coloration
Les fibres synthétiques revêtant diverses formes, elles retiennent différemment la teinture et ne réagissent pas non plus de la même façon aux colorants. On peut traiter et modifier des fibres du même type de façon à modifier leur affinité pour certains colorants; on obtient ainsi un effet bicolore ou multicolore.
L’opération de coloration des tapis peut être effectuée à deux stades de la fabrication: on peut teindre la fibre ou le fil avant même que le tissu soit tufté (teinture préalable), ou teindre le tissu tufté (teinture ultérieure des produits écrus) avant l’application du second dossier et les opérations de finissage. Les méthodes de teinture préalable comprennent la teinture dans la masse, la teinture en bourre et la teinture sur fil. Les méthodes de teinture ultérieure des produits écrus comprennent: la teinture de la pièce, l’application du colorant à partir d’un bain de teinture sur le tapis non fini; la teinture en bac à tourniquet, qui traite des lots de produits écrus d’environ 150 m de long; la teinture en continu, qui consiste à teindre des quantités pratiquement illimitées à l’aide d’un appareil fixe injectant de la teinture sur toute la largeur d’un tapis progressivement déroulé sous le dispositif d’application. L’impression des tapis se fait à l’aide d’un matériel qui est sensiblement le même que le matériel d’impression des textiles, mais en plus grand. On utilise des machines d’impression à cadre plat ou au rouleau.
Le finissage des tapis
Le finissage des tapis répond à trois objectifs: ancrer chaque touffe dans le dossier, fixer le dossier tufté à un second dossier, tondre et nettoyer les poils pour donner à la surface une belle apparence. Le fait d’ajouter un second dossier, en polypropylène tissé, en jute ou en matelassé, par exemple, permet de stabiliser les dimensions du tapis.
On enduit tout d’abord l’envers du tapis, généralement avec un rouleau tournant dans un mélange de latex synthétique étalé au moyen d’une racle (ou docteur). Le latex est une solution visqueuse, dont la viscosité dynamique est généralement de 8 000 à 15 000 centipoises; on utilise normalement de 750 à 950 g de latex par mètre carré.
Un second dossier est délicatement placé sur l’enduit de latex. On presse alors les deux dossiers l’un contre l’autre entre deux cylindres de liaison. L’ensemble, maintenu bien à plat et sans pli, passe ensuite dans un long four qui mesure généralement de 24 à 49 m de long, dans lequel s’effectuent le séchage et la polymérisation dans trois zones de température échelonnées entre 115 et 150 °C, et cela pendant 2 à 5 minutes. Le séchage du tapis demande un taux élevé d’évaporation, obtenu en soufflant de l’air chaud vers des zones dans lesquelles la chaleur est strictement contrôlée.
On tond le tapis légèrement en surface pour le débarrasser du duvet qui aurait pu se former sur les extrémités des fibres pendant les opérations de teinture et de finissage. La tondeuse est une machine qui brosse énergiquement les poils du tapis pour les redresser et les uniformiser; une série de lames rotatives coupent l’extrémité des fibres à la hauteur voulue. Deux ou quatre lames opèrent en tandem. La machine à double tondage présente un double jeu de brosses dures en nylon ou en soies de sanglier et deux têtes par unité, utilisées en tandem. Le tapis est soigneusement inspecté, emballé et entreposé, ou découpé, emballé et expédié.
Les mesures de sécurité et de santé dans les ateliers de confection de tapis
L’adoption, la mise en application et le suivi de mesures de sécurité adéquates est la règle dans les ateliers modernes ainsi que, le cas échéant, le démarrage rapide et la conduite d’enquêtes approfondie lors d’un d’accident. L’encoffrement des machines a permis de renforcer la sécurité. Une maintenance de qualité est jugée essentielle tant pour améliorer la qualité et la productivité que pour protéger les travailleurs.
Le personnel devrait être familiarisé avec les installations électriques et les pratiques permettant d’éviter les accidents pouvant résulter d’une mise en marche intempestive des machines. Il devrait également savoir distinguer les pièces sous tension des autres pièces de l’équipement électrique, déterminer la tension nominale des pièces exposées et sous tension et connaître les distances de sécurité nécessaires en fonction des tensions correspondantes. Lorsque des machines sont mises à l’arrêt et que l’alimentation électrique est verrouillée, les travailleurs doivent être informés qu’il leur est interdit de les remettre en marche ou de les remettre sous tension.
Les matériels anciens encore en usage devraient être fréquemment inspectés et les pièces déformées remplacées si besoin est. Les arbres de transmission, les courroies trapézoïdales, les mécanismes d’entraînement à poulie, à chaîne et à pignons, les treuils et les appareils de levage devraient être régulièrement inspectés et des dispositifs de protection installés là où ils sont nécessaires.
Dans les ateliers, on utilise des chariots porte-bobines que l’on pousse à la main pour déplacer la matière première; étant donné que des résidus de la production du fil s’accumulent sur le sol, il convient de nettoyer les roues de ces chariots pour éviter qu’elles ne se bloquent.
Les travailleurs devraient connaître les risques que présente la mise en œuvre d’air comprimé, qui est d’un usage courant dans les opérations de nettoyage.
Des chariots élévateurs à fourche, électriques ou au propane, sont largement utilisés dans la fabrication de tapis et dans les entrepôts. Il est particulièrement important d’en assurer un bon entretien et de procéder avec prudence lorsqu’on fait le plein de carburant ou que l’on change une batterie. Ces chariots à fourche étant employés dans des locaux où d’autres personnes travaillent, différentes précautions s’imposent: passages exclusivement réservés aux travailleurs et auxquels les chariots n’ont pas accès, signaux provisoires lorsque des personnes doivent travailler dans des zones de fort passage des chariots à fourche, accès aux entrepôts et au quai d’expédition réservé aux opérateurs de chariots à fourche et au personnel chargé de l’expédition, aménagement d’une circulation à sens unique, etc.
Une révision de la conception des machines visant à limiter les mouvements répétitifs devrait contribuer à réduire le nombre de lésions dues à ces mouvements. On devrait également encourager les travailleurs à pratiquer régulièrement des exercices simples des mains et des poignets, leur ménager des pauses suffisantes et procéder à de fréquentes rotations.
On peut limiter les troubles musculo-squelettiques résultant du soulèvement et du port des charges en faisant appel à des engins mécaniques, à des chariots à bras et à des chariots mécaniques, en disposant les matières premières sur des plates-formes ou des tables et, si possible, en facilitant leur manutention par la réduction de leurs dimensions, de leur volume et de leur poids. Une formation aux techniques correctes de soulèvement des charges et des exercices physiques peuvent aussi s’avérer utiles, notamment chez les ouvriers reprenant le travail après un arrêt dû à des dorsalgies.
Il est conseillé de mettre au point un programme de protection de l’ouïe pour éviter les troubles résultant des niveaux élevés de bruit que l’on rencontre dans certains ateliers. Des contrôles du niveau sonore des machines permettront de déterminer les zones dans lesquelles les moyens de prévention technique ne sont pas suffisamment efficaces et dans lesquelles les travailleurs devraient porter un équipement de protection individuelle et être soumis chaque année à un test audiométrique.
Les ateliers devraient se conformer aux normes modernes d’extraction des peluches et des poussières et de dissipation de la chaleur.
| Algérie mon beau pays | |