
L’INDUSTRIE LAINIÈRE
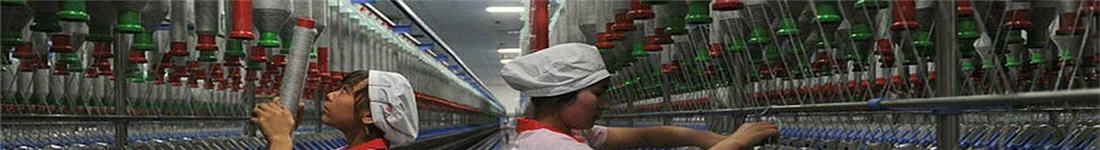
Les origines de l’industrie lainière se perdent dans la nuit des temps. Nos lointains ancêtres n’ont pas eu de peine à domestiquer le mouton, qui a grandement contribué à satisfaire leurs besoins essentiels en matière alimentaire et vestimentaire. Dans les sociétés primitives, on frottait les unes contre les autres les fibres prélevées sur l’animal pour en faire un fil et, partant de ce principe initial, les procédés de filage ont gagné en complexité. L’industrie lainière a joué un rôle de pionnier dans la mise au point et l’adaptation de procédés mécanisés et a été l’une des premières à industrialiser sa production.
Les matières premières
La longueur de la fibre prélevée sur l’animal est l’élément dominant, mais non le seul, dans le choix du traitement ultérieur. Les types de laines disponibles peuvent être classés en trois catégories: a) les laines mérinos; b) les laines métisses fines, moyennes ou grossières; c) les laines pour tapis. On distingue diverses qualités dans chaque catégorie. La laine mérinos est caractérisée par sa finesse et ses brins sont courts, contrairement aux laines pour tapis dont les brins sont longs et épais. Aujourd’hui, les fibres synthétiques qui imitent la laine sont mélangées aux fibres naturelles en proportion croissante et subissent les mêmes traitements. Les poils d’autres animaux — mohair (chèvre), alpaga (lama), cachemire (chèvre, chameau), angora (chèvre) et vigogne (lama sauvage) — jouent aussi un rôle important, bien qu’accessoire dans cette branche; ils sont relativement chers et sont habituellement transformés par des entreprises spécialisées.
La filature
Il existe deux procédés de filage distincts, selon qu’on entend obtenir des fils cardés ou des fils peignés. Les machines se ressemblent sur bien des points, mais les produits recherchés sont différents. En principe, on prend pour les peignés des laines à brins plus longs qu’on maintient parallèles lors du cardage, du défeutrage, du boudinage et du peignage, les brins courts étant rejetés. On obtient ainsi un filé fin et résistant qui donne, par tissage, une étoffe légère, d’aspect lisse et de bonne tenue, comme celle qu’on utilise pour les costumes d’homme. Pour les cardés, le but est d’entremêler et d’entrelacer les fibres pour obtenir un filé doux et aéré qui donne, par tissage, une étoffe pleine et gonflante, à surface laineuse (tweeds, couvertures et tissus lourds pour pardessus). L’uniformité des brins n’étant pas nécessaire pour les cardés, le filateur peut mélanger de la laine vierge à des brins courts rejetés lors de la production des peignés, à des laines d’effilochage récupérées par destruction de vieux vêtements, etc. Le «shoddy» est tiré de déchets souples, et le «mungo» de déchets serrés.
Il faut garder à l’esprit que ces opérations sont fort complexes et que l’état et le type de la matière première utilisée, ainsi que les spécifications du produit fini, influencent à chaque stade les opérations et leur séquence. Ainsi, on peut teindre la laine avant le filage, en filés, en fin de fabrication, ou encore à l’état de pièce tissée. Les opérations peuvent être effectuées dans différentes usines.
Les risques et leur prévention
Comme dans toute l’industrie textile, les grosses machines comportant des parties en mouvement rapide posent des problèmes de bruit et présentent des risques mécaniques. La poussière peut également être source de difficulté. Les engrenages, les chaînes et pignons, les arbres, courroies et poulies de transmission devraient être placés sous carter de protection. Il en va de même pour les organes des machines propres à l’industrie lainière, à savoir:
• rouleaux d’alimentation et dévidoirs des diverses machines de préparation et d’ouverture (effilocheuses, loups, garnetteuses, déchiqueteuses à chiffons, etc.); • cylindres briseurs et chasseurs, cylindres adjacents, cardes et cardes briseuses; • ouvertures d’alimentation entre les dévidoirs et les peigneurs des effilocheurs, cardes et garnetteuses; • cylindres et barrettes aiguillées des machines d’étirage;
• arbres arrière des bancs d’étirage et des bancs à broches; • espace entre le chariot et la têtière des métiers renvideurs; • clavettes, boulons et autres pièces de fixation formant saillie sur l’ensouple des bobinoirs de chaîne; • rouleaux presseurs des machines de dégraissage, de foulage et d’essorage du tissu;
• ouvertures d’alimentation entre le tissu, l’enrouleur et le rouleau des soufflantes; • cylindre porte-lames des machines à raser; • pales des ventilateurs équipant les transporteurs pneumatiques (tous les portillons de visite des gaines de ces systèmes devraient être à bonne distance des pales du ventilateur, car celui-ci met un certain temps à s’immobiliser après la coupure du courant et il convient d’être très prudent, car l’opérateur qui doit intervenir en cas de bourrage ne peut généralement pas voir les pales en mouvement); • navette libre des métiers; des dispositifs de protection bien conçus devraient l’empêcher de s’échapper du bâti ou limiter sa course si elle s’échappe.
La protection de ces organes dangereux pose des problèmes pratiques puisque les dispositifs installés doivent être adaptés aux méthodes de travail courantes dans chaque opération pour éviter notamment que le travailleur l’enlève ou la rende inopérante au moment précis où les risques sont les plus grands (procédure d’arrêt des machines, par exemple). Une formation spécifique et une surveillance étroite sont nécessaires pour que, en aucun cas, l’évacuation des déchets ou le nettoyage des machines ne soient effectués lorsque les moteurs sont en marche. Une lourde responsabilité incombe aux constructeurs de machines chargés de veiller à ce que la sécurité soit intégrée dès le stade de la conception en bureau d’études, et au personnel d’encadrement, qui devrait s’assurer que les travailleurs ont été convenablement formés.
L’espacement des machines
Le rapprochement excessif des machines accroît évidemment les risques d’accidents. Dans beaucoup de locaux anciens, on compte une forte concentration de machines sur une surface donnée, ce qui réduit d’autant les voies de passage, les dégagement et les emplacements de stockage provisoire des matières premières et des produits finis. Dans certaines anciennes usines, les passages libres entre les cardes sont si étroits qu’il est impossible d’encoffrer les courroies et les poulies et que l’on doit se contenter de monter un coin protecteur dans leurs angles rentrants; en pareil cas, il est très important que la fourche soit parfaitement lisse et bien conçue pour guider la courroie. L’espacement entre les machines devrait être réglementé par l’adoption de normes minimales en la matière, comme l’a recommandé une commission du gouvernement britannique.
La manutention des matériaux
En l’absence de méthodes modernes de manutention mécanique, le risque d’accident est toujours présent dès qu’il faut soulever de lourdes charges. Les opérations de manutention devraient être aussi mécanisées que possible; si tel n’est pas le cas, il conviendra de prendre les précautions exposées au chapitre no 102, «Les transports et l’entreposage» de la présente Encyclopédie . Les techniques correctes sont particulièrement importantes pour les travailleurs chargés de monter ou de démonter les grosses ensouples sur les métiers ou de manipuler des balles de laine lourdes et encombrantes aux différents stades de la préparation. Il convient, chaque fois que la chose est possible, d’utiliser des diables, des chariots et des patins de glissement pour déplacer ce type de charge.
Les risques d’incendie
Les risques d’incendie ne doivent pas être sous-estimés, surtout dans les anciennes usines construites sur plusieurs étages. Les locaux devraient être conformes aux réglementations locales qui imposent également la non-obstruction des couloirs et des issues, la présence de systèmes de détection d’incendie, d’extincteurs et de tuyaux d’incendie, d’éclairages de secours, etc. La propreté et l’entretien des locaux éviteront l’accumulation des poussières et des peluches qui favorisent la propagation du feu. Aucune réparation nécessitant des chalumeaux ou tout autre outillage à flamme nue ne devrait être autorisée pendant les heures de travail. L’ensemble du personnel devrait être formé aux procédures à suivre en cas d’incendie et des exercices seront prévus à intervalles convenables, autant que possible en collaboration avec les sapeurs-pompiers, la police et les services médicaux d’urgence.
La sécurité générale
L’accent a été mis sur les dangers qui surviennent plus particulièrement dans l’industrie lainière, mais il faut souligner que la plupart des accidents se produisent dans des circonstances que l’on retrouve dans toutes les branches d’activité (chutes de personnes ou d’objets, manutentions, utilisation d’outils à main, etc.) et que les principes généraux de sécurité s’appliquent à l’industrie lainière comme à la plupart des autres industries.
Les problèmes de santé
La fièvre charbonneuse
La maladie le plus souvent liée aux textiles laineux est la fièvre charbonneuse, connue aussi sous le nom de charbon ou d’anthrax. Elle est due à la bactéridie charbonneuse (Bacillus anthracis) et constituait autrefois un risque grave, particulièrement lors des opérations de triage; toutefois, elle a été presque entièrement jugulée dans ce secteur de l’industrie textile grâce aux mesures ci-après:
• amélioration des méthodes de production dans les pays exportateurs où la fièvre charbonneuse est endémique; • désinfection des matières premières susceptibles de contenir des spores du charbon; • manipulation, sous des hottes d’aspiration, des matières premières susceptibles d’être contaminées; • exposition de la balle de laine aux micro-ondes, pendant une durée et à une température suffisantes pour détruire tout micro-organisme pathogène; ce traitement facilite également la récupération de la lanoline de la laine; • progrès réalisés dans le traitement de la maladie, en particulier vaccination du personnel notoirement exposé; • information et formation du personnel et mise à disposition d’installations sanitaires et, si nécessaire, d’équipements de protection individuelle.
Outre les spores du bacille charbonneux, on sait que les spores de Coccidioides immitis peuvent aussi contaminer la laine, surtout dans le sud-ouest des Etats-Unis. Ce champignon provoque une maladie connue sous le nom de coccidioïdomycose qui, à l’instar du syndrome respiratoire de la fièvre charbonneuse, n’offre que peu de chances de guérison. La fièvre charbonneuse risque aussi de provoquer une ulcération ou une pustule maligne lorsque l’infection a lieu à l’occasion d’une rupture de la barrière cutanée.
Divers produits chimiques sont utilisés, par exemple pour le dégraissage (dioxyde de diéthylène, détergents synthétiques, trichloroéthylène et, jadis, tétrachlorure de carbone), la désinfection (formaldéhyde), le blanchiment (dioxyde de soufre, chlore) et la teinture (chlorate de potassium, anilines). Ces produits comportent des risques d’asphyxie par les gaz, d’intoxication, d’irritation des yeux, des muqueuses et des poumons, et peuvent provoquer des réactions cutanées. En règle générale, la prévention passe par les mesures suivantes:
• utilisation d’un produit chimique moins dangereux; • ventilation par aspiration localisée; • rigueur en matière d’étiquetage, de stockage et de transport des liquides corrosifs ou nocifs; • équipements de protection individuelle; • installations sanitaires efficaces (avec douches, si possible); • hygiène individuelle stricte.
Autres risques
Le bruit, les éclairages inadaptés et le niveau élevé de température et d’humidité requis pour le traitement de la laine peuvent avoir un effet préjudiciable sur la santé du personnel. De nombreux pays ont élaboré des normes dans ces domaines. La vapeur, les condensations et l’humidité peuvent être difficiles à éliminer efficacement des ateliers de teinture, et le recours aux spécialistes est souvent nécessaire. Dans les ateliers de tissage, il reste beaucoup à faire pour lutter contre le bruit. L’éclairage, quant à lui, devrait faire l’objet de spécifications rigoureuses, notamment lors de la fabrication d’étoffes foncées.
✓ Les poussières De même que les poussières générées par les opérations de préparation risquent de véhiculer les spores du bacille charbonneux, de nombreuses machines (effilocheuses et cardeuses, notamment) produisent des poussières en quantités suffisantes pour causer une irritation des muqueuses respiratoires. Ces poussières devraient donc être éliminées grâce à un système efficace de ventilation par aspiration localisée.
✓ Le bruit Les filatures de laine sont souvent des endroits très bruyants en raison du grand nombre de pièces en mouvement, notamment dans les métiers à tisser. Une lubrification correcte atténue le bruit, mais elle ne dispense pas d’envisager la mise en place de dispositifs antibruit et de réfléchir à d’autres solutions. La prévention des pertes auditives d’origine professionnelle passe en grande partie par l’utilisation de dispositifs de protection (coquilles, bouchons d’oreille). Il est indispensable d’informer le personnel sur leur utilisation correcte et de vérifier l’emploi qui en est fait. Un programme de protection de l’ouïe comportant des audiogrammes périodiques est obligatoire dans de nombreux pays. Lorsque les machines sont remplacées ou réparées, il convient d’adopter des mesures de nature à réduire le bruit.
✓ Le stress professionnel Le stress professionnel, avec les effets qu’il exerce sur la santé et le bien-être des travailleurs, est un problème réel dans l’industrie lainière. Etant donné que de nombreuses usines fonctionnent vingt-quatre heures sur vingt-quatre, le recours au travail posté est souvent nécessaire. Pour satisfaire aux exigences de la production, les chaînes fonctionnent en continu, de sorte que les travailleurs sont «attachés» à une ou à plusieurs machines et doivent attendre un remplaçant pour se rendre aux toilettes ou se reposer. Le bruit ambiant, le port de coquilles ou de bouchons d’oreille et les tâches de routine fortement répétitives ont pour effet d’isoler les opérateurs et d’entraver la communication, ce qui est souvent ressenti comme stressant. La qualité de la surveillance et l’existence d’espaces de détente sur les lieux de travail ont une grande influence sur les niveaux de stress professionnel.
Conclusion
Si les grandes entreprises modernes sont en mesure d’investir dans les nouvelles réalisations techniques, de nombreuses usines plus anciennes ou plus petites continuent de fonctionner avec des machines obsolètes. Les impératifs économiques tendent à réduire l’attention portée à la sécurité et à la santé du personnel. Dans de nombreuses régions développées, les industriels abandonnent souvent leurs usines au profit de nouvelles installations construites dans des pays en développement, plus spécialement dans celles où la main-d’œuvre est bon marché et où les réglementations en matière de sécurité et de santé sont inexistantes ou généralement ignorées. Des investissements raisonnables en faveur de la santé et du bien-être des travailleurs peuvent apporter des bénéfices non négligeables aux entreprises comme aux salariés de l’industrie lainière, caractérisée par sa forte intensité de main-d’œuvre.
Source : Ce texte est repris, avec quelques modifications, de la 2e édition de l'Encyclopédie de médecine, d'hygiène et de sécurité du travail.
| Algérie mon beau pays | |