
LA PRODUCTION ET L’ÉGRENAGE DU COTON
La production de coton
Les pratiques culturales du coton commencent après la cueillette précédente. Les premières opérations consistent en principe à broyer les tiges, à arracher les racines et à briser les mottes au pulvérisateur à disques. Des engrais et des herbicides sont généralement appliqués et incorporés dans le sol avant que la terre soit préparée pour l’irrigation ou l’ensemencement. Etant donné que les caractéristiques du sol, les engrais utilisés antérieurement et les méthodes de cueillette peuvent donner lieu à des degrés de fertilité très différents, les programmes de fertilisation doivent être fondés sur des analyses pédologiques. La lutte contre les plantes adventices est indispensable pour obtenir un rendement élevé en coton égrené et une qualité satisfaisante: en effet, le rendement et l’efficacité de la récolte peuvent chuter de 30% en présence de mauvaises herbes. Les herbicides ont été largement utilisés dans de nombreux pays depuis le début des années soixante. Parmi les méthodes auxquelles on recourt, il faut citer l’application d’herbicides sur le feuillage des plantes adventices avant les semis, l’intégration dans le sol à ce même stade et le traitement avant et après l’émergence de la plantule.
Plusieurs facteurs jouent un rôle important pour obtenir des plants de qualité: la préparation des sillons, l’humidité et la température du sol, la qualité des semences, les maladies des plantules, l’emploi de fongicides et la salinité du sol. L’utilisation de semences de bonne qualité mises en terre dans des sillons bien préparés est un facteur clé pour obtenir des plants précoces, uniformes et vigoureux. Les bonnes semences devraient avoir un taux de germination d’au moins 50% dans un test à froid. Dans un test froid/chaud, l’indice de vigueur de la semence devrait être d’au moins 140. Il est recommandé de semer 12 à 18 graines par mètre sur chaque rangée pour obtenir de 14 000 à 20 000 plants par hectare. Un semoir à mécanisme de dosage approprié devrait être utilisé pour assurer un espacement uniforme des graines, quelle que soit leur taille. Les taux de germination et d’émergence sont étroitement liés dans une fourchette de température allant de 15 à 38 °C.
Des maladies précoces touchant les plantules peuvent empêcher l’obtention de plantations uniformes et contraindre à réensemencer. Parmi les agents pathogènes importants à ce stade, il faut citer Pythium, Rhizoctonia, Fusarium et Thielaviopsis qui peuvent affaiblir les plantations et créer de grands espaces dénudés. Il ne faut semer que des graines correctement traitées avec un ou plusieurs fongicides.
En ce qui concerne l’eau consommée lors des différents stades du développement de la plante, le coton présente des caractéristiques semblables à celles des autres cultures. La consommation d’eau correspond en général à 2,5 mm par jour entre l’émergence et la formation du premier carré. Pendant cette période, la perte d’humidité du sol par évaporation peut dépasser la quantité d’eau libérée par la plante. La consommation augmente fortement dès l’apparition des premières fleurs pour atteindre un maximum de 10 mm par jour en pleine floraison. Ces quantités se rapportent à la quantité totale d’eau nécessaire pour obtenir une récolte de coton (précipitations et irrigation).
Les populations d’insectes peuvent avoir un impact important sur la qualité du coton et le rendement. Il faut intervenir en début de saison pour favoriser la fructification et un développement végétatif équilibré. Il est essentiel de protéger les fruits dès les premiers stades de la fructification pour obtenir une bonne récolte. Plus de 80% de la production se constituent au cours des trois à quatre premières semaines de fructification. Le coton devrait être examiné au moins deux fois par semaine au cours de cette période pour surveiller et contrôler les insectes et les dommages éventuels.
Un programme de défoliation bien conduit réduit les débris végétaux qui peuvent altérer la qualité du coton récolté. Les régulateurs de croissance chimiques sont des défoliants utiles, car ils permettent de maîtriser la croissance végétative et contribuent à une fructification plus précoce.
La récolte
Deux types d’équipements mécaniques sont utilisés pour la cueil-lette du coton: la récolteuse à broches et l’écapsuleuse de coton . La récolteuse à broches est une machine de type sélectif qui utilise des broches coniques et barbelées pour extraire la fibre de la graine. Cette cueilleuse peut être employée plusieurs fois sur une plantation pour obtenir des récoltes stratifiées. L’écapsuleuse de coton est, en revanche, une cueilleuse non sélective à passage unique qui récolte non seulement les capsules bien ouvertes, mais aussi celles qui sont craquelées et fermées, ainsi que les débris de capsules et autres corps étrangers.
Les pratiques agronomiques qui visent à obtenir une culture uniforme et de bonne qualité contribuent généralement à l’efficacité de la récolte. Le champ devrait être correctement drainé et les rangées tracées de manière à faciliter le passage des machines. L’extrémité des rangées devrait être libre de plantes adventices, et une bordure de 7,6 à 9 m devrait être ménagée autour du champ pour permettre les manœuvres et l’alignement des cueilleuses sur les rangées. Cette bordure devrait être débarrassée des mauvaises herbes. La pulvérisation des mottes est déconseillée par temps pluvieux; il est préférable de détruire les mauvaises herbes par des produits chimiques ou par la tonte. La hauteur des plants ne devrait pas dépasser 1,20 m environ pour le coton cueilli par récolteuse à broches, et 9 cm pour le coton récolté par écapsuleuse. La hauteur des plants peut être contrôlée dans une certaine mesure à l’aide de régulateurs de croissance chimique utilisés au moment opportun. Il est préférable que la capsule inférieure se trouve à 10 cm du sol au moins. Les activités culturales — fertilisation, travail du sol et irrigation — pendant la croissance devraient être conduites avec soin pour obtenir une récolte régulière de coton bien développé.
La défoliation chimique est une pratique qui induit la chute du feuillage. Des défoliants peuvent être employés pour minimiser la contamination par les débris de feuilles vertes et favoriser le séchage rapide de la rosée matinale sur le duvet. Toutefois, les défoliants ne devraient pas être utilisés avant l’ouverture d’au moins 60% des capsules. La récolte ne devrait être effectuée que sept à quatorze jours après l’application d’un défoliant (ce délai varie en fonction des produits chimiques choisis et des conditions météorologiques). Des agents de dessiccation chimique peuvent aussi être employés pour préparer la récolte. La dessiccation provoque une perte rapide de l’eau contenue dans le tissu végétal et entraîne la mort de celui-ci; les feuilles mortes qui en résultent restent attachées à la plante.
Dans la production cotonnière, la tendance actuelle est au raccourcissement de la saison et à la récolte unique. Les produits chimiques qui accélèrent l’ouverture des capsules sont appliqués avec le défoliant ou peu après la chute des feuilles; ils permettent des récoltes plus précoces et augmentent le pourcentage de capsules prêtes à être cueillies au cours de la première récolte. Comme ces produits chimiques peuvent ouvrir totalement ou partiellement des capsules immatures, la qualité de la récolte peut être gravement altérée si ces produits sont utilisés trop tôt (indice micronaire trop faible).
Le stockage
La teneur en humidité du coton avant et pendant le stockage est un facteur critique. Une humidité excessive induit une surchauffe du coton stocké, ce qui entraîne un changement de couleur du coton-fibre, une germination plus faible des graines, voire une combustion spontanée. Le coton-graine ayant une teneur en humidité supérieure à 12% ne devrait pas être stocké. La température intérieure des bâtiments nouvellement construits devrait aussi être surveillée pendant les cinq à sept premiers jours du stockage. Si la température s’élève de 11 °C ou dépasse 49 °C, il convient de procéder à un égrenage immédiat pour éviter les risques de pertes importantes.
Plusieurs facteurs influent sur la qualité des graines et des fibres au cours du stockage du coton-graine. La teneur en humidité est le principal d’entre eux. Parmi les autres paramètres, il faut citer la durée du stockage, la quantité de corps étrangers très humides, la variation de la teneur en humidité à l’intérieur de la masse stockée, la température initiale du coton-graine, la température de celui-ci au cours du stockage, les conditions météorologiques pendant cette période (température, humidité relative et précipitations), ainsi que la protection du coton contre la pluie et l’humidité du sol. Le jaunissement est accéléré lorsque les températures sont élevées. Les montées en température et les températures maximales sont deux facteurs importants (la hausse de la température est directement liée à la chaleur générée par l’activité biologique).
L’égrenage
Environ 80 millions de balles de coton sont produites chaque année dans le monde; 20 millions d’entre elles passent par les quelque 1 300 égreneuses se trouvant aux Etats-Unis. La principale fonction de l’égreneuse est de séparer la fibre des graines, mais cette machine doit aussi éliminer une grande partie des corps étrangers, faute de quoi la valeur du coton-fibre serait considérablement réduite. Une égreneuse doit: 1) produire un coton-fibre de qualité satisfaisante pour le marché; et 2) égrener le coton en portant le moins possible atteinte à la qualité de filage des fibres afin que le coton réponde à la demande des utilisateurs finaux, le filateur et le consommateur. La préservation de la qualité au cours de cette opération impose donc un choix et un fonctionnement appropriés de chaque machine du système d’égrenage. La manipulation et le séchage mécaniques peuvent modifier les caractéristiques qualitatives naturelles du coton. Au mieux, l’égreneuse préserve les caractéristiques qualitatives inhérentes au coton qu’elle reçoit. Dans les paragraphes qui suivent, nous examinerons brièvement le rôle des principales machines et opérations d’égrenage.
Les machines utilisées pour traiter le coton-graine
Le coton est apporté par une remorque ou un autre véhicule de transport et déversé dans une poche de l’égreneuse qui élimine capsules vertes, cailloux et autres corps étrangers. Une alimentation contrôlée assure un débit uniforme et une bonne dispersion du coton, ce qui accroît l’efficacité du système d’épuration et de séchage. Si le coton n’est pas correctement dispersé, il risque de traverser les séchoirs sous forme d’agglomérats et de ne sécher qu’en surface.
Au début du séchage, l’air chaud fait circuler le coton sur des clayettes pendant dix à quinze secondes. La température de l’air est réglée en fonction du degré de séchage souhaité. Afin de ne pas endommager les fibres, la température ne devrait jamais dépasser 177 °C au cours d’une opération normale. Des températures supérieures à 150 °C peuvent entraîner une modification physique permanente des fibres de coton. Des capteurs de température devraient être placés aussi près que possible du point de rencontre entre le coton et l’air chaud. Si le capteur est situé près de la sortie de la tour de séchage, la température au point de rencontre peut excéder de 55 à 110 °C celle qui est enregistrée par le capteur d’aval. La chute de température en aval résulte de l’évaporation et de la perte de chaleur au travers des parois des machines et des tuyauteries. Le séchage se poursuit alors que l’air chaud véhicule le coton-graine vers l’épurateur à cylindres, constitué de six à sept cylindres rotatifs garnis de pointes qui tournent à 400-500 tours/min. Ces cylindres frottent le coton sur une série de grilles à barreaux ou de tamis, le secouent et entraînent l’évacuation, par les orifices prévus à cet effet, des corps étrangers de petite taille tels que feuilles, débris et impuretés. Les épurateurs à cylindres séparent le coton en gros tampons et le préparent aux opérations d’épuration et de séchage ultérieures. Il est fréquent d’enregistrer à ce niveau des vitesses de traitement d’environ six balles par heure et par mètre linéaire de cylindre.
L’arracheuse extrait les corps étrangers les plus gros tels que les débris de capsules et les brindilles. Cette machine utilise la force centrifuge créée par des cylindres à scies qui tournent à 300-400 tours/min, ce qui rejette les corps étrangers alors que la fibre est retenue par les scies. Les corps étrangers éliminés sont introduits dans un système de traitement des débris. Les vitesses de traitement atteignent fréquemment 4,9 à 6,6 balles par heure et par mètre linéaire de cylindre.
L’égrenage (séparation des fibres de la graine)
Après un nouveau cycle de séchage et d’épuration par cylindres, le coton est amené à chaque égreneuse par un transporteur-distributeur. Situé au-dessus de l’égreneuse, l’extracteur-chargeur apporte une quantité donnée de coton, selon un rythme régulier, tout en effectuant également une opération d’épuration. La teneur en humidité de la fibre de coton au niveau du tablier de l’extracteur-chargeur est décisive et doit être suffisamment basse pour que l’égreneuse puisse facilement éliminer les corps étrangers. Elle ne devrait cependant pas tomber au-dessous de 5%, car il en résulterait une rupture des fibres au moment de la séparation des graines et, par conséquent, une réduction notable de la longueur des fibres et du rendement à l’égrenage. Du point de vue qualitatif, une teneur élevée en fibres courtes augmente le volume des déchets lors de la fabrication des textiles, ce qui n’est pas souhaitable. Les ruptures excessives de fibres peuvent être évitées en maintenant une teneur en humidité de 6 à 7% au niveau du tablier de l’extracteur-chargeur.
Deux types d’égreneuses sont couramment utilisés: l’égreneuse à scies et l’égreneuse à cylindres cannelés. En 1794, Eli Whitney mit au point une égreneuse qui permettait de séparer la fibre de la graine grâce à un cylindre muni de pointes ou de scies. En 1796, Henry Ogden Holmes inventa une égreneuse à scies et à cannelures qui remplaça celle de Whitney; l’égrenage qui était auparavant effectué par lots devint alors une opération continue. Le coton (généralement Gossypium hirsutum ) pénètre dans l’égreneuse à scies en passant par une décortiqueuse. Les scies accrochent le coton et l’entraînent par-dessus les cannelures largement espacées (ou cannelures de décorticage) de la décortiqueuse. Les touffes de coton sont attirées vers le fond d’un bac mobile. L’opération d’égrenage est réalisée par un ensemble de scies qui tournent entre des cannelures plus fines (ou cannelures d’égrenage). Les dents des scies passent entre les cannelures au point d’égrenage. A cet endroit, le bord d’attaque des dents est pratiquement parallèle à la cannelure, et les dents arrachent les fibres des graines trop grosses pour passer entre les cannelures. Des vitesses d’égrenage supérieures à celles recommandées par le fabricant peuvent diminuer la qualité des fibres, endommager les graines et provoquer des bourrages. La vitesse des scies de l’égreneuse a également son importance; les vitesses élevées ont tendance à endommager davantage les fibres lors de l’égrenage.
Les égreneuses à cylindres ont été les premiers outils mécaniques utilisés pour séparer les fibres de coton à soies extralongues (Gossypium barbadense) de leurs graines. L’égreneuse de Churka, d’origine inconnue, était composée de deux cylindres qui tournaient ensemble à la même vitesse circonférencielle, arrachant la fibre de la graine par pinçage et produisant environ 1 kg de coton-fibre par jour. En 1840, Fones McCarthy mit au point une égreneuse plus efficace composée d’un rouleau garni de cuir, d’un couteau fixe plaqué contre le rouleau et d’un couteau à mouvement alternatif qui arrachait la graine de la fibre, maintenue par le rouleau et le couteau fixe. A la fin des années cinquante, une égreneuse à rouleaux et à couteaux rotatifs a été mise au point aux Etats-Unis par le laboratoire de recherche sur l’égrenage du coton pour la région du sud-ouest, rattaché au service de recherche agricole du ministère de l’Agriculture, en collaboration avec des constructeurs d’égreneuses et des ateliers d’égrenage privés. Cette machine est la seule égreneuse à rouleaux actuellement employée aux Etats-Unis.
L’épuration des fibres
Le coton est transporté de l’égreneuse vers les condenseurs en passant par de grands conduits, puis transformé à nouveau en nappe. La nappe est retirée du tambour du condenseur et chargée dans l’épurateur de fibres à scies. A l’intérieur de l’épurateur, le coton passe entre les rouleaux d’alimentation, puis sur la table d’alimentation qui plaque les fibres contre la scie de l’épurateur. La scie transporte le coton sous des barreaux de grille où s’effectue, grâce à la force centrifuge, la séparation mécanique des graines immatures et des corps étrangers. Il est essentiel que l’écart entre les extrémités de la scie et les barreaux de la grille soit correctement réglé. Les barreaux de la grille doivent être droits, avec un bord d’attaque acéré, pour ne pas réduire l’efficacité de l’épuration et limiter les pertes. Si la vitesse d’alimentation de l’épurateur dépasse les recommandations du fabricant, l’efficacité de l’épuration est réduite et la perte en fibres de qualité s’accroît. Le coton égrené au rouleau est généralement nettoyé à l’aide d’épurateurs non agressifs, sans scie, pour réduire les pertes.
Les épurateurs de fibres permettent d’améliorer la qualité du coton en éliminant les corps étrangers. Dans certains cas, ces appareils peuvent aussi améliorer la couleur d’un coton légèrement taché en effectuant un mélange pour obtenir une qualité blanche. Ils permettent également de transformer un coton taché en un coton légèrement taché, voire blanc.
La mise en balles
Le coton épuré est compressé en balles qui doivent être recouvertes pour les protéger de toute salissure au cours du transport et du stockage. Trois types de balles sont produits: balles plates modifiées, balles à densité universelle de compression et balles à densité universelle d’égrenage. Ces balles sont pressées à des densités de 224 et de 449 kg/m3 pour les balles plates modifiées et pour les balles à densité universelle, respectivement. Dans la plupart des égreneuses, le coton est pressé dans une presse double dans laquelle le coton-fibre est tout d’abord comprimé par un mécanisme mécanique ou hydraulique. La presse est alors mise en rotation et la compression du coton-fibre est portée à 320 ou 641 kg/m3 avec des presses pour balles plates modifiées ou des presses pour balles à densité universelle d’égrenage, respectivement. Les balles plates modifiées sont recomprimées pour être transformées en balles à densité universelle de compression, afin de réduire les coûts de fret. En 1995, environ 98% des balles préparées aux Etats-Unis étaient des balles à densité universelle d’égrenage.
La qualité des fibres
Chaque stade de la production influe sur la qualité du coton, y compris le choix de la variété, la récolte et l’égrenage. Certains paramètres de qualité dépendent directement des caractères gé-nétiques, tandis que d’autres sont principalement fonction des conditions d’environnement ou des pratiques de récolte et d’égrenage. Tout problème survenant au cours de n’importe quelle étape de la production ou du traitement peut être à l’origine d’une baisse irréversible de la qualité des fibres et d’une perte de bénéfice pour le producteur comme pour le fabricant de textiles.
La qualité des fibres est optimale le jour de l’ouverture des capsules. L’exposition aux intempéries, la récolte mécanique, les manipulations, l’égrenage et la fabrication peuvent réduire cette qualité naturelle. De nombreux facteurs sont révélateurs de la qualité globale de la fibre de coton; les plus importants sont la solidité, la longueur des fibres, la teneur en fibres courtes (inférieures à 1,27 cm), l’uniformité de longueur, la maturité, la finesse, la teneur en débris, la couleur, la teneur en fragments d’enveloppes de graines et en boutons ainsi que l’adhésivité. Le marché reconnaît généralement ces facteurs, même s’ils ne sont pas tous mesurés sur chaque balle.
L’égrenage peut influer significativement sur la longueur des fibres, l’uniformité et la teneur en fragments d’enveloppes de graines, en débris, en fibres courtes et en boutons. Les deux facteurs qui ont le plus d’impact sur la qualité sont la régulation de l’humidité des fibres au cours de l’égrenage et de l’épuration, et l’utilisation d’épurateurs à scies.
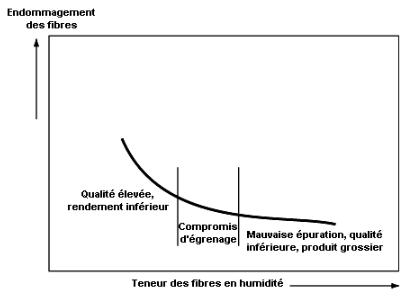
La fourchette recommandée pour l’humidité de la fibre lors de l’égrenage est de 6 à 7%. Lorsque l’humidité est faible, les épurateurs éliminent mieux les débris, mais endommagent davantage les fibres. Une humidité plus élevée préserve la longueur des fibres, mais donne lieu à des problèmes d’égrenage et à une mauvaise épuration, comme le montre la figure 89.7. Si le séchage est accru pour améliorer l’élimination des débris, il en résulte une baisse de la qualité des filés. Bien que l’aspect du fil s’améliore jusqu’à un certain point avec le séchage, grâce à une meilleure élimination des corps étrangers, la teneur accrue en fibres courtes compromet les avantages dus à l’élimination des corps étrangers.
Figure 89.7 Compromis recherché lors de l'égrenage du coton
L’épuration ne modifie guère la couleur véritable de la fibre, contrairement au peignage et à l’élimination des débris. L’épuration du coton-fibre permet parfois de mélanger les fibres de manière à réduire le nombre de balles considérées comme tachées ou légèrement tachées. L’égrenage n’a aucun impact sur la finesse et la maturité. Tous les dispositifs mécaniques ou pneumatiques utilisés au cours de l’épuration et de l’égrenage accroissent la teneur en boutons, mais ce sont les épurateurs de fibres qui ont ici le plus d’effet. La quantité de fragments d’enveloppes de graines dans le coton-fibre dépend de l’état des graines et de l’opération d’égrenage. Les épurateurs de fibres réduisent la taille des fragments, mais non leur quantité. La solidité et l’aspect du fil ainsi que la rupture à l’extrémité de filage sont trois facteurs qualitatifs importants pour le comportement en filature; ils dépendent tous de l’uniformité de la longueur et, donc, de la proportion de fibres courtes ou cassées. Ces trois éléments sont généralement préservés au mieux lorsque le coton est égrené en limitant au minimum l’utilisation de machines de séchage et d’épuration.
Des recommandations ont été formulées sur la séquence et le nombre des machines d’égrenage permettant de sécher et d’épurer le coton cueilli par des récolteuses à broches, afin d’obtenir des balles de valeur satisfaisante et de préserver la qualité naturelle du coton. Ces recommandations ont généralement été suivies et sont donc reconnues depuis plusieurs décennies par l’industrie cotonnière des Etats-Unis. Elles prévoient des systèmes de primes et d’escomptes pour la commercialisation et tiennent compte de l’efficacité de l’épuration et de l’endommagement des fibres caractérisant les différentes égreneuses. Ces recommandations doivent être adaptées si la récolte a été effectuée dans des conditions particulières.
Lorsque les différentes machines d’égrenage sont utilisées selon la séquence recommandée, 75 à 85% des corps étrangers sont généralement éliminés du coton. Ces appareils rejettent malheureusement aussi une petite quantité de coton de bonne qualité. L’épuration réduisant ainsi la quantité de coton commercialisable, il importe de trouver un compromis entre cette opération et ses effets positifs comme la réduction de la teneur en corps étrangers, d’une part, et ses effets négatifs comme l’endommagement ou la perte de fibres, d’autre part.
Les problèmes de sécurité et de santé
Comme toute opération de transformation, l’égrenage du coton comporte de nombreux risques. L’analyse des demandes de prestations au titre des accidents du travail indique que les lésions touchent essentiellement les mains ou les doigts, puis le dos ou la colonne vertébrale, les yeux, les pieds ou les orteils, les bras ou les épaules, les jambes, le tronc et la tête. L’industrie s’est efforcée de réduire considérablement les risques et d’organiser la formation à la sécurité, mais l’égrenage reste un point noir: en effet, la fréquence élevée des accidents, leur gravité et le grand nombre de jours d’arrêt de travail sont sources de préoccupation. Le coût total des lésions professionnelles dues à l’égrenage doit se calculer en ajoutant aux coûts directs (soins médicaux et autres indemnités) les coûts indirects (journées perdues, immobilisation des machines, manque à gagner, surcoût des assurances du personnel, perte de productivité et nombreux autres facteurs négatifs). Les coûts directs sont plus faciles à déterminer, mais bien moins élevés que les coûts indirects.
De nombreux règlements internationaux régissant la sécurité et la santé dans l’égrenage du coton sont inspirés de la législation des Etats-Unis appliquée par l’Administration de la sécurité et de la santé au travail (Occupational Safety and Health Administration (OSHA)) et l’Agence de protection de l’environnement (Environmental Protection Agency (EPA)), qui réglemente aussi les pesticides.
D’autres dispositions relatives à l’agriculture peuvent également s’appliquer aux installations d’égrenage: obligation d’apposer le symbole identifiant les véhicules lents sur les remorques/tracteurs circulant sur la voie publique, installation d’arceaux de sécurité sur les tracteurs manœuvrés par le personnel et conditions d’hébergement correctes pour le personnel temporaire. Dans la mesure où ces installations sont considérées comme des entreprises agricoles et ne sont pas spécifiquement visées par de nombreux règlements, les employeurs de ce secteur souhaiteront probablement se conformer à d’autres dispositions, telles que les normes de l’OSHA applicables à l’industrie en général (OSHA Regulations (Standards — 29CFR) (Part 1910)). Certaines normes spécifiques prévues par l’OSHA devraient être appliquées dans le secteur de l’égrenage, à savoir les textes se référant aux incendies et aux plans d’urgence (29 CFR 1910.38a), aux issues de secours (29 CFR 1910.35-40) et à l’exposition au bruit (29 CFR 1910.95). Les principales obligations concernant les issues de secours et autres issues figurent dans les textes référencés 29 CFR 1910.36 et 29 CFR 1910.37. Dans d’autres pays où les travailleurs agricoles relèvent de dispositions légales, le respect de ces normes sera obligatoire. Les normes concernant le bruit et les autres facteurs de sécurité et de santé sont examinées ailleurs dans l’Encyclopédie.
La participation des travailleurs aux programmes de sécurité
Les programmes les plus efficaces sont ceux qui ont réussi à sensibiliser les salariés à la sécurité. Leur motivation peut être le fruit d’une politique de sécurité intéressant les travailleurs à tous les aspects du programme, de la mise en place d’une formation à la sécurité, du bon exemple et d’incitations appropriées.
L’obligation de porter des équipements de protection individuelle dans certaines zones et de respecter des pratiques de travail sûres permet de réduire les cas de maladies professionnelles. Des accessoires de protection auditive (bouchons d’oreille, serre-tête antibruit) et respiratoire (masques antipoussières) devraient être utilisés pour toutes les opérations réalisées dans des zones très bruyantes ou fortement empoussiérées. Certaines personnes, plus sensibles que d’autres au bruit et aux troubles respiratoires, devraient être affectées à des postes se trouvant dans des zones moins bruyantes ou moins poussiéreuses. En ce qui concerne les risques liés à la manutention de charges lourdes ou à une chaleur excessive, il convient de recourir à la formation, d’utiliser des auxiliaires de manutention, de fournir des vêtements adaptés, de mettre en place un système de ventilation et de prévoir des pauses en dehors des zones surchauffées.
Toutes les personnes affectées à l’égrenage doivent participer aux mesures de sécurité; un milieu de travail sûr ne peut être instauré que si chacun collabore sans réserve au programme de prévention mis en place.
| Algérie mon beau pays | |