
LE MONTAGE DES CARTES À CIRCUIT IMPRIMÉ ET L’ASSEMBLAGE DES ORDINATEURS
Les cartes à circuit imprimé
Les circuits imprimés constituent la structure physique et de liaison électrique qui rattache les différents composants d’une carte à circuit imprimé. Il existe des circuits imprimés à simple face, à double face, multicouches et flexibles. La complexité des cartes, de plus en plus denses et petites, et les exigences en matière d’espacement des circuits ont obligé à câbler les deux faces de chaque carte. Les cartes à simple face étaient suffisantes pour les premiers ordinateurs et pour les appareils simples d’électronique grand public, mais avec les ordinateurs portables, les appareils numériques personnels et les lecteurs musicaux individuels d’aujourd’hui, il est devenu nécessaire d’utiliser des circuits à double face et multicouches. Le procédé d’impression des circuits est pour l’essentiel une technique photolithographique qui consiste à déposer et à éliminer de façon sélective sur un substrat diélectrique des couches de matériaux faisant office de «câblage» électrique, et qui sont gravées ou déposées sur la plaque-support.
Les cartes multicouches comportent deux ou plusieurs plaques de matériau diélectrique, dont les circuits sont superposés et reliés les uns aux autres. Des liaisons électriques sont établies entre une face et l’autre, et avec les couches de circuits internes, par des trous métallisés sur toute leur profondeur. Le substrat diélectrique le plus utilisé est la plaque de fibre de verre (résine époxy et fibre de verre en couches multiples). On trouve également comme support le verre (avec résines polyimide, Téflon ou triazine) et le papier enduit de résine phénolique. Aux Etats-Unis, les plaques de matériau stratifié sont classées d’après leurs propriétés d’extinction de flamme; leurs caractéristiques de perçage, de poinçonnage et d’usinage; leurs propriétés d’absorption d’humidité; leur résistance aux produits chimiques et à la chaleur; et leur solidité mécanique (Sober, 1995). Le FR-4 (substrat de résine époxy et de tissu de verre) est d’un emploi répandu pour les applications de haute technologie.
Dans la pratique, la production des circuits imprimés comprend de nombreuses étapes et met en œuvre une grande diversité d’agents chimiques. Le tableau 83.9 illustre un processus représentatif de production de cartes multicouches et les problèmes de sécurité et de santé qui l’accompagnent. La principale différence entre les cartes à simple face et à double face est que les premières partent d’un matériau brut revêtu de cuivre d’un seul côté et ne passent pas par l’étape de placage chimique de cuivre. Le circuit imprimé à double face classique comporte un masque de soudure sur le cuivre nu et ses trous sont plaqués. Il est pourvu de contacts revêtus à l’or et d’une légende des composants. La plupart des circuits aujourd’hui sont des plaques multicouches, recouvertes sur les deux faces, avec des couches internes qui ont été fabriquées séparément et qui sont intercalées et collées entre les couches extérieures, la suite du processus de fabrication étant pratiquement la même que pour une carte à double face.
Tableau 83.9 Fabrication des circuits imprimés: problèmes d'environnement, de sécurité et de santé
Tableau en cours de préparation ...
Le montage des cartes à circuit imprimé
Tableau en cours de préparation ...
Cette étape comprend la fixation physique des composants électroniques sur la carte au moyen d’une soudure au plomb/étain (appliquée dans une machine de soudage à la vague, ou déposée sous forme de pâte puis refondue dans un four à basse température) ou de résines époxy (avec prise dans un four à basse température). La carte-support (simple face, double face, multicouches ou flexible) détermine la densité des composants qu’il est possible d’y fixer. C’est en fonction des nombreux problèmes de fabrication et de fiabilité à résoudre que l’on choisit la technique de montage. Les principaux procédés sont les suivants: technologie du montage en surface intégral, technologie mixte (comprenant à la fois le montage en surface et la technique des trous métallisés avec fixation par en dessous). En général, dans les usines modernes d’assemblage de composants électroniques et d’ordinateurs, on utilise la technologie mixte, où certains composants sont montés en surface, et d’autres connecteurs et composants sont soudés par la technologie du trou métallisé ou par refusion. On décrit plus loin un exemple typique de procédé mixte, avec montage en surface par fixation adhésive, soudage à la vague et soudage par refusion. Avec la technologie mixte, il est parfois possible de fixer par refusion des composants montés en surface sur la face supérieure d’une carte à simple face et de souder à la vague ceux de l’autre face. Ce genre de procédé est particulièrement utile lorsqu’il est nécessaire de combiner, sur une même carte, les technologies du montage en surface et des trous métallisés, ce qui est la norme dans la fabrication électronique actuelle. La première étape consiste à monter par refusion les composants montés en surface sur la face supérieure de la carte. On insère ensuite les composants fixés aux trous métallisés, puis on retourne la carte et on monte à l’adhésif les composants montés en surface de la face inférieure. La dernière étape est le soudage à la vague à la fois des composants fixés aux trous métallisés et des composants montés en surface de la face inférieure.
Les principaux stades du montage par technologie mixte sont les suivants:
• le pré- et le postnettoyage; • l’application de soudure en pâte et d’adhésif (sérigraphie et implantation des composants); • l’insertion des composants; • le durcissement de l’adhésif et la refusion de la soudure; • l’apport de flux (trou métallisé); • la soudure à la vague (trou métallisé); • l’inspection et les retouches; • les essais; • les reprises et les réparations; • les opérations connexes — le nettoyage des pochoirs.
On trouvera ci-après un bref exposé des implications importantes pour l’environnement, la sécurité et la santé, de chaque stade du processus.
Le pré- et le postnettoyage
Les circuits imprimés du commerce, qui sont généralement achetés auprès d’un fournisseur spécialisé, ont été préalablement nettoyés avec une solution d’eau désionisée pour éliminer toute trace de pollution de surface. Avant que l’on ne se préoccupe des problèmes d’appauvrissement de la couche d’ozone, le nettoyage final fabricant, voire le prénettoyage fait par le monteur de cartes, était effectué à l’aide d’une substance du type chlorofluorocarbure (CFC). A la fin du processus de montage des cartes à circuit imprimé, l’application d’un solvant de ce type (dégraissage en phase vapeur) pour éliminer les résidus des opérations d’apport de flux et de soudure à la vague était également courante. Là encore, les préoccupations en matière de protection de l’atmosphère et des mesures réglementaires plus strictes limitant la production de CFC ont obligé à modifier les procédés soit en supprimant ce nettoyage, soit en utilisant seulement de l’eau désionisée.
L’application de soudure en pâte et d’adhésif (impression et mise en place du pochoir) et implantation des composants
L’application de soudure en pâte à la surface du circuit, qui permet d’y fixer les composants montés en surface, est une étape essentielle du processus de fabrication par ce système. La soudure fait office de liaison pour la conduction électrique et thermique, et de revêtement de protection de la surface, tout en en améliorant la soudabilité. Cette pâte est composée, pour 70 à 90% environ, de matières non volatiles (rapport de poids à poids ou de poids à volume):
• soudure plomb/étain; • mélange de résines modifiées (acides de colophane ou colophane légèrement activée); • activateurs (dans le cas de produits «sans nettoyage», mélanges d’hydrohalogénures d’amines et acides aminés, ou acides carboxyliques seuls).
Des solvants (substances volatiles) composent le reste du produit (généralement un mélange d’alcool et d’éther de glycol selon un dosage propre au fabricant).
La soudure en pâte est déposée par impression au pochoir, d’après un dessin reproduisant exactement le motif à appliquer à la surface de la carte. La pâte est poussée à travers les ouvertures sur les emplacements des liaisons de la carte par une raclette qui parcourt lentement la surface du pochoir. On soulève ensuite ce dernier, laissant les dépôts de pâte aux endroits appropriés; les composants sont ensuite implantés sur la carte. Les principaux risques pour la sécurité et la santé dépendent de la propreté et de l’hygiène individuelle des opérateurs chargés d’appliquer la pâte à la surface du pochoir et de nettoyer celui-ci et la raclette. La concentration de plomb dans la soudure et la tendance de la pâte à adhérer après séchage à la peau et aux surfaces de travail du matériel et de l’installation impose le port de gants de protection, un nettoyage efficace des surfaces de travail, des précautions (y compris d’ordre écologique) pour l’élimination et la manipulation des produits de nettoyage contaminés, et le respect d’une stricte hygiène individuelle de la part des opérateurs (par exemple, lavage des mains au savon avant de manger, de boire ou d’appliquer des cosmétiques). Les niveaux d’exposition aux substances en suspension dans l’air sont généralement inférieurs à la limite de détection pour le plomb et, si les règles de propreté et d’hygiène individuelle sont bien respectées, les concentrations de plomb dans le sang ne dépassent pas le niveau de fond.
L’application d’adhésif consiste à déposer automatiquement de petites quantités d’une résine époxy (généralement un mélange bisphénol A-épichlorhydrine) à la surface de la carte. Les risques pour la sécurité et la santé sont avant tout de nature mécanique et proviennent des machines de saisie et d’implantation automatique des composants, des navettes portant les composants à l’arrière de ces machines, et des risques de lésions graves par ces équipements faute de protections appropriées par barrières lumineuses et sécurités mécaniques.
Le durcissement de l’adhésif et la refusion de la soudure
Les cartes portant les composants fixés par application de pâte de soudage ou d’adhésif sont ensuite transférées par un convoyeur circulant à hauteur constante vers un four de refusion en ligne qui «active» la soudure en faisant fondre la pâte à environ 200 à 400 °C. Les composants fixés par adhésif époxy passent également par une étuve située en aval de la refusion et généralement chauffée entre 130 et 160 °C. Les éléments de solvant de la pâte de soudure et de la résine époxy sont chassés par ce traitement en étuve, mais les composants plomb/étain ne sont pas volatilisés. Un résidu en forme de toile d’araignée se forme dans la gaine d’évacuation du four de refusion. Un filtre à mailles métalliques permet d’empêcher ce phénomène. Il arrive aussi que des cartes se coincent sur le convoyeur et soient surchauffées dans le four, ce qui est à l’origine d’odeurs désagréables.
L’apport de flux
Pour qu’il se forme une bonne liaison par soudure entre la surface du circuit et le fil du composant, ces deux parties doivent être exemptes d’oxydation et le rester, même à la température élevée du soudage. En outre, la soudure fondue doit mouiller les surfaces des métaux à joindre, ce qui signifie que le flux doit réagir avec les oxydes métalliques présents et les éliminer des surfaces à assembler, et empêcher la réoxydation des surfaces nettoyées. Il importe également que les résidus soient non corrosifs et faciles à éliminer. Les flux employés pour le soudage des équipements électroniques se rangent en trois grandes catégories, communément appelées flux à la colophane, flux organiques ou solubles dans l’eau, et flux synthétiques nettoyables aux solvants. Les flux à faible teneur en matières solides «sans postnettoyage» ne contenant pas de composés organiques volatils (COV), plus récemment apparus, se rangent dans la deuxième catégorie.
✓ Les flux à la colophane Les flux à base de colophane sont les plus couramment utilisés dans l’industrie électronique, soit en pulvérisation, soit sous forme de mousse. Le distributeur de flux peut faire partie de la machine de soudage à la vague, ou être un appareil séparé, placé à l’entrée de la machine. La base de ces flux est la colophane naturelle, translucide et de teinte ambrée, obtenue par distillation de la térébenthine de pin. La résine est recueillie, chauffée et distillée, ce qui donne une forme purifiée du produit naturel. Il s’agit d’une substance homogène, ayant un seul point de fusion. La colophane est un mélange de 90% environ d’acide résinique, lequel est pour l’essentiel un acide abiétique (un acide organique non soluble dans l’eau), avec 10% de substances neutres comme les dérivés stilbène et différents hydrocarbures. La figure 83.6 montre les structures chimiques des acides abiétique et pimarique.
Figure 83.6 Acides abiétiques et pimarique
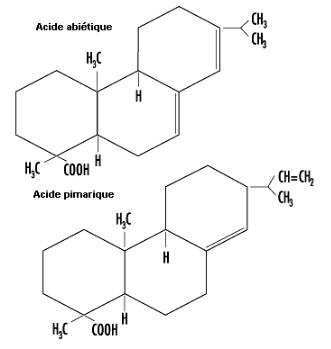
La composante active est l’acide abiétique, qui est chimiquement actif à la température du brasage, et qui attaque l’oxyde de cuivre à la surface de la carte en formant de l’abiétate de cuivre. Les flux à base de colophane comportent trois composantes: le solvant, la colophane et l’activateur. Le solvant n’est que le véhicule du flux. Pour être efficace, la colophane doit être appliquée à l’état liquide sur le circuit imprimé. Pour ce faire, on dissout la colophane et l’activateur dans un système de solvants, généralement l’alcool isopropylique ou des mélanges d’alcools (alcool isopropylique, méthanol ou éthanol). On projette ensuite ce flux à la surface de la carte sous forme d’une mousse, par ajout d’air ou d’azote, ou par pulvérisation d’un mélange à faible teneur en matières solides, c’est-à-dire contenant plus de solvants. Les éléments solvants ayant des vitesses d’évaporation différentes, il est nécessaire d’ajouter au flux un diluant pour lui conserver une composition constante. Les principales catégories de flux à base de colophane sont la colophane faiblement activée, la plus couramment employée, et la colophane activée, à laquelle on a ajouté un activateur plus agressif.
Les principaux risques pour la santé présentés par les flux à base de colophane sont liés à leur base de solvants alcooliques. Les risques pour la sécurité concernent leur inflammabilité au stockage et à l’emploi, leur classement et leur manipulation en tant que déchets dangereux, les émissions aériennes et les systèmes de traitement nécessaires à l’élimination des COV, ainsi que les problèmes d’hygiène du travail consécutifs à l’inhalation et à l’exposition cutanée. Chacun de ces points nécessite des mesures de sécurité différentes, une instruction et une formation particulières des travailleurs, et des permis et certificats de conformité spécifiques (Association of the Electronics, Telecommunications and Business Equipment Industries, 1991).
Au cours de l’opération de soudure à la vague, le flux est chauffé entre 183 et 399 °C. Les produits en suspension dans l’air comprennent des aldéhydes aliphatiques, comme le formaldéhyde. De nombreux flux contiennent également un activateur organique au chlorhydrate d’amine, qui sert à nettoyer la zone à souder et qui dégage de l’acide chlorhydrique lorsqu’il est chauffé. Parmi les autres composants gazeux figurent le benzène, le toluène, le styrène, le phénol, le chlorophénol et l’alcool isopropylique. Outre ses éléments gazeux, le flux émet d’importantes quantités de particules de 0,01 à 1 micron, que l’on appelle fumées de colophane. Ces particules se sont révélées être des irritants respiratoires et des sensibilisateurs respiratoires chez certains individus prédisposés (Hausen, Krohn et Budianto, 1990). Au Royaume-Uni, les normes d’exposition aux substances en suspension dans l’air imposent de maintenir les fumées de colophane au plus bas niveau possible (Health and Safety Commission, 1992). De plus, la Conférence américaine des hygiénistes gouvernementaux du travail (American Conference of Governmental Industrial Hygienists (ACGIH)) a défini une valeur limite d’exposition distincte pour les produits de pyrolyse des soudures à base de colophane, fixée à 0,1 mg/m3, sur la base des mesures de formaldéhyde (ACGIH, 1994). L’Association des industries du plomb (Lead Industries Association, Inc.) énumère l’acétone, l’alcool méthylique, les aldéhydes aliphatiques (mesurés par le formaldéhyde), le dioxyde de carbone et le monoxyde de carbone, le méthane, l’éthane, l’acide abiétique et les acides diterpéniques apparentés comme produits de décomposition typiques des soudures à âme colophane (Lead Industries Association, Inc.,1990).
✓ Les flux organiques Les flux organiques, parfois appelés flux intermédiaires ou solubles dans l’eau, sont des composés à la fois plus actifs que les flux à base colophane et moins corrosifs que les flux acides utilisés dans les industries métallurgiques. Les composés actifs de cette catégorie se rangent en trois groupes:
• les acides (stéarique, glutamique, lactique, citrique, par exemple); • les halogènes (chlorhydrates, bromures, hydrazine, par exemple); • les amides et amines (urée, triéthanolamine, par exemple).
Ces substances et d’autres parties de la préparation, comme les surfactants destinés à diminuer la tension de surface de la soudure, sont dissoutes dans du polyéthylèneglycol, des solvants organiques, de l’eau ou dans un mélange de plusieurs de ces éléments. Les flux organiques doivent être considérés comme des produits corrosifs, mais ils s’éliminent facilement avec de l’eau chaude.
✓ Les flux synthétiques activés Alors que les flux à base de colophane sont des substances solides que l’on dilue dans un solvant, les flux synthétiques activés sont généralement des préparations entièrement liquides (solvent + flux). Le solvant porteur s’évapore au cours de la phase de préchauffe de l’opération de soudure à la vague, laissant à la surface de la carte un résidu humide et huileux qu’il faut nettoyer dès la fin du soudage. La principale caractéristique des flux synthétiques activés est leur facilité de nettoyage avec un solvant approprié, généralement à base de fluorocarbures. Les mesures prises à l’encontre des substances contribuant à l’appauvrissement de la couche d’ozone (Fréon TF, Fréon TMS, etc.) ont sévèrement limité l’emploi de cette catégorie de flux.
✓ Les flux à faible teneur en matières solides sans postnettoyage ou sans COV Pour supprimer l’opération de nettoyage après soudage des résidus corrosifs ou poisseux avec des solvants aux fluorocarbures, il a été mis au point une nouvelle catégorie de flux qui s’est généralisée. Ces flux, dont l’activité est similaire à celle des flux à colophane faiblement activée, ont une teneur en matières solides d’environ 15%. Cette teneur, qui est une mesure de la viscosité, est le rapport entre flux et solvant. Plus elle est faible, plus la proportion de solvant est élevée. Plus elle est élevée, plus le flux est actif et plus un nettoyage après soudage risque d’être nécessaire. C’est pourquoi les flux à faible teneur en matières solides, qui ne nécessitent en principe pas de nettoyage postérieur, sont maintenant d’un emploi courant dans l’industrie électronique. Du point de vue des émissions aériennes et de l’environnement, ces types de flux ont supprimé la nécessité du dégraissage aux vapeurs de fluorocarbures des cartes soudées à la vague, mais leur plus forte teneur en solvant, par contre, a fait augmenter le volume des évaporations de solvants à base alcoolique, avec pour résultat des niveaux de COV plus élevés. Or, les niveaux d’émissions de ceux-ci dans l’air sont étroitement contrôlés aux Etats-Unis et dans de nombreux autres pays. On a remédié à cette situation par l’introduction de flux sans postnettoyage à base d’eau (et non plus de solvants), mais contenant des activateurs et des colophanes semblables aux autres. Les principaux ingrédients actifs sont à base d’acide dicarboxylique (2 à 3%), en général des acides glutarique, succinique et adipique. Ils contiennent également des surfactants et des inhibiteurs de corrosion (environ 1%), ce qui leur confère un pH acide de 3 à 3,5. Ces flux éliminent pratiquement les émissions aériennes de COV et les autres risques en matière de sécurité et de santé associés à l’utilisation de flux à base de solvants. Les produits de décomposition identifiés dans les flux à base de colophane restent les mêmes, et le pH en gros neutre ne nécessite pas que le matériel de manipulation des flux ait une résistance particulière aux acides. Dans certains cas, on a fait état de problèmes potentiels d’exposition cutanée ou respiratoire aux résidus secs moyennement acides des acides dicarboxyliques et d’inhibiteurs de corrosion qui peuvent se déposer sur les porte-cartes, les chariots de transport et les surfaces internes des machines de soudure à la vague des systèmes employant ces composés. En outre, il peut arriver que les composants aqueux de ces flux ne soient pas suffisamment évaporés avant de parvenir au bac de soudure en fusion, ce qui peut provoquer des projections de soudure chaude.
La soudure à la vague
L’apport de flux à la surface de la carte peut être assuré soit par un distributeur de flux interne à l’installation de soudure à la vague, soit par un appareil séparé placé à l’entrée de celle-ci. La figure 83.7 montre le schéma d’une machine de soudure à la vague classique, avec distributeur de flux interne. Dans l’une ou l’autre de ces configurations, le flux est appliqué en mousse ou par pulvérisation.
Figure 83.7 Schéma d'une soudeuse à vague
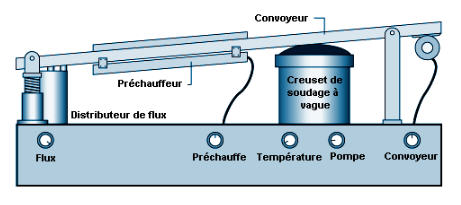
✓ La préchauffe Les liquides porteurs de flux doivent être évaporés avant le soudage. Cette opération est effectuée par des préchauffeurs qui éliminent les composants liquides. Les préchauffeurs utilisés sont principalement de deux types: radiants (à barre chaude) et volumétriques (à air chaud). Les préchauffeurs radiants, très répandus aux Etats-Unis, présentent un risque d’inflammation du flux ou du solvant excédentaires, ou d’une décomposition du matériau de la carte si celle-ci vient à s’immobiliser sous l’élément chauffant. Une ventilation avec aspiration localisée est assurée du côté distributeur de flux/préchauffeur de la machine de soudure à la vague afin de recueillir et d’évacuer les vapeurs de solvants et de flux émises pendant ces opérations.
✓ Le soudage L’alliage de soudage (le plus souvent à 63% d’étain et 37% de plomb), contenu dans un grand réservoir, appelé bac à soudure, est chauffé électriquement de façon à maintenir la soudure à l’état fondu. L’équipement comprend un puissant élément de chauffe pour la fusion initiale de la masse, et une source de chaleur plus petite et régulée de contrôle thermostatique de la température.
Pour obtenir un soudage satisfaisant, le bac et les systèmes de recirculation doivent permettre de produire une vague homogène de soudure fraîche. Au cours du processus, la soudure pure se pollue de produits d’oxydation du plomb/étain, d’impuretés métalliques et de produits de décomposition du flux. Ces éléments forment des «crasses» à la surface du bain. Plus ces crasses s’accumulent, plus leur formation s’accélère. Les crasses compromettent l’opération de soudage et la vague de soudure elle-même. Si on les laisse s’accumuler dans le bac, elles risquent d’être aspirées par la pompe de recirculation et de provoquer une abrasion de la turbine. Les opérateurs de la machine doivent donc régulièrement décrasser la vague. L’opération consiste à écumer la soudure en fusion pour enlever les crasses solidifiées, et à recueillir ces résidus pour qu’ils soient régénérés et recyclés. Pour ce faire, l’opérateur doit ouvrir la trappe d’accès arrière (généralement une porte de type papillon) proche du bac, et écumer manuellement les crasses chaudes.
Au cours de ce travail se dégagent du bac des émissions visibles, lesquelles ont des effets très irritants pour les yeux, le nez et la gorge des opérateurs. Ces derniers doivent porter des gants de protection thermique, un tablier, des lunettes, un masque de sécurité et un appareil de protection respiratoire contre les particules de plomb et d’étain et contre les gaz corrosifs (HCl et formaldéhyde). Dans des conditions normales, la ventilation avec aspiration localisée évacue les gaz directement dans la machine, mais pour le décrassage, le bac doit être extrait par des moyens mécaniques de l’enceinte principale pour que l’opérateur puisse accéder à ses deux côtés; une fois le bac sorti, les substances libérées ne sont plus aspirées. Les principaux risques en matière de sécurité et de santé sont les suivants: brûlures thermiques par la soudure chaude, exposition respiratoire aux substances précédemment indiquées, lésions dorsales dues à la manipulation des lourds lingots de soudure et des fûts de crasses, et exposition aux résidus et fines particules de plomb et d’étain au cours des travaux de maintenance.
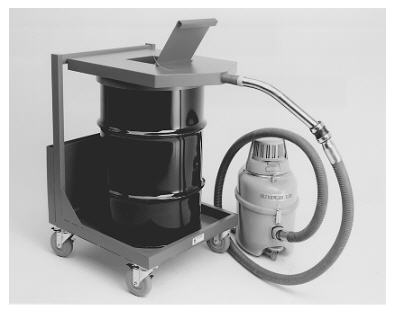
Pendant l’opération de soudage proprement dite, les portes d’accès sont fermées et l’intérieur de la machine est maintenu en dépression par la ventilation avec aspiration localisée assurée des côtés apport de flux et soudure de la vague. Cette ventilation et les températures de fonctionnement du bac (en général fixées entre 302 et 316 °C, c’est-à-dire juste au-dessus du point de fusion de la soudure) n’engendrent qu’une formation minime de fumées de plomb. La principale source d’exposition aux particules de plomb et d’étain survient lors des opérations de décrassage et de maintenance des équipements, où il faut remuer les crasses et les transférer dans le récipient de récupération et, ensuite, nettoyer les résidus de soudure. Les fines particules de plomb et d’étain qui se forment lors du décrassage peuvent se répandre dans l’espace de travail et dans la zone respiratoire de l’opérateur. Différents moyens de prévention technique ont été mis au point pour réduire le plus possible ces risques d’exposition aux particules de plomb, dont le raccordement d’une ventilation avec aspiration localisée au récipient de récupération (voir figure 83.8), l’emploi de systèmes d’aspiration à filtres à haut rendement pour le nettoyage des résidus et la mise en place de conduites d’évacuation souples, avec bras articulés, pour placer la bouche d’aspiration au-dessus du bac chaud lors du décrassage.
D’autres mesures sont d’interdire le recours à des balais ou à des brosses pour enlever les résidus de soudure, ainsi que de prescrire des pratiques rigoureuses de nettoyage des locaux et d’hygiène du personnel. Pendant les opérations de maintenance des équipements de soudure à la vague (à fréquence hebdomadaire, mensuelle, trimestrielle et annuelle), différentes parties du bac à soudure sont soit nettoyées en place, soit démontées et nettoyées sous une hotte d’aspiration. Ces opérations de nettoyage peuvent comprendre un raclage physique ou mécanique (à l’aide d’une perceuse électrique équipée d’une brosse rotative) de la pompe à soudure et des chicanes. Le nettoyage mécanique libère de fortes émissions de particules de plomb et il doit, par conséquent, être effectué dans une enceinte avec extraction locale.
Figure 83.8 Chariot de décrassage avec couvercle aspirant
L’inspection, les retouches et les essais
Les opérations d’inspection et de retouche, qui sont effectuées après le soudage à la vague, consistent en un examen détaillé, à l’aide de loupes et de systèmes d’éclairage spéciaux, avec rectification des imperfections décelées. Les travaux de retouche peuvent impliquer l’utilisation de fers à souder manuels, avec baguettes de soudure à âme de flux de colophane, ou avec application d’une petite quantité de flux liquide et de soudure de fil de plomb et d’étain. Les fumées visibles dégagées par le soudage à la baguette des produits témoignent de la décomposition du flux employé. Les gouttelettes de soudure n’ayant pas adhéré au joint soudé peuvent présenter un problème qui doit être résolu par des mesures de propreté des locaux et d’hygiène du personnel. Il convient de prévoir soit un ventilateur placé à proximité du poste de travail, qui assurera une ventilation par dilution dans l’air ambiant en soufflant les produits loin de la zone respiratoire de l’opérateur, soit un système plus élaboré d’aspiration, recueillant les fumées à la pointe du fer à souder ou au-dessus de la pièce en cours de retouche. Les fumées sont ensuite dirigées vers un épurateur d’air avec filtre à particules à haut rendement et adsorption des gaz par charbon actif, afin d’éliminer les gaz d’aldéhyde aliphatique et d’acide chlorhydrique. L’efficacité de ces systèmes d’extraction au poste de soudage dépend pour une grande part de la vitesse d’aspiration, de la proximité du système du point d’émission des fumées et de l’absence de courants d’air parasites près de la surface de travail. Les essais électriques que subit ensuite la carte terminée nécessitent un matériel et des logiciels spécialisés.
Les reprises et les réparations
Selon les résultats des essais effectués, on soumet les cartes défectueuses à une évaluation pour déterminer les composants en cause, lesquels doivent alors être remplacés. Cette reprise des cartes peut nécessiter un soudage à la baguette. S’il s’avère nécessaire de remplacer des composants importants, tels qu’un microprocesseur, on recourt à un bac à soudure de reprise, dans lequel on plonge la partie de la carte comportant la liaison ou le composant défectueux, pour pouvoir déposer l’élément concerné et le remplacer. Si le composant est plus petit ou plus facile à enlever, on emploie un système de chauffe par air chaud avec pompe à soudure pour aspirer la soudure. Le bac de reprise est placé dans une enceinte équipée d’un système de ventilation avec aspiration localisée suffisamment puissant pour capter les produits de décomposition du flux qui se forment lors de l’application au pinceau de la soudure liquide sur la carte jusqu’à la solidification. Dans ce bac, il se forme également des crasses, ce qui impose là encore des équipements et des procédures de décrassage, quoique à une échelle nettement moindre. Dans le cas du système par air chaud avec pompe à soudure, il n’est pas nécessaire de prévoir une enceinte close, mais il faut, par contre, manipuler, régénérer et recycler les résidus de soudure plomb/étain récupérés en tant que déchets dangereux.
Les opérations connexes — le nettoyage des pochoirs
Comme il a été dit, la première étape du montage des cartes de circuits imprimés consiste à poser un pochoir destiné à former le dessin selon lequel la pâte de soudure plomb/étain doit être appliquée à la raclette. De façon générale, les ouvertures du pochoir commencent à s’obstruer après une journée de travail, et il faut alors éliminer les résidus de plomb et d’étain qui s’y sont accumulés. On procède généralement à un prénettoyage sur l’imprimante sérigraphique pour enlever le plus gros des résidus par un essuyage de la surface avec des tampons jetables, imbibés d’un mélange d’alcools dilués. Pour éliminer complètement les résidus restants, une opération de nettoyage par voie humide est nécessaire. On utilise alors un appareil ressemblant à un grand lave-vaisselle, dans lequel on effectue un lessivage à l’eau chaude (57 °C) avec une solution d’amines aliphatiques diluées (mono-éthanolamine) pour éliminer chimiquement la pâte de soudure sur le pochoir. Ce lessivage entraîne d’importantes quantités de soudure plomb/étain qui se déposent dans la chambre de lavage ou partent en solution dans l’effluent aqueux. Cet effluent doit donc subir une filtration ou une opération d’élimination chimique du plomb, ainsi qu’un ajustement du pH (à l’acide chlorhydrique) en ce qui concerne les amines aliphatiques. Les systèmes les plus récents de nettoyage des pochoirs en circuit fermé utilisent la même solution de lavage jusqu’à ce qu’elle soit épuisée. Cette solution est envoyée à une installation de distillation, où les éléments volatils sont distillés jusqu’à ce qu’il subsiste un résidu semi-liquide, qui est ensuite traité comme déchet dangereux contenant du plomb et de l’étain.
L’assemblage des ordinateurs
Une fois terminée, la carte passe par des circuits de montage où elle est incorporée au produit informatique final. Cette phase implique généralement beaucoup de main-d’œuvre, avec acheminement des composants à assembler à chacun des postes de travail par des chariots de desserte parcourant la chaîne de montage. Les principaux risques pour la sécurité et la santé ont trait au déplacement et à la manutention (chariot élévateur, levage manuel), aux effets ergonomiques des opérations de montage (amplitude du mouvement, force d’insertion nécessaire à l’implantation des composants, pose de vis et de connecteurs) et à l’emballage final, y compris sous film thermorétractable et à l’expédition. De façon générale, l’assemblage d’un ordinateur comprend les étapes suivantes:
• la préparation du châssis/boîtier; • l’insertion des cartes (cartes mères et cartes filles); • la pose des principaux composants (lecteur de disquette, disque dur, alimentation, lecteur de CD-ROM);
• la pose de l’écran (pour les portables uniquement); • le montage de la souris et du clavier (pour les portables uniquement); • l’installation du câblage, des connecteurs et des haut-parleurs;
• le montage du capot supérieur; • le chargement de logiciels; • les essais;
• les reprises; • la charge et l’emballage des batteries (pour les portables uniquement); • la pose de film thermorétractable et l’expédition.
Les seuls produits chimiques utilisés dans les opérations d’assemblage sont ceux servant au nettoyage final du boîtier de l’ordinateur ou de l’écran, à savoir en général une solution d’alcool isopropylique dans l’eau ou un mélange d’agents nettoyants du commerce, comparable au Simple Green — une solution aqueuse de butyl-cellosolve — vendu aux Etats-Unis.
| Algérie mon beau pays | |