
LES AFFICHAGES À CRISTAUX LIQUIDES
Les affichages à cristaux liquides (Liquid Crystal Displays (LCD)) sont apparus dans le commerce dans les années soixante-dix. Ils sont d’un usage courant dans les montres, les calculatrices, les récepteurs radio et d’autres produits comportant des indicateurs à trois ou quatre caractères alphanumériques. Les progrès récemment accomplis dans les matériaux mis en œuvre permettent de fabriquer des affichages de grande dimension. Bien que les LCD ne représentent qu’un secteur réduit de l’industrie des semi-conducteurs, leur importance s’est accrue depuis qu’ils sont employés dans les écrans plats d’ordinateurs et les machines de traitement de texte portables et légers. On s’attend à voir cette importance augmenter encore, les LCD étant appelés à remplacer à terme le dernier tube à vide couramment employé en électronique, le tube cathodique (O’Mara, 1993).
La fabrication des affichages à cristaux liquides est un procédé très spécialisé. Les résultats des contrôles d’hygiène du travail indiquent de très faibles niveaux de contaminants en suspension dans l’air pour les différentes expositions aux solvants étudiées (Wade et coll., 1981). En général, les types et les quantités de produits chimiques toxiques, corrosifs et inflammables sous forme solide, liquide et gazeuse, et les agents chimiques employés sont limités par rapport à d’autres types de production de semi-conducteurs.
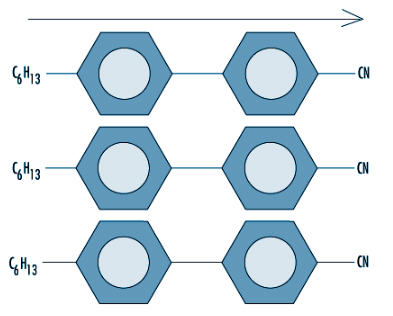
Les matériaux à cristaux liquides sont faits de molécules en forme de barres du genre de celles du cyanobiphényle que montre la figure 83.5. Ces molécules ont la propriété de causer la rotation d’une lumière polarisée qui les traverse. Pourtant, alors qu’elles sont transparentes à la lumière visible, un récipient rempli du matériau liquide présente une apparence laiteuse ou translucide, et non pas transparente. Ce phénomène est dû au fait que l’axe long des molécules est orienté de façon désordonnée et que la lumière est par conséquent réfléchie de façon aléatoire. Dans une cellule de cristaux liquides, les molécules sont disposées de façon que leurs axes aient un alignement particulier. On peut faire changer cet alignement à l’aide d’un champ électrique extérieur, ce qui permet de modifier la polarisation de la lumière qui les frappe.
Figure 83.5 Molécules des polymères de base des cristaux liquides
Dans la fabrication des écrans plats, deux substrats de verre produits séparément sont ensuite assemblés. Le substrat avant reçoit une impression qui forme un filtre de couleur. La plaque de verre arrière reçoit une impression qui forme une couche de transistors en film mince et les pistes métalliques de connexion électrique. Ces deux plaques sont superposées lors de l’opération d’assemblage et, le cas échéant, sciées et fractionnées en affichages individuels. Le matériau des cristaux liquides est injecté dans l’interstice qui subsiste entre les plaques. Les affichages sont inspectés et essayés et un film polarisant est appliqué sur chaque plaque.
De nombreuses opérations individuelles sont nécessaires pour fabriquer les affichages à écran plat. Elles requièrent des matériels, des produits et des procédés spéciaux. Certaines opérations essentielles sont décrites ci-après.
La préparation du substrat de verre
Le substrat de verre est un composant essentiel et coûteux de l’écran. Un contrôle très étroit des propriétés optiques et mécaniques du matériau est nécessaire à chaque étape du processus, notamment quand il s’agit de le chauffer.
La fabrication du verre
Deux procédés sont employés pour fabriquer un verre très mince, avec des dimensions extrêmement précises et des propriétés mécaniques reproductibles. Dans le procédé de fusion, mis au point par Corning, une barre de verre introduite dans un creuset en forme de coin y est fondue. Le verre fondu déborde des deux côtés du creuset et coule le long de ses parois pour ne former qu’une seule feuille à la base du creuset, d’où on peut l’étirer vers le bas sous forme d’une feuille uniforme. L’épaisseur de cette feuille est réglée par la vitesse à laquelle on étire le verre. Ce procédé permet d’obtenir des largeurs de presque 1 m.
D’autres fabricants de feuilles de verre destinées aux substrats de LCD emploient la technique du flottage, qui consiste à faire couler le verre fondu sur un bain d’étain en fusion. L’étain métallique ne dissout pas le verre et ne réagit pas avec lui, et le verre flotte sur le bain. Par gravité, la surface du verre se lisse et les deux faces deviennent parallèles (voir chapitre no 84, «Le verre, les céramiques et les matériaux connexes»).
Les substrats sont produits en différentes dimensions, pouvant atteindre 450 × 550 mm et plus. L’épaisseur du verre pour écrans plats est en général de 1,1 mm. Certains affichages de petite taille (récepteurs de radio, messagerie, téléphones, jeux, etc.) emploient du verre plus mince.
La découpe, le biseautage et le polissage
Après la fusion ou le flottage, les substrats de verre sont découpés à dimension, en général en morceaux de 1 m de côté environ. Différentes opérations mécaniques suivent l’étape de formage, selon l’application finale du matériau.
Etant donné que le verre est fragile, et qu’il s’écaille ou se fend facilement aux bords, les plaques sont généralement biseautées, chanfreinées ou traitées d’une autre façon afin de limiter l’écaillage en cours de manutention. Les contraintes thermiques qui s’accumulent dans les fissures des bords lors du traitement peuvent conduire à la rupture de la plaque. Le bris de verre est un problème important en cours de production. Outre le risque de coupures et de lacérations pour le personnel et la perte de production qu’il représente, des fragments de verre peuvent subsister dans les équipements et provoquer une contamination par particules ou rayer d’autres substrats.
Les substrats de grande dimension soulèvent des difficultés supplémentaires pour le polissage du verre. On les place sur des supports garnis de cire ou d’un autre produit adhésif et on les polit avec une boue abrasive. L’opération de polissage doit être suivie d’un nettoyage chimique soigné pour éliminer tout résidu de cire ou toute autre substance organique, ainsi que les contaminants métalliques contenus dans les produits abrasifs ou de polissage.
Le nettoyage
Des opérations de nettoyage sont appliquées aux substrats de verre nus et à ceux enduits de films organiques, comme les filtres de couleur, les couches d’orientation en polyimide, etc. Les substrats à couches semi-conductrices, isolantes et métallisées, doivent aussi être nettoyés à certains points du processus de production. Le nettoyage est nécessaire au moins avant chaque étape du masquage des filtres de couleur ou de la production des couches de transistors en film mince.
Le nettoyage des affichages à écran plat recourt la plupart du temps à une combinaison de procédés physiques et chimiques, avec application sélective de méthodes à sec. Après une attaque ou un nettoyage chimique, les substrats sont généralement séchés à l’alcool isopropylique (voir tableau 83.8).
Tableau 83.8 Nettoyage des affichages à écran plat
Tableau en cours de préparation ...
La formation du filtre de couleur
La formation du filtre de couleur sur le substrat de verre avant comprend certaines étapes de finition et de préparation du verre qui sont communes aux deux plaques, dont le biseautage et le polissage. Les opérations d’impression, d’enduction et de séchage sont effectuées à plusieurs reprises sur le substrat. Ce traitement présente de nombreuses similitudes avec celui des plaquettes de silicium. Les substrats de verre sont généralement manutentionnés sur des systèmes de convoyeurs pour le nettoyage et l’enduction.
L’impression du filtre de couleur
Différents matériaux et différentes techniques d’application sont utilisés pour créer les filtres de couleur des divers types d’affichages à écran plat. On peut employer un colorant ou un pigment, l’un et l’autre pouvant être déposés et imprimés de façons variables. Une des méthodes consiste à déposer et à colorier de la gélatine par opérations photolithographiques successives, avec un matériel de lithographie sans contact et des résines photosensibles classiques. Une autre utilise des pigments dispersés dans la résine photosensible. Parmi les autres méthodes figurent le dépôt électrolytique, la gravure et l’impression.
Le dépôt d’oxyde indium-étain
Une fois formé le filtre de couleur, l’étape finale est le dépôt par pulvérisation cathodique d’un matériau électrode transparent. Ce matériau est l’oxyde indium-étain, qui est en fait un mélange des oxydes In2O3 et SnO2. Ce matériau est le seul qui convienne pour l’application d’un conducteur transparent sur les LCD. Un mince film d’oxyde doit être déposé sur les deux faces de l’affichage. Les couches d’oxyde sont généralement réalisées par évaporation sous vide et par pulvérisation cathodique.
Les couches minces d’oxyde indium-étain sont faciles à graver avec les agents chimiques en phase humide comme l’acide chlorhydrique, mais à mesure que l’espacement entre les électrodes diminue et que les produits se miniaturisent, la gravure à sec devient de plus en plus nécessaire pour éviter un affouillement entre les pistes dû à une attaque trop forte.
La formation de la couche de transistors en film mince
La formation de la couche de transistors en film mince est très semblable à la fabrication d’un circuit intégré.
La déposition de la couche mince
L’opération commence par l’application d’une couche mince sur les substrats. Ces couches sont formées par dépôt chimique en phase vapeur (Chemical Vapour Deposition (CVD)) ou par dépôt physique en phase vapeur (Physical Vapour Deposition (PVD)). Le CVD renforcé par plasma, également appelé à décharge luminescente, est employé pour le silicium amorphe, le nitrure de silicium et le dioxyde de silicium.
L’impression des semi-conducteurs
Une fois la couche déposée, on applique une couche photosensible et on l’impressionne pour permettre l’attaque de la couche mince selon le dessin voulu. Comme dans la fabrication des circuits intégrés, on dépose et on attaque successivement plusieurs couches minces.
L’application et le frottage de la couche d’orientation
On dépose à la fois sur les substrats inférieur et supérieur une mince couche de polymère qui permettra d’orienter les molécules des cristaux liquides à la surface du verre. Cette couche d’orientation, de quelque 0,1 µm d’épaisseur, peut être un polyimide ou un autre matériau polymère dur. Après dépôt et cuisson, on le frotte avec un tissu dans un sens déterminé, opération qui laisse à sa surface des stries à peine décelables. Le frottement peut être effectué par un passage unique sous une bande de tissu portée par une courroie, dévidée par un rouleau d’un côté, passant sous un rouleau en contact avec le substrat, et repartant sur un rouleau du côté opposé. Le substrat se déplace sous le tissu et dans le même sens. D’autres méthodes emploient une brosse mobile qui parcourt la surface du substrat. La qualité des fibres du matériau de frottage est importante. Les stries permettent d’aligner les molécules des cristaux liquides à la surface du substrat et de leur faire prendre la bonne inclinaison.
La couche d’orientation peut être déposée par enduction centrifuge ou par impression. L’impression est la méthode qui exploite le mieux le matériau: 70 à 80% du polyimide sont transférés du rouleau d’impression à la surface du substrat.
L’assemblage
Une fois le frottage terminé, le substrat passe par une ligne d’assemblage automatisée où s’effectue la séquence d’opérations ci-après:
• l’application d’adhésif (nécessaire pour réaliser l’étanchéité des écrans); • la pose d’une entretoise; • le positionnement et l’alignement optique des plaques l’une par rapport à l’autre; • l’exposition à la chaleur ou aux ultraviolets (UV) pour assurer le durcissement de l’adhésif et la liaison entre les deux plaques de verre.
Le transport des plaques inférieure et supérieure sur la ligne est automatisé. Une plaque reçoit l’adhésif et l’autre est ajoutée au poste de pose de l’entretoise.
L’injection des cristaux liquides
Si plusieurs affichages ont été fabriqués sur le substrat, il faut alors les séparer par sciage. On peut à ce stade introduire le matériau des cristaux liquides dans l’interstice entre les substrats, par le trou laissé dans le produit d’étanchéité. Ce trou est ensuite bouché, et on prépare l’affichage à l’inspection finale. Les matériaux des cristaux liquides sont souvent livrés sous forme de systèmes bi- ou tricomposants, qui sont mélangés à l’injection. Les systèmes d’injection assurent le mélange et la purge de la cellule afin d’éviter que des bulles ne soient emprisonnées pendant le remplissage.
L’inspection et les essais
L’inspection et les essais fonctionnels sont effectués après assemblage et injection des cristaux liquides. La plupart des défauts (y compris de point et de ligne) sont liés à la présence de particules et à des problèmes de dimension de l’interstice de la cellule.
La pose du polarisateur
L’étape finale de la fabrication de l’affichage à cristaux liquides à proprement parler est l’application du polarisateur sur la face extérieure de chaque plaque de verre. Les films polarisateurs sont des couches composites qui comprennent la couche d’autoadhésif servant à fixer l’agent polarisant sur le verre. Ils sont appliqués par des machines automatisées qui distribuent le matériau à partir de bobines de feuilles prédécoupées. Ces machines sont dérivées des appareils d’étiquetage mis au point pour d’autres secteurs industriels. Le film polarisant est appliqué sur les deux faces de l’affichage.
Dans certains cas, une couche de compensation est appliquée avant le polarisateur. Il s’agit de films polymères (par exemple, polycarbonate et méthacrylate de polyméthyle), qui sont étirés dans un sens. Cet étirement modifie les propriétés optiques du film.
Un affichage terminé est ordinairement équipé de ses circuits intégrés de commande, montés sur l’un des substrats de verre ou à proximité, habituellement du côté couche de transistors.
Les risques
Le bris de verre est un risque non négligeable de la fabrication des LCD. Des cas de coupures et de lacérations peuvent se produire. Un autre sujet de préoccupation est celui de l’exposition aux produits chimiques utilisés pour le nettoyage.
| Algérie mon beau pays | |