
LA FABRICATION DES SEMI-CONDUCTEURS AU SILICIUM
Généralités
La fabrication d’un composant à semi-conducteurs, qu’il s’agisse d’un élément discret (semi-conducteur ne contenant qu’un composant actif, transistor par exemple), ou de circuits intégrés (ensembles d’éléments actifs et passifs reliés entre eux sur un même substrat semi-conducteur et capables d’assurer au moins une fonction de circuit électronique), comprend de nombreuses opérations très techniques et spécialisées. La présente description vise donc à fournir un cadre général et des explications de base sur les principales étapes suivies dans la fabrication d’un composant à semi-conducteur au silicium, et des problèmes qui les accompagnent en matière d’environnement, de sécurité et de santé.
La fabrication d’un circuit intégré comprend une séquence d’opérations qui peuvent être répétées de nombreuses fois avant que le circuit soit terminé. Les circuits intégrés les plus courants demandent l’application d’au moins 6 masques et, en général, de 10 à 24 pour la formation des réserves. La réalisation des microcircuits part d’une plaquette de silicium d’ultrahaute pureté, d’un diamètre de 12 à 30 cm. A l’état parfaitement pur, le silicium est presque un isolant, mais certaines impuretés, appelées dopants, ajoutées en quantités variant de 10 à 100 parties par million (ppm), le rendent électriquement conducteur.
Un circuit intégré peut être constitué de millions de transistors (ainsi que de diodes, de résistances et de condensateurs) faits de silicium dopé, et tous reliés selon un schéma approprié pour créer une logique informatique, une mémoire ou un autre type de circuit. Des centaines de microcircuits peuvent être réalisés sur une même plaquette.
Six grandes étapes sont communes aux procédés de fabrication de tous les composants à semi-conducteurs: l’oxydation, la lithographie, la gravure chimique, le dopage, le dépôt chimique en phase vapeur et la métallisation. Viennent ensuite l’assemblage, les essais, le marquage, l’emballage et l’expédition.
L’oxydation
En général, la première étape du traitement d’un composant à semi-conducteur est l’oxydation de la surface extérieure de la plaquette, afin de former une mince couche (environ un micron) de dioxyde de silicium (SiO2). Cette couche sert avant tout de protection de la surface contre les impuretés, et également de masque pour l’opération de diffusion qui suit. La possibilité de former cette couche protectrice de dioxyde sur le silicium fait des plaquettes de silicium le substrat le plus utilisé pour les semi-conducteurs. L’oxydation, souvent appelée oxydation thermique, s’effectue par lots dans un four de diffusion à haute température. La couche de dioxyde de silicium est formée dans des atmosphères contenant soit de l’oxygène (O2) (oxydation sèche), soit de l’oxygène combiné à de la vapeur d’eau (H2O) (oxydation humide). Les températures dans le four vont de 800 à 1 300 °C. Des composés chlorés, sous la forme de chlorure d’hydrogène (HCl), peuvent également être ajoutés pour mieux contrôler les impuretés indésirables.
Dans les installations de fabrication modernes, la tendance est aux fours d’oxydation verticaux, qui permettent un meilleur contrôle de la contamination, de plus grandes dimensions de plaquettes et un traitement plus uniforme. Ils ont en outre un moindre encombrement au sol, et économisent donc le précieux espace des salles blanches.
✓ L’oxydation sèche Les plaquettes de silicium (Si) à oxyder sont d’abord nettoyées avec une solution de détergent et d’eau, puis rincées au xylène, à l’alcool isopropylique ou avec un autre solvant. Les plaquettes propres sont séchées, chargées dans un porte-plaquettes en quartz appelé nacelle, et introduites du côté opérateur (côté chargement) du tube ou de la cellule du four de diffusion en quartz. Par le côté entrée du tube (côté source) arrive de l’oxygène ou un mélange oxygène/azote de haute pureté. La circulation de l’oxygène «sec» dans le tube est contrôlée de façon à assurer un excès d’oxygène et permettre la formation du dioxyde de silicium à la surface des plaquettes. La réaction chimique de base est la suivante:
Si + O2 → SiO2
✓ L’oxydation humide Lorsque c’est l’eau qui sert d’agent oxydant, les quatre méthodes couramment employées pour introduire la vapeur d’eau sont la pyrophorèse, le procédé à haute pression, l’oxydation éclair et le barbotage. Les réactions chimiques fondamentales sont les suivantes:
Méthode pyrophorique et à haute pression: Si + 2O2 + 2H2 → SiO2 + 2H2O
Oxydation éclair et barbotage: Si + 2H2O → SiO2 + 2H2
L’oxydation pyrophorique implique l’introduction et la combustion d’un mélange gazeux hydrogène/oxygène. Ces systèmes sont généralement appelés à hydrogène brûlé. L’introduction du côté entrée du tube des quantités voulues d’hydrogène et d’oxygène, et la réaction qui s’ensuit produisent de la vapeur d’eau. Le mélange doit être contrôlé avec précision pour garantir une bonne combustion et éviter l’accumulation d’hydrogène, gaz explosif.
L’oxydation à haute pression (HiPox), techniquement appelée système de pyrosynthèse de l’eau, produit de la vapeur d’eau par réaction entre de l’hydrogène et de l’oxygène ultrapurs. Cette vapeur est ensuite introduite par pompage dans une chambre à haute pression, où elle est portée à la pression de 10 atmosphères (atm), ce qui accélère le processus d’oxydation. La vapeur peut également être produite à partir d’une source d’eau désionisée.
Dans l’oxydation par barbotage , de l’eau désionisée placée dans un récipient appelé barboteur est maintenue en permanence au-dessous de son point d’ébullition de 100 °C grâce à une enveloppe chauffante. Le gaz, azote ou oxygène, arrivant à l’entrée du barboteur se sature en vapeur d’eau en traversant l’eau de bas en haut et passe ensuite par le conduit de sortie dans le four à diffusion. Les systèmes à barbotage semblent être le procédé d’oxydation le plus répandu.
Dans l’oxydation éclair , des gouttes d’eau désionisée pleuvent en permanence sur la surface inférieure chauffée d’un récipient en quartz, et s’évaporent rapidement en la touchant. Le gaz porteur, azote ou oxygène, passe au-dessus et entraîne la vapeur d’eau dans le four de diffusion.
La lithographie
La lithographie, également appelée photolithographie ou simplement masquage, permet de créer avec précision les impressions sur la plaquette oxydée. Le circuit microélectronique est formé couche après couche, chacune recevant une forme d’impression fournie par l’un des masques composant le circuit complet.
Les procédés de microfabrication des semi-conducteurs sont directement hérités des techniques de l’imprimerie. Ils s’apparentent à la confection de plaques d’impression, généralement métalliques, à la surface desquelles l’enlèvement de matière par attaque chimique produit une forme en relief. Cette même technique de base est employée pour obtenir les masques primaires qui serviront à réaliser chacune des couches de fabrication du composant.
Les concepteurs du circuit numérisent les circuits de base de chaque couche. Ce schéma numérisé permet de produire rapidement le dessin de chaque masque et facilite les modifications éventuellement nécessaires, selon la technique de la conception assistée par ordinateur (CAO). Ces systèmes en ligne, qui mettent en œuvre des logiciels très perfectionnés, permettent au concepteur d’agencer et de modifier les circuits directement à l’écran, à l’aide d’outils graphiques interactifs.
Le plan final, ou masque, de chaque couche de circuit est établi par un phototraceur piloté par ordinateur, que l’on appelle générateur de motifs. Ces plans phototracés sont ensuite réduits à l’échelle réelle du circuit produisant un masque primaire à relief chrome sur verre, qui est reproduit sur une plaque de travail destinée à l’impression par contact ou par projection sur la plaquette.
Ces masques définissent le dessin des zones conductrices et isolantes à transférer sur la plaquette par photolithographie. La plupart des fabricants ne produisent pas eux-mêmes leurs masques, mais confient ce travail à une entreprise spécialisée.
✓ Le nettoyage La nécessité de disposer d’une surface extérieure de la plaquette nette de toute trace de pollution et de particules étrangères impose un nettoyage fréquent. Les principaux agents auxquels on recourt sont:
• l’eau et les détergents; • les solvants: alcool isopropylique, acétone, éthanol, terpènes; • les acides: fluorhydrique (HF), sulfurique (H2SO4 ) (avec peroxyde d’hydrogène (H2O2 )), chlorhydrique (HCl), nitrique (HNO3) et mélanges; • les agents caustiques: hydroxyde d’ammonium (NH4OH).
✓ L’application de la résine photosensible Les plaquettes reçoivent un revêtement de résine photosensible constituée d’un polymère à base de solvant, et sont mises en rotation rapide sur une centrifugeuse afin d’obtenir une couche mince et uniforme. Une fois les solvants évaporés, il subsiste un film de polymère. Tous les agents de réserve sont sensibles au rayonnement (principalement ultraviolet), qui modifie la solubilité d’un polymère organique de synthèse dans un bain révélateur particulier. Ces matériaux se divisent en agents photosensibles négatifs et positifs selon que la solubilité dans le révélateur diminue (négatif) ou augmente (positif) lors de l’exposition au rayonnement. Le tableau 83.1 indique la composition des différents types d’agents photosensibles.
Tableau 83.1 Modes d’exposition et types d’agents photosensibles
Tableau en cours de préparation ...
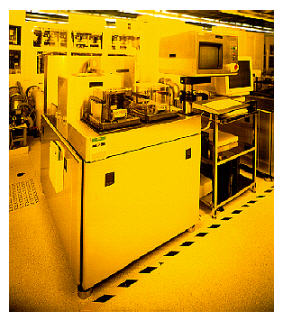
La plupart des agents de réserve étant sensibles aux ultraviolets (UV), la zone de production est normalement éclairée par des lampes jaunes spéciales, donnant une lumière dépourvue des longueurs d’onde UV (voir figure 83.4).
Figure 83.4 Matériel lithographique d'une salle jaune moderne
Les agents photosensibles UV négatifs et positifs sont les plus employés dans l’industrie. Cependant, la part de marché des agents pour faisceau d’électrons et rayons X est en augmentation en raison de leur résolution supérieure. Les risques pour la santé que présente la photolithographie proviennent principalement de dangers potentiels pour la fonction de reproduction associés à certains types d’agents positifs (par exemple, avec l’acétate d’éthylèneglycol monoéthyléther comme base) qui sont actuellement en cours d’abandon dans l’industrie. Des odeurs occasionnellement émises par des agents négatifs (xylène, par exemple) sont également une cause de plaintes de la part du personnel. Compte tenu de ces préoccupations, les hygiénistes du travail du secteur des semi-conducteurs consacrent beaucoup de temps aux prélèvements effectués aux différents stades des opérations de photoexposition. Bien que ces travaux apportent des informations utiles sur ces opérations, il convient de noter que les expositions régulières lors de la centrifugation et du développement restent en général inférieures à 5% de la norme d’exposition professionnelle aux solvants en suspension dans l’air pour les types de solvants concernés (Scarpace et coll., 1989).
Une exposition d’une heure à l’acétate d’éthylèneglycol monoéthyléther à 6,3 ppm a été relevée au cours de l’utilisation d’une centrifugeuse. Cette exposition était principalement due à de mauvaises pratiques de travail lors des interventions de maintenance (Baldwin, Rubin et Horowitz, 1993).
✓ Le séchage et le pré-étuvage Après application de la résine photosensible, les plaquettes sont transférées, sur bande transporteuse ou manuellement, de la centrifugeuse à une étuve à température contrôlée sous atmosphère d’azote. Un chauffage à température modérée (70 à 90 °C) provoque le durcissement de la résine (étuvage doux) et l’évaporation des solvants résiduels.
Pour assurer une bonne adhérence de la couche de résine sur la plaquette, un apprêt, l’hexaméthyldisilizane (HMDS), est appliqué sur cette dernière. Cet apprêt fixe l’eau moléculaire à la surface de la plaquette. Le HMDS est appliqué soit directement par trempé ou centrifugation, soit en phase vapeur, procédé qui présente sur les autres méthodes des avantages en matière de traitement et de coût.
✓ L’alignement du masque et l’exposition Le masque et la plaquette sont rapprochés l’un de l’autre grâce à un matériel optique et mécanique de précision, et l’image portée par le masque est alignée par rapport aux impressions pouvant déjà se trouver sur la plaquette sous la couche de résine. Pour le premier masque, aucun alignement n’est nécessaire. Dans les technologies anciennes, l’alignement des couches successives est effectué à l’aide d’un microscope binoculaire et de commandes de précision pour le positionnement de la plaquette par rapport au masque. Dans les techniques les plus récentes, l’alignement se fait automatiquement grâce à des points de référence portés par les plaquettes.
L’alignement effectué, on projette à travers le masque une lumière ultraviolette de forte intensité, fournie par une lampe à vapeur de mercure ou à arc, et à laquelle sont exposées les zones de la couche photosensible non protégées par les régions opaques du masque.
Les différentes méthodes d’alignement et d’exposition sont l’exposition en lumière UV directe (au contact ou à proximité), l’exposition UV à travers un objectif de projection pour obtenir une réduction (projection), l’exposition avec photoréduction (projection), l’exposition directe aux rayons X (proximité) et le balayage par faisceau d’électrons (écriture directe). Le procédé le plus employé est l’exposition aux UV émis par des lampes à vapeur de mercure ou à arc, à travers des aligneurs de proximité ou à projection. Les résines photosensibles UV sont conçues pour réagir soit à un large spectre de longueurs d’onde UV, soit de façon préférentielle à une ou plusieurs des lignes principales du spectre émis par la lampe (par exemple, ligne g à 435 nm, ligne h à 405 nm et ligne i à 365 nm).
Les longueurs d’onde UV les plus utilisées actuellement pour le photomasquage sont de 365 nm et plus, mais les spectres des lampes UV contiennent également une énergie non négligeable dans la région de longueur d’onde dangereuse pour la santé, à savoir la région actinique située au-dessous de 315 nm. Normalement, les fuites de rayonnement UV provenant du matériel sont inférieures à la fois à la teneur actinique de la lumière solaire et aux normes définies pour l’exposition professionnelle aux UV.
Il est occasionnellement nécessaire, lors des travaux de maintenance, d’allumer la lampe UV en dehors du boîtier du matériel ou en l’absence des filtres protecteurs normaux. Dans ce genre d’opération, le niveau d’exposition peut dépasser les valeurs limites d’exposition existantes, mais les équipements de protection individuelle habituellement portés en salle blanche, c’est-à-dire blouses, gants vinyle, masques faciaux et lunettes de sécurité en polycarbonate à filtrage UV, suffisent généralement à ramener le rayonnement UV à des valeurs inférieures à celles en vigueur (Baldwin et Stewart, 1989).
Bien que les longueurs d’onde prédominantes dans la lumière des lampes aux rayons ultraviolets utilisées en photolithographie soient actuellement égales ou supérieures à 365 nm, la recherche de la miniaturisation dans les circuits intégrés évolués conduit à l’emploi de sources d’exposition de longueur d’onde inférieure, comme l’UV lointain et les rayons X. Une des nouvelles technologies employées à cet usage est celle des lasers excimères à fluorure de krypton utilisés dans les photorépéteurs. Ces répéteurs font appel à une longueur d’onde de 248 nm, émise à une puissance élevée. Ces systèmes sont toutefois dotés d’enceintes de confinement du rayonnement pendant l’utilisation normale.
Comme pour les autres matériels contenant des lasers de forte puissance utilisés dans la fabrication des semi-conducteurs, l’aspect le plus préoccupant concerne la nécessité de neutraliser les sécurités pour l’alignement du faisceau. Les lasers de forte puissance présentent en outre l’un des dangers les plus importants du point de vue électrique dans l’industrie des semi-conducteurs. Même après mise hors tension, il subsiste un risque élevé de choc électrique dans ces appareils. Escher, Weathers et Labonville (1993) traitent des contrôles et principes de sécurité applicables à la conception de ces systèmes.
La lithographie par rayons X est une source d’exposition liée aux technologies les plus modernes. Les niveaux d’émission de ces sources peuvent conduire à des débits de dose avoisinant 50 millisieverts (5 rems) par an au centre de l’équipement. Une restriction de l’accès aux zones situées à l’intérieur du blindage est recommandée pour réduire au minimum l’exposition (Rooney et Leavey, 1989).
✓ Le développement La phase de développement consiste à dissoudre et à éliminer les zones non polymérisées de la couche de résine photosensible. On applique un révélateur mélangé à un solvant sur la surface enduite de la plaquette par trempé, par pulvérisation ou par atomisation. Le tableau 83.1 indique les différentes solutions de développement employées. Un rinçage au solvant (acétate de n-butyl, alcool isopropylique, acétone, etc.) est généralement pratiqué après le traitement au révélateur, afin d’éliminer toute substance résiduelle. La couche de résine qui subsiste après le développement protège les couches individuelles au cours des opérations de traitement qui suivent.
✓ L’étuvage Après les opérations d’alignement, d’exposition et de développement de la couche photosensible, les plaquettes sont transférées dans une autre étuve à température contrôlée sous atmosphère d’azote. La cuisson à température plus élevée dans cette étuve (120 à 135 °C) provoque le durcissement et la polymérisation complète de la résine à la surface de la plaquette (étuvage fort).
✓ L’enlèvement de la couche photosensible restante La plaquette développée subit ensuite une attaque au moyen d’agents chimiques humides ou secs (voir «La gravure chimique» ci-après). La plaquette doit être débarrassée de la couche photosensible restante avant la suite du traitement. Cette opération s’effectue soit dans des bains de solutions chimiques à température réglée, soit dans un calcinateur à plasma, soit encore par voie chimique sèche. Le tableau 83.2 indique les produits d’attaque par voie humide et sèche. Le procédé chimique à sec au plasma, utilisant le même matériel et les mêmes principes opératoires que la calcination au plasma, est décrit ci-après.
Tableau 83.2 Décapants de résines photosensibles
Tableau en cours de préparation ...
La gravure chimique
La gravure chimique élimine les couches de dioxyde de silicium (SiO2), les métaux et le polysilicium, ainsi que les restes de résine photosensible selon les dessins souhaités. Les deux grandes catégories de méthodes sont les voies chimiques humide et sèche. La plus utilisée, la méthode humide, fait appel à des solutions d’agents d’attaque (habituellement un mélange d’acides), dans les concentrations voulues, qui réagissent avec le matériau à enlever. Le procédé à sec met en œuvre, dans une chambre sous vide et sous tension élevée, des gaz réactifs qui éliminent, eux aussi, les couches non protégées par la résine.
✓ La gravure chimique humide Les solutions de gravure humide sont contenues dans des bacs à température réglée, en polypropylène, en polypropylène ignifuge ou en (poly)chlorure de vinyle (PCV). Ces bains sont généralement équipés d’une ventilation d’extraction à chambre annulaire, ou d’une évacuation par fentes à l’arrière du bac. Des hottes à écoulement laminaire vertical distribuent de façon uniforme un air filtré et exempt de particules à la surface des bains. Le tableau 83.3 indique les solutions d’attaque chimique les plus courantes par rapport à la couche de surface à attaquer.
Tableau 83.3 Agents de gravure humide
Tableau en cours de préparation ...
Les hottes d’arrivée d’air verticales, lorsqu’elles fonctionnent conjointement avec des écrans antiéclaboussures et un système d’aspiration, peuvent donner naissance à des zones de turbulence aéraulique dans le poste de gravure chimique. Ces effets peuvent réduire la capacité qu’a le système de ventilation à aspiration localisée de recueillir et d’évacuer les contaminants fugitivement émis par les bains en cours d’utilisation.
Le principal danger présenté par l’attaque par voie humide est le risque d’un contact cutané avec les acides concentrés. Quoique tous les acides utilisés pour l’attaque soient susceptibles de provoquer des brûlures, le plus dangereux d’entre eux est l’acide fluorhydrique. Le délai qui s’écoule entre le moment du contact cutané et la perception de la douleur (jusqu’à 24 heures pour les concentrations inférieures à 20%, et de 1 à 8 heures pour les concentrations comprises entre 20 et 50%) peut être la cause d’un traitement tardif et de lésions plus graves qu’elles n’auraient dû l’être (Hathaway et coll., 1991).
Historiquement, les brûlures par acide représentent un problème particulièrement aigu dans cette industrie. Le nombre de cas a pourtant baissé ces dernières années. Cette diminution est en partie due à des améliorations apportées aux méthodes d’attaque, par exemple par l’adoption du procédé de gravure à sec, une robotisation plus poussée et l’installation de systèmes de distribution mécanique des produits chimiques. On peut également attribuer cette réduction à une amélioration des méthodes de manipulation, à une généralisation du port des équipements de protection individuelle, à l’amélioration de la conception des enceintes de gravure et à une meilleure formation, aspects auxquels il faudra continuer de porter attention si l’on veut voir diminuer encore le nombre d’accidents (Baldwin et Williams, 1996).
✓ La gravure chimique à sec La gravure chimique à sec fait l’objet d’un intérêt croissant et d’une utilisation de plus en plus large en raison des possibilités qu’elle offre de mieux maîtriser le processus et de réduire les niveaux de contamination. Ce procédé enlève efficacement les couches visées par l’action de gaz réactifs ou par un bombardement physique.
Des systèmes de gravure efficaces par plasma chimiquement réactif ont été mis au point pour le silicium, le dioxyde de silicium, le nitrure de silicium, l’aluminium, le tantale et ses composés, le tungstène, l’or et le verre. Deux systèmes de réacteurs à plasma sont utilisés, le système cylindrique et le système à plaques parallèles. Tous deux fonctionnent selon le même principe et ne diffèrent en réalité que par la configuration.
Un plasma est semblable à certains égards à un gaz, à la différence près que certains des atomes ou des molécules du plasma sont ionisés et peuvent contenir un nombre important de radicaux libres. Un réacteur typique est constitué d’une chambre de réaction sous vide renfermant la plaquette, en général en aluminium, en verre ou en quartz, d’une source d’ondes radio-fréquence (RF), généralement de 450 kHz, 13,56 MHz ou 40,5 MHz, et d’un module de commande gérant le temps de traitement, la composition et le débit du gaz réactif, et le niveau de puissance RF. Il comprend en outre une pompe de prévidage lubrifiée par huile (technologie ancienne) ou à sec (nouvelle technologie), reliée à la chambre de réaction. On charge les plaquettes dans le réacteur soit une par une, soit dans des cassettes, la pompe fait le vide dans la chambre et le gaz réactif (le plus souvent du tétrafluorure de carbone) y est ensuite introduit. Par ionisation du gaz, il se forme un plasma d’attaque, qui entre en réaction avec les plaquettes en dégageant des produits volatils, lesquels sont évacués par pompage. L’apport de gaz neuf dans la chambre entretient l’activité d’attaque. Le tableau 83.4 indique les matériaux et les gaz utilisés pour enlever différentes couches.
Tableau 83.4 Gaz de gravaure au plasma en fonction du matériau à graver
Tableau en cours de préparation ...
Une autre méthode est celle du bain à micro-ondes, dans lequel une décharge de micro-ondes à haute intensité produit des atomes métastables à longue durée de vie qui attaquent les matériaux presque à la manière d’un acide.
Les procédés physiques sont comparables à un sablage: ils consistent à bombarder physiquement la couche à éliminer avec des atomes d’argon. Un système de pompe à vide évacue le matériau détaché. La gravure aux ions réactifs est une combinaison de procédés d’attaque chimiques et physiques.
La pulvérisation cathodique agit par impact ionique et transfert d’énergie. Dans un système à pulvérisation, la plaquette est reliée à l’électrode négative, appelée cible, d’un circuit à décharge luminescente. Le matériau est chassé de la plaquette par l’impact d’ions positifs, généralement d’argon, qui provoquent la dislocation des atomes de surface. L’énergie est fournie par une source d’ondes RF, d’une fréquence de 450 kHz. Un système de pompe à vide maintient le système en dépression et extrait les réactifs.
La gravure et l’usinage par faisceau ionique sont des procédés d’attaque doux employant un faisceau d’ions à faible énergie. Le système comprend une source qui produit le faisceau, une chambre de travail dans laquelle l’attaque ou l’usinage se déroulent, un montage à plaque cible pour maintenir la plaquette dans le faisceau d’ions, un système de pompe à vide ainsi que l’électronique et les instruments de contrôle associés. Le faisceau d’ions est extrait d’un gaz ionisé (argon ou argon/oxygène), ou plasma, créé par une décharge électrique. Cette décharge est obtenue par application d’une tension entre une cathode à filament chaud émettrice d’électrons et un cylindre anode situé sur le diamètre extérieur de la zone de décharge.
L’usinage par faisceau d’ions s’effectue dans la plage de faible énergie du bombardement ionique, dans laquelle seules des interactions de surface se produisent. Les ions, qui se situent généralement dans la plage de 500 à 1 000 électronvolts (eV), viennent frapper une cible dont ils chassent les atomes de surface en brisant les forces qui les lient à leurs voisins. La gravure par faisceau d’ions s’effectue dans une plage d’énergie légèrement supérieure, avec une dislocation plus vigoureuse des atomes de surface.
La gravure par ions réactifs est une combinaison de la pulvérisation physique et de l’attaque par agents chimiques à faible pression. Cette technique met en œuvre à la fois un bombardement ionique pour obtenir une attaque directionnelle et un gaz chimiquement réactif, le tétrafluorure de carbone (CF4) ou le tétrachlorure de carbone (CCl4), pour maintenir une bonne sélectivité des couches éliminées. On place une plaquette dans une chambre dont l’atmosphère est un gaz réactif à une pression faible d’environ 0,1 torr (1,3 × 10⁻⁴ atmosphères). Une décharge électrique crée un plasma de «radicaux libres» réactifs (ions) dotés d’une énergie de quelques centaines d’électronvolts. Les ions frappent perpendiculairement la surface de la plaquette, où ils réagissent en formant des produits volatils qui sont évacués par un système d’aspiration basse pression.
Les graveuses à sec comportent parfois un cycle de nettoyage pour évacuer les dépôts accumulés à l’intérieur des chambres de réaction. Parmi les composés utilisés pour produire le plasma du cycle de nettoyage figurent le trifluorure d’azote (NF3), l’hexafluoroéthane (C2F6) et l’octafluoropropane (C3F8).
Ces trois gaz employés dans l’opération de nettoyage, ainsi que beaucoup d’autres utilisés dans le procédé d’attaque, sont la cause d’un problème environnemental que doit résoudre l’industrie des semi-conducteurs, jeune industrie apparue au milieu des années quatre-vingt-dix. Ces gaz à forte teneur en fluor, appelés composés perfluorés (CPF), sont soupçonnés de favoriser le réchauffement de la planète par effet de serre. Compte tenu de la durée de vie dans l’atmosphère, des CPF comme les NF3, C2F6, C3F8, CF4, le trifluorométhane (CHF3) et l’hexafluorure de soufre (SF6), de leur contribution à l’effet de serre ainsi que de l’augmentation rapide de leur consommation, l’industrie des semi-conducteurs a dû étudier les possibilités de réduire leurs émissions.
Il est apparu que les émissions atmosphériques de CPF provenant de l’industrie des semi-conducteurs résultaient d’un mauvais rendement des appareils (dont certains ne consommaient effectivement que de 10 à 40% du gaz utilisé) et de l’insuffisance des systèmes de limitation des rejets dans l’air. Les épurateurs par voie humide, en effet, n’éliminent pas efficacement les CPF, et les essais effectués sur de nombreuses unités d’incinération ont révélé une faible efficacité d’élimination pour certains gaz, notamment le CF4. Dans beaucoup de cas, ces installations d’incinération décomposaient en fait le C2F6 et le C3F8 en CF4. En outre, le coût d’investissement élevé de ces équipements, leur forte consommation énergétique, le fait qu’ils laissent passer aussi d’autres gaz à effet de serre et qu’ils émettent de dangereux polluants comme sous-produits de combustion ont conduit à conclure que l’incinération n’est pas une méthode satisfaisante de réduction des émissions de CPF.
C’est pourquoi l’augmentation du rendement des équipements de production, la recherche et la mise au point de solutions de remplacement plus écologiques à ces gaz d’attaque à sec ainsi que la récupération et le recyclage des gaz usagés sont devenus les grands axes de travail dans la stratégie de lutte contre la pollution dans le domaine des gaz d’attaque à sec.
En matière de santé au travail, le principal problème que soulèvent les agents d’attaque à sec est le risque d’exposition pour le personnel de maintenance intervenant sur les chambres de réaction, les pompes et les autres équipements pouvant contenir des résidus de produits de réaction. La complexité des machines à graver les métaux par plasma et la difficulté à décrire les odeurs rencontrées lors de leur maintenance ont obligé à effectuer de nombreuses études visant à améliorer la sécurité du personnel.
Les produits de réaction formés dans ces appareils sont un mélange complexe de composés chlorés et fluorés. La maintenance des appareils implique souvent des opérations de courte durée au cours desquelles on perçoit de fortes odeurs. On a constaté que l’hexachloroéthane était la cause majeure des émanations dans un certain type de machines à graver l’aluminium (Helb et coll., 1983). Dans un autre, le chlorure de cyanogène était le problème principal: les niveaux d’exposition atteignaient onze fois la limite d’exposition professionnelle de 0,3 ppm (Baldwin, 1985). Dans d’autres types encore, c’est le chlorure d’hydrogène qui est associé aux émanations. L’exposition maximale mesurée lors d’une étude (Baldwin, Rubin et Horowitz, 1993) était de 68 ppm. On trouvera des informations complémentaires sur ce sujet dans Mueller et Kunesh (1989).
Compte tenu de la complexité des composés chimiques présents à la sortie des machines à graver les métaux, les chercheurs se sont efforcés de mettre au point des méthodes expérimentales destinées à déterminer la toxicité de ces mélanges (Bauer et coll., 1992b). Les résultats d’études effectuées sur des rongeurs semblent indiquer que ces mélanges chimiques pourraient être des agents mutagènes (Bauer et coll., 1992a) et des toxiques pour la reproduction (Schmidt et coll., 1995).
Etant donné que les machines à graver fonctionnent en systèmes fermés, les opérateurs ne sont généralement pas susceptibles d’être exposés aux produits chimiques en cours d’utilisation. Une rare exception à ce principe est le cas des anciens modèles, dont le cycle de purge n’est pas assez long pour permettre d’évacuer intégralement les gaz d’attaque. Ainsi, on a relevé au moment de l’ouverture des portes des expositions brèves, mais irritantes, à des composés fluorés présents à des concentrations inférieures à la limite de détection permise par les procédures normales des contrôles d’ambiance dans ce secteur. Il suffit en principe pour corriger ce phénomène d’augmenter la durée du cycle de purge qui précède l’ouverture de l’appareil.
La principale préoccupation en matière d’exposition des opérateurs à l’énergie des ondes RF concerne la gravure et la calcination au plasma (Cohen, 1986; Jones, 1988). En général, les fuites d’énergie RF peuvent avoir pour origine les points ci-après:
• des défauts d’alignement des portes; • des fentes et des trous dans les parois des armoires; • des tables métalliques et des câbles électriques agissant comme antennes en raison d’une mauvaise mise à la terre de la machine à graver; • une absence d’écran d’atténuation sur le hublot d’observation de la graveuse (Jones, 1988; Horowitz, 1992).
Une exposition aux RF peut également se produire à l’occasion de la maintenance des appareils, en particulier lorsque l’enceinte est déposée. On a mesuré une valeur de 12,9 mW/cm2 au sommet d’un ancien modèle d’appareil au plasma dont le capot avait été déposé pour maintenance (Horowitz, 1992). Par contre, le niveau réel des fuites relevé à l’endroit où se tient l’opérateur était en général inférieur à 4,9 mW/cm2.
Le dopage
La formation d’une jonction ou d’une barrière électrique entre les zones p et n d’une plaquette de silicium cristallin est la base du fonctionnement des semi-conducteurs. Les jonctions permettent au courant de circuler beaucoup plus facilement dans un sens que dans l’autre. C’est selon ce principe que fonctionnent les diodes et les transistors de tous les semi-conducteurs. Dans un circuit intégré, une quantité contrôlée d’impuretés élémentaires, appelées dopants, doit être introduite dans certaines zones gravées sélectionnées du substrat de silicium que forme la plaquette. Les techniques de diffusion ou d’implantation ionique peuvent être employées à cet effet. Quelle que soit la technique utilisée, les dopants servant à former les jonctions sont les mêmes. Le tableau 83.5 identifie les principaux dopants, leur état physique, leur type électrique (p ou n), et la principale technique de réalisation des jonctions, diffusion ou implantation ionique.
Tableau 83.5 Dopants pour création de jonctions par diffusion et implantation ionique
Tableau en cours de préparation ...
Les expositions régulières aux produits chimiques subies aussi bien par les opérateurs des fours que par ceux des équipements d’implantation ionique sont faibles, en général inférieures aux limites des normes de prélèvement des procédures normales de contrôle d’hygiène. Les préoccupations en matière de santé concernent surtout les risques d’émissions de gaz toxiques.
Dès les années soixante-dix, les fabricants de semi-conducteurs soucieux de progrès ont commencé à installer les premiers systèmes de contrôle continu des gaz inflammables et toxiques. Le principal but de cette surveillance était de détecter les émissions accidentelles des gaz dopants les plus toxiques (arsine et diborane, par exemple) à des seuils olfactifs dépassant les limites d’exposition professionnelle.
La plupart des dispositifs de surveillance de l’air sont destinés, dans l’industrie des semi-conducteurs, à détecter les fuites de gaz inflammables et toxiques. Toutefois, on trouve dans certaines usines des appareils servant à:
• analyser les émissions des gaines ou cheminées d’évacuation; • quantifier les concentrations de produits volatils dans l’air ambiant; • identifier et quantifier les émanations dans les zones de fabrication.
Les technologies les plus employées dans l’industrie des semi-conducteurs pour ce type de surveillance sont la détection colorimétrique des gaz (par exemple, détecteur de gaz permanent MDA), les capteurs électrochimiques (par exemple, détecteurs sensidyne) et les systèmes infrarouges par transformée de Fourier (par exemple, Telos ACM) (Baldwin et Williams, 1996).
✓ La diffusion Le terme diffusion désigne le déplacement des dopants depuis les régions de forte concentration situées du côté source du four de diffusion vers celles de faible concentration qui se trouvent dans la plaquette de silicium. La diffusion est la méthode la plus répandue de formation des jonctions.
Cette technique consiste à placer la plaquette dans une atmosphère chauffée au sein d’un four de diffusion. Dans ce four qui contient, sous forme de vapeur, les dopants voulus se forment les zones d’activité électrique dopées soit positives, soit négatives (p ou n). Les dopants les plus employés sont le bore pour le type p et, pour le type n, le phosphore (P), l’arsenic (As) ou l’antimoine (Sb) (voir tableau 83.5).
En général, les plaquettes sont empilées dans un support en quartz, la nacelle, que l’on place dans le four de diffusion. Ce four contient un long tube de quartz et un système de réglage précis de la température. Ce réglage est d’une extrême importance puisque c’est de lui que dépend avant tout le taux de diffusion des différents dopants. Les températures mises en œuvre vont de 900 à 1 300 °C, selon le dopant et le procédé employés.
Le fait de porter la plaquette à une température élevée permet aux atomes d’impuretés de diffuser lentement dans la structure cristalline. Les impuretés migrent plus lentement dans le dioxyde de silicium que dans le silicium lui-même. La mince couche d’oxyde fait donc office de masque en ne laissant le dopant pénétrer dans le silicium qu’aux endroits où ce dernier n’est pas protégé. Lorsque la quantité d’impuretés accumulées est suffisante, on retire les plaquettes du four, ce qui met fin à la diffusion.
Pour un contrôle maximal, la diffusion s’effectue dans la plupart des cas en deux étapes — la prédiffusion et la pénétration. La première opération, la prédiffusion, ou diffusion à source constante, a lieu dans un four dont la température est réglée en vue d’obtenir le meilleur contrôle des quantités d’impuretés. C’est la température qui détermine la solubilité du dopant. Après un traitement par prédiffusion relativement court, la plaquette passe dans un second four, généralement à température plus élevée, dans lequel un deuxième traitement thermique fait pénétrer le dopant à la profondeur désirée dans la structure du silicium de la plaquette.
Les sources de dopants utilisées dans la phase de prédiffusion se présentent dans trois états distincts: gazeux, liquide et solide. Le tableau 83.5 indique les différents types de dopants et leur état physique.
Les gaz, qui proviennent généralement de bouteilles équipées de détendeurs et de dispositifs de réglage de pression, de robinets d’arrêt et de divers accessoires de purge, sont distribués par des tubes métalliques de faible diamètre.
Les liquides proviennent généralement de barboteurs, dans lesquels un gaz porteur, habituellement l’azote, se sature des vapeurs dopantes du liquide, de la façon décrite dans la partie traitant de l’oxydation humide. Une autre forme d’apport de liquide est la centrifugation, qui consiste à dissoudre un dopant solide dans un solvant porteur, à déposer la solution sur la plaquette, puis à mettre celle-ci en rotation d’une manière analogue à l’application des résines photosensibles.
Les sources solides peuvent être, par exemple, des plaquettes de nitrure de bore, que l’on intercale entre deux plaquettes de silicium à doper, l’ensemble étant ensuite introduit dans un four de diffusion. On trouve également des dopants solides (trioxyde d’arsenic) sous forme pulvérulente ou granuleuse, qui peuvent être placés dans une enceinte en quartz, la bombe, versés manuellement du côté source d’un tube de diffusion, ou chargés dans un four source séparé, relié au four de diffusion principal.
Faute de moyens de prévention appropriés, des niveaux d’expositions à l’arsenic excédant 0,01 mg/m3 ont été signalés lors du nettoyage d’un four de déposition (Wade et coll., 1981) et au cours du nettoyage des chambres sources d’implanteurs ioniques à dopant solide (McCarthy, 1985; Baldwin, King et Scarpace, 1988). Ces expositions se produisaient si des précautions suffisantes n’étaient pas prises pour limiter la quantité de poussières dans l’air. En revanche, lorsque les résidus étaient maintenus humides pendant le nettoyage, les expositions étaient ramenées à un niveau très inférieur aux limites.
Avec les équipements de technologie ancienne, il existe des dangers lors de la dépose, du nettoyage et de l’installation des tubes des fours. Parmi ces dangers figurent les risques de coupures dus à la manipulation d’objets en quartz brisés, et les brûlures par l’acide au cours du nettoyage manuel. Dans les équipements plus modernes, ces dangers sont réduits grâce à un nettoyage du tube en place, qui supprime une grande partie des manipulations.
Les opérateurs des fours de diffusion sont les travailleurs les plus exposés de façon régulière aux champs électromagnétiques à fréquence extrêmement basse (entre 50 et 60 Hz) employés dans la fabrication des semi-conducteurs. On a rapporté des expositions moyennes supérieures à 0,5 microteslas (5 milligauss) en exploitation réelle des fours (Crawford et coll., 1993). Cette étude en particulier indiquait en outre que l’exposition moyenne du personnel occupant des postes à proximité des fours de diffusion était nettement supérieure à celle du personnel travaillant dans d’autres salles blanches. Ce constat était en cohérence avec les mesurages ponctuels mentionnés par Rosenthal et Abdollahzadeh (1991), qui ont trouvé que les fours de diffusion donnaient des valeurs de proximité (à 5 cm de distance) pouvant atteindre 10 à 15 micro-teslas, les champs alentour diminuant plus graduellement avec l’éloignement de la source que dans le cas des autres équipements de salle blanche étudiés. Même à 1,80 m des fours de diffusion, les densités de flux rapportées étaient de 1,2 à 2 microteslas (Crawford et coll., 1993). Ces niveaux d’émission sont cependant nettement inférieurs aux limites d’exposition fixées par l’Organisation mondiale de la santé (OMS) et les organismes nationaux.
✓ L’implantation ionique L’implantation ionique est la méthode la plus récente d’introduction, à la température ambiante, d’éléments d’impuretés dans les plaquettes de silicium pour la formation des jonctions. Les atomes de dopant ionisés (c’est-à-dire des atomes auxquels ont été arrachés un ou plusieurs de leurs électrons) subissent une accélération jusqu’à un haut niveau d’énergie en traversant une différence de potentiel de plusieurs dizaines de milliers de volts. En fin de trajectoire, ils viennent frapper la plaquette et la pénètrent jusqu’à des profondeurs variées, qui dépendent de leur masse et de leur vélocité. Comme dans le procédé de diffusion classique, une impression d’oxyde ou de résine photosensible protège sélectivement la plaquette des ions.
Un système typique d’implantation ionique se compose d’une source d’ions (le dopant gazeux est généralement contenu dans de petits tubes à essai), d’un équipement d’analyse, d’un accélérateur, d’un objectif de concentration, d’un piège à faisceau de neutres, d’une chambre de traitement à balayage et d’un circuit de vide (normalement composé de trois ensembles séparés de pompes de prévidage et à vapeur d’huile). Le flux d’électrons est généré par résistance à partir d’un filament chaud, par un arc électrique ou par un faisceau d’électrons à cathode froide.
En général, après l’implantation, les plaquettes passent par une phase de recuit (entre 900 et 1 000 °C) par rayon laser ou par faisceau d’électrons pulsé. Ce recuit contribue à réparer les dommages causés à la surface de la plaquette par le bombardement d’ions dopants.
Avec l’introduction des bouteilles de sécurité pour la distribution de l’arsine, de la phosphine et du trifluorure de bore utilisés dans les implanteurs ioniques, le risque d’émission catastrophique de ces gaz a été considérablement réduit. Ces petites bouteilles sont remplies d’un produit dans lequel les gaz sont adsorbés. On les extrait de la bouteille par pompage.
Les appareils d’implantation ionique sont parmi ceux qui présentent les plus sérieux risques électriques dans l’industrie des semi-conducteurs. Même après coupure de l’alimentation, il subsiste dans l’appareil un fort potentiel électrique pouvant causer l’électrocution, qu’il est nécessaire de dissiper avant d’intervenir à l’intérieur de celui-ci. Une étude attentive des opérations de maintenance et des dangers électriques est certes impérative pour tout matériel nouvellement installé, mais elle l’est tout particulièrement pour ces appareils.
Des expositions aux hydrures (probablement un mélange d’arsine et de phosphine) atteignant 60 particules par milliard (ppM) ont été relevées lors de la maintenance de la cryopompe d’un appareil d’implantation ionique (Baldwin, Rubin et Horowitz, 1993). Flipp, Hunsaker et Herring (1992) rapportent également de fortes concentrations à la fois d’arsine et de phosphine provenant de parties contaminées d’un tel appareil, déposées pour maintenance préventive.
Pour le nettoyage des surfaces de travail contaminées par l’arsenic dans les zones d’implantation ionique, on utilise des aspirateurs équipés de filtres à particules à haute efficacité. On a relevé des expositions supérieures à 1 000 µg/m3 dans le cas d’aspirateurs de ce type mal entretenus. Ces aspirateurs, lorsqu’ils rejettent leur air dans les lieux de travail, peuvent aussi répandre largement l’odeur caractéristique des hydrures associée au nettoyage des lignes d’implantation ionique (Baldwin, Rubin et Horowitz, 1993).
Malgré l’attention portée à cette question, aucun rapport publié ne fait état d’expositions significatives lors des changements d’huile des pompes à vide utilisées pour les dopants, peut-être parce que ces interventions ont généralement lieu en circuit fermé. L’absence d’expositions signalées peut également être due aux faibles niveaux d’émission d’hydrures gazeux provenant de l’huile usagée.
Les résultats d’une étude de terrain au cours de laquelle on avait chauffé 700 ml d’huile usagée d’une pompe de prévidage d’un appareil d’implantation ionique employant à la fois arsine et phosphine ne révèlent de concentrations détectables d’hybrides en suspension dans l’air dans la cavité de pompage que lorsque la température de l’huile dépasse 70 °C (Baldwin, King et Scarpace, 1988). Etant donné que les températures de fonctionnement normales des pompes de prévidage sont de 60 à 80 °C, cette étude ne conclut pas à un risque d’exposition important.
L’opération d’implantation ionique cause incidemment la formation de rayons X. L’armoire de la plupart des appareils est conçue pour offrir un blindage suffisant (revêtement en plomb judicieusement disposé autour du logement de la source d’ions et des portes d’accès adjacentes) pour maintenir l’exposition du personnel à un niveau inférieur à 2,5 microsieverts (0,25 millirems) par heure (Maletskos et Hanley, 1983). On a par contre relevé sur un ancien modèle d’appareil des fuites de rayons X dépassant 20 microsieverts par heure (µSv/h) à la surface de l’appareil (Baldwin, King et Scarpace, 1988). Ces niveaux ont été ramenés à moins de 2,5 µSv/h après installation d’un écran de plomb complémentaire. Un autre modèle ancien présentait des fuites de rayons X autour d’une porte (jusqu’à 15 µSv/h) et à un hublot (jusqu’à 3 µSv/h). Un écran supplémentaire a été installé pour atténuer les expositions éventuelles (Baldwin, Rubin et Horowitz, 1993).
Outre les expositions aux rayons X, on a émis l’hypothèse d’une formation de neutrons dans les appareils ioniques si ceux-ci fonctionnent au-dessus de 8 millions d’électronvolts (MeV), ou si le deutérium est employé comme source d’ions (Rogers, 1994). Cependant, ces appareils sont généralement conçus pour fonctionner nettement au-dessous de 8 MeV, et le deutérium n’est pas d’un usage courant dans l’industrie (Baldwin et Williams, 1996).
Le dépôt chimique en phase vapeur
Le dépôt chimique en phase vapeur (Chemical Vapour Deposition (CVD)) consiste à déposer une couche de matériau supplémentaire à la surface de la plaquette de silicium. Les appareils de CVD fonctionnent généralement en système fermé et ne provoquent donc que peu ou pas d’exposition des opérateurs aux produits chimiques. Une brève exposition au chlorure d’hydrogène supérieure à 5 ppm peut toutefois se produire lors du nettoyage de certains pré-épurateurs de cette catégorie (Baldwin et Stewart, 1989). Deux grandes méthodes de dépôt sont couramment employées dans ce domaine, le dépôt épitaxial, et la méthode plus générale de dépôt non épitaxial.
✓ Le dépôt chimique épitaxial en phase vapeur La croissance épitaxiale est la déposition étroitement contrôlée d’un mince film monocristallin de matériau conservant la même structure cristalline que la couche de substrat existant sur la plaquette. On obtient ainsi une matrice pour la fabrication des semi-conducteurs dans les processus de diffusion ultérieurs. La plupart des films épitaxiaux sont formés sur des substrats du même matériau, silicium sur silicium par exemple, procédé qu’on appelle homoépitaxie. La formation de couches de matériaux différents de celui du substrat, silicium sur saphir, par exemple, est l’hétéroépitaxie.
Trois techniques de base sont employées pour la formation des couches épitaxiales: en phase vapeur, en phase liquide et par faisceau moléculaire. Les épitaxies en phase liquide et par faisceau moléculaire servent surtout dans la fabrication des semi-conducteurs III-V (GaAs, par exemple). Elles sont évoquées dans l’article «La fabrication des semi-conducteurs III-V» de ce présent chapitre.
L’épitaxie en phase vapeur sert à former un film par dépôt de molécules à une température de 900 à 1 300 °C. On fait passer des vapeurs contenant le silicium et des quantités contrôlées de dopants p et n dans un gaz porteur (habituellement l’hydrogène) sur des plaquettes chauffées où elles déposent des couches dopées de silicium. Ce processus se déroule généralement à la pression atmosphérique.
Le tableau 83.6 récapitule les quatre types principaux d’épitaxie en phase vapeur du silicium, les paramètres correspondants et les réactions chimiques qui se produisent. La séquence de déposition habituellement suivie comprend les étapes ci-après:
• le nettoyage du substrat — nettoyage physique, dégraissage au solvant, nettoyage à l’acide (sulfurique, nitrique et chlorhydrique, et fluorhydrique est une séquence courante) et séchage; • le chargement des plaquettes; • la chauffe — purge à l’azote, et chauffe jusqu’à environ 500 °C; l’hydrogène est ensuite envoyé dans la chambre et des générateurs RF chauffent les plaquettes par induction; • l’attaque au chlorure d’hydrogène (HCl) — du HCl, généralement à la concentration de 1 à 4%, est injecté dans la chambre de réaction; • le dépôt — un débit contrôlé de gaz source de silicium et de gaz dopant est introduit, et le dépôt se produit à la surface des plaquettes; • le refroidissement — l’hydrogène est remplacé par l’azote à nouveau à 500 °C; • le déchargement.
Tableau 83.6 Principales catégories d'épataxie en phase vapeur du silicium
Tableau en cours de préparation ...
✓ Le dépôt chimique non épitaxial en phase vapeur Alors que la formation épitaxiale est une forme très particulière de CVD dans laquelle la couche déposée a la même structure cristalline que le substrat, le CVD non épitaxial est la formation d’un composé stable sur un substrat chauffé par la réaction ou la décomposition thermiques de produits gazeux.
Le dépôt chimique en phase vapeur peut servir à traiter de nombreux matériaux; dans le traitement des semi-conducteurs au silicium, ceux que l’on rencontre sont, outre le silicium épitaxial:
• le silicium polycrystallin (polySi); • le dioxyde de silicium (SiO2 — dopé ou non, verre dopé p); • le nitrure de silicium (Si3N4).
Chacun de ces matériaux peut être déposé de différentes façons et a de nombreuses applications.
Le tableau 83.7 identifie les trois grandes catégories de CVD, différenciées par la température appliquée.
Tableau 83.7 Principales catégories de dépôt chimique en phase vapeur du silicium (CVD)
Tableau en cours de préparation ...
Presque tous les types d’équipements de dépôt chimique en phase vapeur comportent les éléments ci-après:
• une chambre de réaction; • une partie contrôle des gaz; • un contrôle de durée et de séquence: • une source thermique pour les substrats; • un traitement des effluents.
L’opération de dépôt chimique en phase vapeur consiste fondamentalement à introduire dans la chambre de réaction des quantités contrôlées de gaz source de silicium ou de nitrure, associé à un gaz porteur comme l’azote ou l’hydrogène et, le cas échéant, un gaz dopant, pour obtenir la réaction. De la chaleur est fournie pour apporter l’énergie nécessaire à la réaction chimique, ainsi que pour maintenir les températures de surface du réacteur et des plaquettes au niveau voulu. La réaction terminée, le gaz source non consommé et le gaz porteur sont évacués par le système de traitement des effluents et rejetés dans l’atmosphère.
La passivation est un type fonctionnel de CVD. Elle consiste à former une couche protectrice d’oxyde à la surface de la plaquette de silicium. C’est généralement la dernière étape de la fabrication proprement dite, qui précède les opérations ultérieures. La couche déposée assure la stabilité électrique de la plaquette en isolant sa surface des conditions électriques et chimiques extérieures.
La métallisation
Une fois les circuits formés sur le substrat de silicium, ils doivent être reliés les uns aux autres pour assurer les fonctions désirées. On appelle cette opération la métallisation. Elle établit l’interconnexion électrique des couches supérieures des circuits intégrés sous la forme d’impressions complexes de pistes en matériaux conducteurs qui acheminent l’électricité au sein des circuits.
Selon la dimension et l’épaisseur des couches de métaux et d’autres matériaux déposées, le processus de métallisation au sens général se divise en trois catégories:
• une couche mince — épaisseur de couche inférieure ou égale à un micron environ; • une couche épaisse — épaisseur de couche égale ou supérieure à 10 microns environ; • un placage — épaisseurs variables, mais généralement couches épaisses.
Les métaux les plus couramment utilisés pour la métallisation des semi-conducteurs au silicium sont l’aluminium, le nickel, le chrome ou un alliage appelé nichrome, l’or, le germanium, le cuivre, l’argent, le titane, le tungstène, le platine et le tantale.
Les couches, minces ou épaisses, peuvent également être réalisées par évaporation ou dépôt sur différents substrats de céramique ou de verre. Parmi ces substrats, citons l’oxyde d’aluminium (96% Al203), l’oxyde de béryllium (99% BeO), le verre au borosilicate, le pyrocéram et le quartz (SiO2).
✓ La couche mince La métallisation en couche mince est souvent appliquée par une technique de déposition ou d’évaporation sous vide poussé ou partiel. Les principaux procédés d’évaporation sous vide poussé sont l’évaporation par faisceau d’électrons, l’évaporation éclair et l’évaporation résistive, tandis que la déposition sous vide partiel est surtout effectuée par pulvérisation cathodique.
Quel que soit le type de métallisation sous vide en couche mince, le système comprend généralement les éléments de base ci-après:
• une chambre de dépôt dans laquelle on crée le vide par pompage; • une ou plusieurs pompes à vide pour évacuer les gaz ambiants de la chambre; • des instruments de contrôle du niveau de vide et d’autres paramètres; • une méthode d’application par dépôt ou évaporation des couches du matériau de métallisation.
L’évaporation par faisceau d’électrons emploie un faisceau d’électrons concentré pour chauffer le matériau de métallisation. Un faisceau d’électrons de forte intensité est produit d’une manière analogue à celle d’un tube cathodique de téléviseur. On accélère un flux d’électrons dans un champ électrique, généralement de 5 à 10 kV, et on le concentre sur le matériau à évaporer. Le faisceau d’électrons concentré fait fondre le matériau contenu dans un bloc refroidi par eau comportant un grand évidement appelé creuset. Ce matériau fondu se vaporise ensuite dans la chambre à vide et se condense sur les plaquettes froides, ainsi que sur toute la surface de la chambre. On effectue ensuite les opérations habituelles de dépôt de résine photosensible, d’exposition, de développement et d’attaque humide ou à sec pour former les circuits métallisés complexes.
L’évaporation éclair est une autre technique de dépôt de couches métallisées minces. Elle est surtout employée lorsqu’il faut faire évaporer simultanément deux matériaux en mélange (alliages). Le nickel-chrome (nichrome), le chrome-monoxyde de silicium et l’aluminium-silicium sont des exemples de matériaux de dépôt à deux composants.
Dans l’évaporation éclair, on chauffe par résistance un barreau de céramique et on met en contact avec le filament chaud ou le barreau un fil se déroulant en continu d’une bobine, un flux de granulés ou une poudre déplacée par vibrations. Les métaux vaporisés viennent alors revêtir les surfaces intérieures de la chambre et les plaquettes.
L’évaporation résistive (également appelée évaporation par filament) est la technique de dépôt la plus simple et la moins coûteuse. Elle est obtenue par une augmentation progressive du courant circulant dans un filament. La chaleur fait fondre d’abord le matériau à vaporiser, qui vient mouiller le filament; on augmente ensuite le courant qui y circule jusqu’à ce que la vaporisation se produise. Le principal avantage de cette méthode est qu’elle permet de vaporiser une grande diversité de matériaux.
Des travaux de maintenance sont parfois effectués sur la surface intérieure des chambres de dépôt des évaporateurs à faisceau d’électrons, appelées cloches. Les techniciens risquent de fortes expositions lorsqu’ils doivent introduire la tête dans les cloches, en particulier pour éliminer les résidus métalliques qui s’y sont déposés. On a par exemple relevé des expositions nettement supérieures aux valeurs limites pour l’argent en suspension dans l’air lors de l’élimination des résidus d’un évaporateur utilisant ce métal (Baldwin et Stewart, 1989).
Le nettoyage des résidus des cloches avec des solvants organiques présente également un risque élevé d’exposition à ces produits. Des expositions au méthanol de plus de 250 ppm ont été constatées lors de ce type de nettoyage. Ce risque disparaît si l’on utilise de l’eau à la place du méthanol (Baldwin et Stewart, 1989).
Le procédé de pulvérisation cathodique , qui se déroule dans une atmosphère gazeuse à basse pression ou sous vide partiel, emploie soit un courant électrique continu (pulvérisation CC), soit un courant alternatif RF comme source de haute énergie. Dans ce procédé, des ions d’un gaz inerte, l’argon, sont introduits dans une chambre à vide après qu’un niveau de vide suffisant a été réalisé par une pompe de prévidage. Un champ électrique est créé par application d’une tension élevée, en général 5 000 V, entre deux plaques de charge opposée. Cette décharge à haute énergie ionise les atomes d’argon, qui se déplacent à haute vitesse vers l’une des plaques appelée cible. En frappant la cible, faite du matériau à déposer, ils en délogent et dispersent les atomes ou les molécules. Les atomes de matériau de métallisation ainsi délogés se déposent ensuite en un film mince sur les substrats de silicium placés en face de la cible.
On a constaté que les fuites RF par les côtés et l’arrière de nombreux appareils de pulvérisation dépassaient les limites d’exposition professionnelle (Baldwin et Stewart, 1989). La plupart de ces fuites étaient imputables à des fentes dans les armoires provoquées par la dépose répétée des panneaux de maintenance. Sur les nouveaux modèles du même fabricant, des panneaux garnis de grillage aux raccordements ramènent les fuites à un niveau négligeable. Il est possible d’ajouter ce grillage sur les anciens appareils, ou bien d’en recouvrir les raccordements avec une bande de cuivre pour réduire les fuites.
✓ La couche épaisse De par leur structure et leurs dimensions, les couches épaisses, en général, ne sont pas compatibles avec la métallisation des circuits intégrés, surtout en raison de contraintes dimensionnelles. Cette technique est surtout utilisée pour fabriquer les structures électroniques hybrides, comme les affichages à cristaux liquides.
La sérigraphie est la méthode dominante d’application des couches épaisses. Les matériaux généralement employés pour réaliser celles-ci sont le palladium, l’argent, le dioxyde de titane et le verre, l’or-platine et le verre, l’or-verre et l’argent-verre.
Les couches épaisses résistives sont en principe déposées et formées sur un substrat céramique par les techniques sérigraphiques. Le cermet est une forme de couche de ce type, constituée d’une suspension de particules métalliques conductrices dans une matrice céramique chargée d’une résine organique. Les structures cermet typiques sont composées de chrome, d’argent ou d’oxyde de plomb dans une matrice de monoxyde ou de dioxyde de silicium.
✓ Le placage Les techniques de placage employées pour former des couches métalliques sur des substrats de semi-conducteurs se rangent dans deux types principaux: le dépôt électrolytique et le dépôt chimique (non électrolytique).
Dans le dépôt électrolytique , le substrat à plaquer est placé à la cathode, c’est-à-dire à la borne à charge négative du bac de placage et il est plongé dans une solution électrolytique. Une électrode composée du métal de placage sert d’anode (borne à charge positive). Lorsqu’on fait circuler un courant continu dans cette solution, les ions métalliques chargés positivement, qui se dissolvent dans le bain à partir de l’anode, migrent vers la cathode (substrat) où ils se déposent. Cette méthode est employée pour former des couches conductrices d’or et de cuivre.
Dans le dépôt chimique , on utilise une réduction et une oxydation simultanées du métal de placage pour obtenir un atome ou une molécule métalliques libres. Etant donné que cette méthode ne nécessite pas de conduction électrique en cours de placage, elle peut être employée avec les substrats de type isolant. Les métaux les plus couramment déposés selon cette technique sont le nickel, le cuivre et l’or.
✓ Les opérations d’alliage et de recuit Après dépôt et gravure des interconnexions métallisées, on peut effectuer une opération finale d’alliage et de recuit. L’alliage consiste à placer les substrats métallisés, habituellement avec de l’aluminium, dans un four de diffusion à basse température, pour assurer un contact à faible résistance entre l’aluminium et le substrat en silicium. Enfin, pendant l’opération d’alliage ou immédiatement après, les plaquettes sont souvent exposées à un mélange gazeux comprenant de l’hydrogène dans un four de diffusion à une température de 400 à 500 °C. L’étape de recuit sert à optimiser et à stabiliser les caractéristiques du semi-conducteur en combinant l’hydrogène avec les atomes non liés se trouvant à l’interface silicium-dioxyde de silicium ou à proximité.
✓ Le polissage et la métallisation de la face arrière Il existe également une étape facultative du traitement de métallisation appelée le polissage de la face arrière. Elle consiste à polir ou à amincir la face arrière de la plaquette par pulvérisation d’une solution abrasive. On peut également revêtir cette même face d’un métal, l’or par exemple, pour faciliter la fixation de la puce au boîtier lors de l’assemblage final.
L’assemblage et les essais
Les opérations hors fabrication, qui concernent la pose du boîtier, les fixations, l’encapsulage, l’assemblage et les essais, se déroulent généralement hors des lieux de production, et sont souvent effectuées dans les pays d’Asie du Sud-Est, où ces tâches, qui demandent beaucoup de main-d’œuvre, sont moins coûteuses. En outre, les exigences en matière de qualité de l’air et de teneur en particules sont généralement différentes (il n’est pas nécessaire de disposer d’une salle blanche) dans les zones autres que celles de production. Ces étapes finales de la fabrication comprennent des opérations de brasage, de dégraissage, d’essais avec sources de produits chimiques et de rayonnements, et de décoration et marquage au laser.
Dans l’industrie des semi-conducteurs, le brasage tendre n’est généralement pas à l’origine de fortes expositions au plomb. Pour éviter que la chaleur n’endommage le circuit intégré, la température de la soudure est maintenue à une valeur nettement inférieure à celle à laquelle le plomb fondu dégage d’importantes fumées (430 °C). En revanche, le nettoyage du matériel de brasage tendre, par raclage ou brossage des résidus plombifères, peut conduire à des expositions supérieures à 50 µg/m3 (Baldwin et Stewart, 1989). En outre, des expositions au plomb de 200 µg/m3 ont été constatées suite à des techniques défectueuses d’élimination des crasses lors d’opérations de soudage à la vague (Baldwin et Williams, 1996).
Un aspect de plus en plus étudié des opérations de brasage tendre est celui des irritations des voies respiratoires et des cas d’asthme dus à l’exposition aux produits de pyrolyse des flux employés, notamment lors du brasage manuel ou des opérations de retouche, dans lesquelles, traditionnellement, l’extraction locale des fumées est peu utilisée (contrairement au soudage à la vague, qui, depuis une vingtaine d’années, est effectué en enceinte fermée avec extraction) (Goh et Ng, 1987). On se référera à l’article «Le montage des cartes à circuit imprimé et l’assemblage des ordinateurs» pour de plus amples informations.
Etant donné que la colophane des flux de brasage est un agent sensibilisateur, toute exposition à celle-ci doit être abaissée à un niveau aussi faible que possible, quels que soient les résultats des prélèvements. Les nouvelles installations de brasage tendre, en particulier, doivent comporter une ventilation avec aspiration localisée des fumées lorsque l’opération doit se prolonger sur de longues durées (par exemple, plus de 2 heures).
Les fumées dégagées par le brasage manuel montent verticalement sous l’effet des courants thermiques et entrent dans l’espace respiratoire du travailleur lorsque celui-ci se penche sur la partie à braser. On limite habituellement ces émissions par un système d’aspiration local à vitesse élevée et à faible débit, monté à la pointe du fer à souder.
Les systèmes renvoyant l’air filtré dans l’espace de travail peuvent, faute d’une filtration adéquate, provoquer une pollution secondaire susceptible de toucher dans l’atelier d’autres personnes que les soudeurs eux-mêmes. L’air filtré ne doit pas être renvoyé dans l’atelier, sauf si les opérations de brasage sont limitées en volume et que la salle a une aération générale suffisante pour permettre une dilution des produits.
✓ Le tri et les essais des plaquettes Lorsque la fabrication des plaquettes est achevée, chacune d’elles fait l’objet d’un tri au cours duquel le circuit intégré de chaque dé ou puce est testé électriquement par des sondes sous contrôle d’un ordinateur. Une même plaquette peut contenir une à plusieurs centaines de dés ou puces, qui doivent tous être testés. Les essais terminés, les dés reçoivent un marquage physique d’une résine monocomposant apposé automatiquement. Les marques de couleur bleue et rouge identifient les puces non conformes aux spécifications électriques voulues.
✓ La séparation des dés Une fois les puces ou circuits de la plaquette testés, marqués et triés, les dés doivent être physiquement séparés. Plusieurs méthodes ont été mises au point à cet effet: découpe au diamant, au laser et à la roue diamantée.
La découpe au diamant, la plus ancienne de ces méthodes, consiste à rayer la surface, à l’aide d’une pointe diamantée de forme précise, en suivant la ligne de découpe séparant les dés individuels à la surface de la plaquette. Le long de cette ligne de rupture, on peut ensuite briser la plaquette par flexion.
La découpe par laser est une technique de séparation relativement récente. Le rayon, fourni par un laser pulsé au néodymium-yttrium de forte puissance, creuse le long des lignes de découpe une rainure qui sert de ligne de rupture.
Une autre méthode très employée pour la séparation des dés est le sciage humide des substrats le long des lignes de découpe, pratiqué au moyen d’une scie circulaire diamantée tournant à grande vitesse. Il peut s’agir d’un sciage partiel (entaille) ou complet (découpe) du substrat en silicium. Ce procédé produit des boues contenant le matériau enlevé.
✓ La fixation et le collage des puces La puce individuelle doit être fixée sur un boîtier et un cadre de branchement. Les boîtiers sont généralement en matériau isolant (matière céramique ou plastique). La céramique est souvent de l’oxyde d’aluminium (Al2O3), mais il peut aussi s’agir d’oxyde de béryllium (BeO) ou de stéatite (MgO-SiO2). Les matériaux plastiques employés pour les boîtiers sont soit des thermoplastiques, soit des résines thermodurcissables.
La puce est généralement fixée par l’un des trois systèmes suivants: soudage eutectique, collage sur préformé et collage par époxy. Le soudage eutectique utilise un alliage de brasage eutectique, par exemple l’or-silicium. Il consiste à prédéposer une couche d’or métallique sur la face arrière de la puce, à chauffer le boîtier à une température supérieure au point d’eutexie (370 °C pour l’or-silicium) puis à y poser la puce; il y a alors soudage entre la puce et le boîtier.
Le collage sur préformé utilise une petite cale d’un matériau de composition spéciale, adhérant à la fois à la puce et au boîtier. On place ce préformé à l’endroit du boîtier où doit prendre place la puce, et on le fait fondre. On pose alors la puce avec un effet combiné pression-frottement sur le préformé jusqu’à ce qu’elle adhère, puis on laisse refroidir le boîtier.
Le collage par époxy met en œuvre une colle époxy pour fixer la puce au boîtier. Le boîtier reçoit une goutte d’adhésif époxy, sur laquelle on pose la puce. Il peut être nécessaire d’étuver le boîtier à haute température pour obtenir un bon durcissement de l’adhésif.
Une fois la puce physiquement solidaire du boîtier, il faut réaliser les connexions électriques entre le circuit intégré et les fils du boîtier. Les techniques employées à cet effet sont la thermocompression et le soudage ultrasonore ou thermosonore, grâce auxquels on relie par des fils d’or ou d’aluminium les zones de contact de la puce en silicium et les fils du boîtier.
Le soudage par thermocompression, souvent utilisé avec des fils en or, consiste à chauffer le boîtier à environ 300 °C et à effectuer la liaison entre le fil et la pastille de connexion par application simultanée de chaleur et de pression. Les deux grands procédés de soudage par thermocompression utilisés actuellement sont le soudage à la goutte et le soudage en coin. Dans le premier, qui n’est employé que pour les fils en or, le fil passe par un tube capillaire, puis est comprimé et simultanément fondu par une flamme d’hydrogène. On obtient de la sorte une nouvelle goutte pour le cycle de soudage suivant. Le deuxième, le soudage en coin, emploie un outil en forme de coin et un microscope qui permet de positionner avec précision la puce par rapport à la pastille de connexion. L’opération s’effectue sous atmosphère inerte.
Le soudage par ultrasons utilise une énergie ultrasonore à haute fréquence pour produire un effet de pression avec frottement, lequel établit la liaison entre le fil et la pastille de connexion. Cette technique, principalement employée avec les fils d’aluminium, est souvent préférée à la thermocompression, car elle ne nécessite pas de chauffer la puce.
Le soudage thermo-ultrasonore est une évolution technologique récente pour la fixation des fils en or. Utilisant une combinaison des énergies ultrasonore et thermique, elle demande moins de chaleur que la thermocompression.
✓ L’encapsulage Le but premier de l’encapsulage est de placer le circuit intégré dans une enveloppe dotée des caractéristiques électriques, thermiques, chimiques et physiques correspondant à l’application prévue.
Les boîtiers les plus utilisés sont les types à fils radiaux, les boîtiers plats et le boîtier à double rangée de connexions (Dual-in-Line (DIL)). Les boîtiers à fils radiaux sont le plus souvent faits de Kovar, un alliage de fer, de nickel et de cobalt, avec joints en verre dur et fils en Kovar. Les boîtiers plats comportent des cadres de branchement en fil métallique, généralement faits d’alliage d’aluminium, combinés à des éléments en céramique, en verre et en métal. Les boîtiers DIL, qui sont les plus répandus, emploient souvent des matériaux céramiques ou des plastiques moulés.
Les boîtiers de semi-conducteurs en plastique moulé sont surtout produits selon deux procédés distincts: le moulage par transfert et le moulage par injection. Le moulage par transfert est la technique d’encapsulage plastique prédominante. Il consiste à monter les puces sur des cadres de branchement non finis, puis à les charger par lots dans des moules. Un plastique thermodurcissable sous forme pulvérulente ou granuleuse, fondu dans un creuset, est ensuite introduit (par transfert) sous pression dans les moules. Les produits de moulage peuvent être composés de résines époxy, de silicone, ou de silicone/époxy. Ils comprennent généralement un mélange des produits suivants:
• des résines thermodurcissables — époxy, silicone ou silicone/époxy; • des durcisseurs — novolacs époxy et anhydrides époxy; • des charges — dioxyde de silicium (SiO2) à fondant silice ou cristallin et oxyde d’aluminium (Al2O3 ), généralement à raison de 50 à 70% en poids; • un agent ignifuge — trioxyde d’antimoine (Sb2O3 ), en principe à raison de 1 à 5% en poids.
Le moulage par injection utilise soit un thermoplastique, soit un plastique thermodurcissable, que l’on chauffe jusqu’à son point de fusion dans un cylindre à température réglée, et que l’on force sous pression dans le moule à travers un injecteur. La résine se solidifie rapidement, on ouvre le moule, et le boîtier est éjecté. Une grande diversité de composés plastiques sont employés dans le moulage par injection, les résines époxy et au sulfure de polyphénylène (PPS) étant les plus récemment apparues dans l’encapsulage des semi-conducteurs.
Le boîtier final du semi-conducteur est classé en fonction de sa résistance aux fuites ou de sa capacité d’isoler le circuit intégré de son environnement. Les boîtiers se divisent en catégories hermétique (étanche à l’air) et non hermétique.
✓ Les essais d’étanchéité et le rodage L’essai d’étanchéité est une procédure destinée à tester l’étanchéité réelle du boîtier du semi-conducteur. Ces essais revêtent deux formes: la détection à l’hélium et la détection au traceur radioactif.
Dans la détection à l’hélium, les boîtiers finis sont placés dans une atmosphère pressurisée d’hélium pendant une certaine durée. L’hélium est capable de traverser les défectuosités du boîtier. Une fois retiré de la chambre à hélium, le boîtier est transféré dans la chambre d’un spectromètre de masse, où l’hélium ressortant par les défectuosités est détecté.
Dans la deuxième méthode, un gaz traceur radioactif, généralement le krypton 85 (85Kr), remplace l’hélium et ce sont les fuites de ce gaz ressortant du boîtier qui sont détectées. En situation normale, l’exposition du personnel lors de ce processus est inférieure à 5 millisieverts (500 millirems) par an (Baldwin et Stewart, 1989). Les mesures de protection qui accompagnent ces systèmes comprennent généralement:
• une isolation dans des salles dont l’accès est limité au seul personnel qui doit y être présent; • des panneaux avertissant de la présence d’une source radioactive, apposés sur les portes des salles contenant du 85Kr; • une surveillance permanente par détecteurs de rayonnement, avec alarmes et dispositifs automatiques d’arrêt/isolation; • un système d’évacuation spécial des gaz et une salle maintenue en dépression; • un contrôle d’exposition par dosimétrie individuelle (par exemple, par film dosimètre); • une maintenance régulière des alarmes et des sécurités; • des vérifications périodiques de détection des fuites de substances radioactives; • une formation à la sécurité des opérateurs et techniciens; • une politique de maintien de l’exposition au niveau le plus faible qu’il soit raisonnablement possible d’atteindre (As Low as Reasonably Achievable (ALARA)).
En outre, les matériels entrant en contact avec le 85Kr (circuits intégrés exposés, huile des pompes usée, valves, vannes et joints toriques) sont vérifiés afin de s’assurer qu’ils n’émettent pas de niveaux excessifs de rayonnement en raison de la présence de gaz résiduel à l’intérieur lorsqu’ils doivent sortir de la zone de sécurité. Leach-Marshall (1991) donne des informations détaillées sur les expositions et les contrôles liés aux systèmes de détection des faibles fuites au 85Kr.
Le rodage consiste à soumettre le semi-conducteur fini et sous boîtier à des contraintes thermiques et électriques. Les composants séjournent pendant une période prolongée dans une étuve à température contrôlée, sous atmosphère inerte d’azote. Les températures appliquées vont de 125 °C à 200 °C (150 °C étant une valeur moyenne), et les durées de quelques heures à 1 000 heures (48 heures en moyenne).
✓ L’essai final Pour vérifier une dernière fois les performances du composant semi-conducteur sous boîtier, on effectue un essai électrique final. Compte tenu du grand nombre et de la complexité des essais nécessaires, ce travail est confié à un ordinateur qui évalue les nombreux paramètres importants pour le fonctionnement du composant.
Le marquage et l’emballage
L’identification physique du composant terminé se fait par différents systèmes de marquage. Les deux grandes catégories de marquage sont l’impression par contact et sans contact. L’impression par contact emploie généralement une technique offset rotative, avec des encres à base de solvants. L’impression sans contact, qui transfère les marquages sans contact physique avec le support, emploie soit une tête à jet d’encre ou de toner, avec des encres à base de solvants, soit un marquage par laser.
Les solvants utilisés comme supports des encres de marquage et comme agents de nettoyage préalable sont généralement composés d’un mélange d’alcools (éthanol) et d’esters (acétate d’éthyle). A l’exception du procédé au laser, la plupart des systèmes de marquage des composants emploient des encres, ce qui nécessite une étape supplémentaire de séchage ou de cuisson. Les méthodes employées sont le séchage à l’air, la cuisson thermique ou par infrarouges et le séchage aux ultraviolets. Les encres séchant aux ultraviolets ne contiennent pas de solvants.
Les systèmes de marquage au laser font appel à un laser de forte puissance au dioxyde de carbone (CO2) ou au néodymium-yttrium. Ces lasers sont le plus souvent intégrés à l’appareil et enfermés dans des armoires dotées de sécurités, contenant le faisceau et le point de contact entre ce dernier et la cible. Le danger du faisceau laser est ainsi écarté en conditions normales, mais il existe un risque en cas de neutralisation des sécurités. L’opération la plus courante nécessitant de déposer les enceintes des lasers et de neutraliser les sécurités est l’alignement du faisceau laser.
Lors de ces interventions de maintenance, il serait souhaitable que la salle hébergeant le laser soit évacuée, à l’exception des techniciens indispensables, que ses portes soient fermées à clef et que des panneaux appropriés de mise en garde contre le rayonnement y soient apposés. Malheureusement, les lasers de forte puissance utilisés dans la fabrication des semi-conducteurs sont souvent installés dans de grands locaux ouverts de production, ce qui rend impossible l’évacuation des personnels non concernés par la maintenance. Dans ces situations, on établit généralement une zone de sécurité temporaire entourée de rideaux antilaser ou d’écrans de soudage capables de supporter un contact direct avec le rayon. L’accès à cette zone passe habituellement par une chicane, avec panneau d’avertissement affiché chaque fois que les sécurités sont neutralisées. Les autres mesures de sécurité applicables aux opérations d’alignement du faisceau sont les mêmes que celles imposées pour l’utilisation d’un laser de forte puissance à rayon nu, c’est-à-dire formation du personnel, protection oculaire, consignes écrites, etc.
Les lasers de forte puissance représentent l’un des plus graves dangers électriques existant dans l’industrie des semi-conducteurs. Même après coupure de l’alimentation, il subsiste dans l’appareil un potentiel électrique dangereux qu’il est nécessaire de dissiper avant d’intervenir à l’intérieur de l’armoire.
Outre le danger d’électrocution et celui d’irradiation, on doit également prendre des précautions, lors de la maintenance des systèmes de marquage au laser, contre les risques de contamination chimique due à la présence de produits ignifuges comme le trioxyde d’antimoine et le béryllium (les emballages en céramique contenant ces produits doivent être étiquetés). Le marquage aux lasers de forte puissance peut, en outre, émettre des fumées et produire des résidus à la surface des appareils et des filtres d’extraction des gaz.
On utilisait par le passé des agents dégraissants pour nettoyer les semi-conducteurs avant de les marquer avec leurs codes d’identification. Une exposition aux solvants supérieure à la limite professionnelle applicable aux taux en suspension dans l’air peut facilement se produire si l’opérateur place la tête au-dessous des serpentins de refroidissement servant à condenser les vapeurs, ce qui peut arriver lorsqu’il cherche à récupérer une pièce tombée, ou lorsqu’un technicien procède au nettoyage des résidus au fond de l’appareil (Baldwin et Stewart, 1989). L’utilisation de dégraissants a été considérablement réduite dans l’industrie des semi-conducteurs depuis l’entrée en vigueur des limitations imposées aux substances nuisibles à la couche d’ozone comme les hydrocarbures chlorofluorés et les solvants chlorés.
L’analyse des défaillances et l’assurance qualité
Les laboratoires d’analyse des défaillances et d’assurance qualité soumettent les composants à différentes opérations afin d’en vérifier la fiabilité. Ces opérations sont les suivantes:
• les essais sur le marquage, effectués avec différents solvants et mélanges corrosifs dans des éprouvettes placées sur des plaques chauffantes. Une ventilation avec aspiration localisée, sous la forme d’une hotte métallique à vitesse d’écoulement suffisante, à hauteur du visage, est nécessaire pour limiter les émissions fugaces. Dans le cas des solutions de monoéthanolamine, il peut se produire des expositions supérieures à la valeur limite pour ce solvant en suspension dans l’air (Baldwin et Williams, 1996). • l’essai à la bulle et l’essai d’étanchéité à l’aide de fluorocarbures à fort poids moléculaire (nom commercial: Fluorinerts); • les appareils d’essai des boîtiers aux rayons X.
On utilise le cobalt 60 (jusqu’à 26 000 curies) dans des irradiateurs destinés à éprouver la résistance des circuits intégrés aux rayonnements gamma dans les applications militaires et spatiales. En conditions normales, l’exposition du personnel au cours de ces opérations est inférieure à 5 millisieverts (500 millirems) par an (Baldwin et Stewart, 1989). Les moyens de prévention applicables à cette opération un peu particulière sont semblables à ceux mis en œuvre sur les systèmes d’essai de détection des faibles fuites au 85Kr (c’est-à-dire salle isolée, détecteurs permanents de rayonnement, surveillance de l’exposition du personnel, etc.).
De petites sources alpha (au niveau des micro- et millicuries) d’américium 241 sont utilisées «sous autorisation particulière» dans le processus d’analyse des défaillances. Ces sources sont recouvertes d’un mince revêtement protecteur dans lequel est ménagée une fenêtre permettant d’émettre en direction du circuit des particules afin de tester sa capacité de fonctionner sous un tel bombardement. Ces sources sont en général contrôlées périodiquement (par exemple, tous les six mois) afin de vérifier l’absence de fuites de substances radioactives, possibles en cas de dommages subis par la fenêtre. Toute fuite détectable provoque habituellement le retrait de la source et son renvoi au fabricant.
Des systèmes à rayons X sous enceinte close servent à vérifier l’épaisseur des revêtements métalliques et à déceler les défauts (par exemple, bulles d’air dans les boîtiers moulés en plastique composite). Bien qu’ils ne représentent pas une source de fuites importante, ces appareils sont en général contrôlés périodiquement (par exemple, chaque année, à l’aide d’un détecteur portatif de rayons X et par inspection visuelle, afin de vérifier le bon fonctionnement des sécurités de portes.
L’expédition
L’expédition est le point final du cycle de production pour ce qui concerne le fabricant de semi-conducteurs. Les fabricants commerciaux vendent leurs produits à des producteurs d’autres matériels, tandis que les fabricants internes les utilisent pour les matériels produits par l’entreprise elle-même.
L’étude des effets sur la santé
Chaque étape du processus de fabrication emploie un ensemble particulier de produits chimiques, assorti de ses propres risques pour la sécurité et la santé. Outre les travaux portant sur les risques associés à certaines étapes spécifiques de la fabrication des composants à semi-conducteurs, une étude épidémiologique a été conduite sur l’état sanitaire des employés de ce secteur en général (Schenker et coll., 1992). Voir également l’exposé de l’article «Les effets sur la santé et les types de maladies».
La principale conclusion de l’étude était que le travail de fabrication des semi-conducteurs s’accompagne d’une augmentation du taux d’avortements spontanés. Dans la partie historique de l’étude, le nombre des grossesses étudiées chez les employées du secteur fabrication et des autres secteurs était à peu près égal (447 et 444 respectivement), mais les avortements spontanés étaient plus nombreux dans le premier (67) que dans les autres (46). Après ajustement pour un certain nombre de facteurs pouvant fausser les résultats (âge, race, tabagisme, stress, statut socio-économique et antécédents obstétricaux), le risque relatif entre secteurs fabrication et non fabrication s’élevait à 1,43 (intervalle de confiance à 95% = 0,95-2,09).
Les chercheurs ont relié le taux d’avortements spontanés à l’exposition à certains éthers de glycol à base d’éthylène servant à la fabrication des semi-conducteurs. Les produits considérés dans l’étude et soupçonnés d’avoir des effets nocifs sur la fonction de reproduction sont les suivants:
• le 2-méthoxyéthanol (CAS 109-86-4); • l’acétate de 2-méthoxyéthyle (CAS 110-49-6); • l’acétate de 2-éthoxyéthyle (CAS 111-15-9).
Quoique n’étant pas pris en compte dans l’étude, deux autres éthers de glycol utilisés dans ce secteur, le 2-éthoxyéthanol (CAS 110-80-5) et le diéthylèneglycol diméthyléther (CAS 111-96-6), ont des effets toxiques similaires et ont été abandonnés par certains fabricants de semi-conducteurs.
Outre l’augmentation du taux d’avortements spontanés associé à l’exposition à certains éthers de glycol, l’étude tirait les conclusions ci-après:
• il existait une association irrégulière entre l’exposition aux fluorures (utilisés pour la gravure des circuits) et l’avortement spontané; • le stress auquel étaient soumises, selon leur déclaration, les femmes travaillant dans le secteur de la fabrication était un fort facteur indépendant de risque d’avortement spontané; • le délai avant grossesse était plus long pour les femmes travaillant dans le secteur de la fabrication; • une plus grande fréquence des symptômes respiratoires (irritation des yeux, du nez et de la gorge et respiration sifflante) se manifestait davantage chez les travailleurs du secteur de la fabrication que chez les autres; • des symptômes musculo-squelettiques affectant les extrémités des membres supérieurs, main, poignet, coude et avant-bras, étaient associés au travail en salle de fabrication; • des dermites et chutes de cheveux (alopécie) survenaient plus fréquemment chez les travailleurs du secteur de la fabrication que chez les autres.
L’étude préinstallation du matériel
Compte tenu de la complexité des équipements de fabrication des semi-conducteurs et de l’évolution permanente des procédés, il est particulièrement important d’effectuer une étude préalable à l’installation du matériel de production pour réduire le plus possible les risques pour la sécurité et la santé. Deux procédures d’étude des équipements permettent de s’assurer qu’un nouveau matériel de production répond aux caractéristiques requises dans ce domaine: les normes d’estampillage CE et les normes internationales Semiconductor Equipment and Materials International (SEMI) applicables aux équipements et matériaux destinés aux semi-conducteurs.
Le marquage CE est une déclaration du fabricant selon laquelle l’équipement est conforme aux prescriptions de toutes les directives applicables de l’Union européenne (UE).
En ce qui concerne le matériel de fabrication des semi-conducteurs, les directives considérées comme les plus pertinentes sont la directive sur les machines (Machinery Directive (MD)), la directive sur la compatibilité électromagnétique (Electromagnetic Compatibility Directive (EMC)) et la directive sur les basses tensions (Low Voltage Directive (LVD)).
Dans le cas de la directive EMC, les services d’un organisme compétent (officiellement agréé par un Etat membre de l’UE) doivent être sollicités afin de définir les conditions d’essai et d’approuver les constats des inspections. Les conformités aux directives MD et LVD peuvent être évaluées soit par le fabricant, soit par un organisme accrédité (officiellement agréé par un Etat membre de l’UE).
Quelle que soit la voie choisie, autoévaluation ou évaluation par un tiers, il incombe à l’importateur d’enregistrer l’identité du responsable du marquage CE du produit importé. L’importateur peut se fonder sur les informations provenant du tiers ou de l’autoévaluation pour parvenir à la conclusion que l’équipement répond aux prescriptions des directives applicables, mais c’est à lui qu’il incombe en définitive d’établir la déclaration de confor-mité et d’apposer la marque CE.
L’organisme professionnel international susmentionné (SEMI) représente les fournisseurs de semi-conducteurs et d’affichages. Une de ses activités est l’établissement de normes techniques volontaires, qui constituent des accords entre fournisseurs et clients visant à améliorer la qualité et la fiabilité des produits, à un prix raisonnable et avec un approvisionnement régulier.
Deux normes SEMI sont plus spécifiquement applicables aux risques des équipements nouveaux pour la sécurité et la santé. Il s’agit des normes SEMI S2 et SEMI S8. La norme SEMI S2-93, Safety Guidelines for Semiconductor Manufacturing Equipment, établit un ensemble de règles fonctionnelles minimales en matière de sécurité et de santé pour les équipements utilisés dans la fabrication des semi-conducteurs. La norme SEMI S8-95, Safety Guidelines for Ergonomics/Human Factors Engineering of Semiconductor Manufacturing Equipment , développe la partie ergonomique de SEMI S2.
De nombreux fabricants de semi-conducteurs exigent que les nouveaux équipements soient certifiés par un organisme indépendant comme étant conformes aux prescriptions de la norme SEMI S2. Des instructions sur l’interprétation des textes SEMI S2-93 et SEMI S8-95 sont données dans une publication du groupement professionnel SEMATECH (SEMATECH, 1996). Des informations complémentaires sur le SEMI sont disponibles sur Internet (http://www.semi.org).
La manipulation des produits chimiques
La distribution de liquides
Avec la généralisation des systèmes automatiques de distribution des produits chimiques, qui deviennent la règle plutôt que l’exception, la fréquence des brûlures chimiques chez les travailleurs a diminué. Il est toutefois nécessaire de munir ces systèmes de protections appropriées, telles que:
• la détection des fuites et la coupure automatique à la source d’alimentation en vrac et aux boîtiers de raccordement; • le double confinement des conduites si le produit est considéré comme dangereux; • des capteurs de trop-plein aux points d’arrivée (bains ou cuves des appareils); • la temporisation d’arrêt des pompes (ne permet de pomper qu’une quantité déterminée avant coupure automatique).
La distribution de gaz
La sécurité des systèmes de distribution de gaz s’est nettement améliorée au fil des ans, avec l’apparition de nouveaux types de valves de bouteilles et d’ajutages de limitation de débit intégrés à la bouteille, de tableaux de purge automatique, de dispositifs de détection des débits excessifs avec coupure automatique et d’équipements de détection de fuites plus perfectionnés. En raison de ses propriétés pyrophoriques et de son emploi très répandu, le silane représente le plus grand danger d’explosion de l’industrie. Malgré tout, les incidents impliquant le silane sont devenus plus prévisibles grâce aux travaux de Factory Mutual et de SEMATECH. Avec l’adoption d’ajutages de limitation de débit, de pressions d’alimentation adaptées et de débits de ventilation adéquats, la plupart des incidents explosifs ont été éliminés (SEMATECH, 1995).
Plusieurs incidents de sécurité survenus ces dernières années étaient dus à un mélange non contrôlé de gaz incompatibles. Suite à ces incidents, les fabricants de semi-conducteurs révisent souvent leurs installations de gaz et les enceintes des appareils de façon à empêcher les mélanges indésirables ou une inversion de circulation des gaz.
Les problèmes de nature chimique sont généralement ceux qui suscitent le plus de préoccupations de la part du personnel dans la fabrication des semi-conducteurs. Toutefois, la plupart des lésions et des décès proviennent d’autres causes.
La sécurité électrique
Les équipements utilisés dans ce secteur sont à l’origine de nombreux risques électriques. Les sécurités jouent un rôle important dans la protection, mais elles sont souvent neutralisées par les techniciens de maintenance. Une part importante des travaux de maintenance s’effectue sur des appareils encore sous tension, ou seulement partiellement hors tension. Les plus grands risques électriques sont associés aux alimentations des appareils d’implantation d’ions et des lasers. Comme on l’a déjà dit plus haut, même après coupure de l’alimentation, ces appareils conservent un potentiel d’électrocution non négligeable et cette énergie doit être dissipée avant toute intervention à l’intérieur de l’appareil. La révision de la norme SEMI S2 aux Etats-Unis et le marquage CE en Europe ont permis d’améliorer la sécurité électrique des équipements neufs, mais les opérations de maintenance ne reçoivent pas toujours l’attention qu’elles méritent. Une étude soigneuse de ces opérations et des risques électriques qu’elles présentent est nécessaire pour tous les équipements nouvellement installés.
Les équipements émettant de l’énergie sous forme d’ondes radiofréquence (RF) viennent en seconde position en ce qui concerne les risques électriques existant au cours des opérations de gravure, de pulvérisation et de nettoyage des chambres d’appareils. Un blindage et une mise à la terre adaptés sont nécessaires pour réduire le plus possible le risque de brûlures par courant RF.
Ces risques électriques, et le grand nombre d’appareils restant alimentés au cours de la maintenance, imposent l’adoption par les techniciens d’autres moyens de protection, comme les procédures de verrouillage/étiquetage. Les systèmes électriques ne sont pas les seuls auxquels ces procédures peuvent s’appliquer. Parmi les autres sources d’énergie figurent les lignes sous pression, dont beaucoup véhiculent des gaz ou des liquides dangereux, et les commandes pneumatiques. Les points de coupure permettant de commander ces sources d’énergie doivent être installés dans un endroit accessible, au sein de la zone de fabrication ou de passage dans laquelle l’employé est appelé à travailler, plutôt que dans des lieux moins accessibles comme les bâtiments annexes.
L’ergonomie
L’interface entre le travailleur et les appareils est toujours à l’origine d’accidents. L’hypersollicitation musculaire et articulaire est assez répandue dans l’industrie des semi-conducteurs, notamment chez les techniciens de maintenance. L’accès aux pompes, capots des chambres, etc. est souvent négligé lors de la construction de l’appareil et lors de son installation dans l’atelier. Les pompes devraient être montées sur roues, ou placées sur des tiroirs ou des plateaux coulissants. Un équipement de levage intégré devrait être prévu pour beaucoup d’opérations.
La simple manipulation des plaquettes est à l’origine de risques ergonomiques, notamment dans les usines anciennes. Les usines plus récentes travaillent avec des plaquettes plus grandes, ce qui nécessite des systèmes de manipulation plus automatisés. Bon nombre de ces systèmes sont à considérer comme des machines robotisées, et les aspects de sécurité correspondants doivent être pris en compte lors de leur conception et de leur installation (American National Standards Institute (ANSI), 1986).
La sécurité incendie
Outre le silane, déjà évoqué, l’hydrogène présente un sérieux risque d’incendie. Ce danger est toutefois mieux compris et l’industrie n’a pas connu de problèmes graves associés à l’hydrogène.
Le plus grave risque d’incendie actuellement provient des bains de gravure chimique. Les matériaux plastiques classiquement employés dans leur construction ((poly)chlorure de vinyle, polypropylène et polypropylène ignifuge) ont tous été impliqués dans des incendies d’atelier.
La source d’inflammation peut être un réchauffeur de bain de gravure ou de placage, une commande électrique montée directement sur le matériau plastique, ou un appareil voisin. En cas d’incendie impliquant l’un de ces éléments en plastique, une pollution comprenant des particules et des produits de combustion corrosifs se répand dans tout l’atelier. La perte économique est lourde en raison du long temps d’arrêt nécessaire pour remettre en état la zone et l’équipement, et les ramener aux normes des salles blanches. Il est parfois impossible de décontaminer suffisamment certains équipements coûteux, ce qui impose l’achat de matériel neuf. Tout cela donne à la prévention et à la lutte contre l’incendie une importance critique.
La prévention des incendies peut être assumée grâce à l’emploi de matériaux de construction incombustibles. L’acier inoxydable est le matériau préféré pour la construction de ces bains de gravure, mais le procédé employé interdit parfois l’utilisation d’équipements métalliques. Il existe des matériaux plastiques moins inflammables et dégageant moins de fumées, mais ils n’ont pas encore subi tous les essais nécessaires pour vérifier leur compatibilité avec les techniques de fabrication des semi-conducteurs.
Pour la sécurité incendie, ces appareils doivent être protégés par des systèmes de sprinklers ayant un champ bien dégagé. L’installation de filtres à particules au-dessus des bains fait souvent obstacle à l’action des têtes d’extincteur. Il convient, dans ces cas, d’installer des têtes supplémentaires sous les filtres. Un grand nombre d’entreprises exigent en outre qu’un système de détection et d’extinction d’incendie soit installé à l’intérieur des chambres de traitement, lieu de départ de beaucoup d’incendies.
| Algérie mon beau pays | |