
LES PROBLÈMES D’ENVIRONNEMENT POSÉS PAR LES TRAITEMENTS DE SURFACE DES MÉTAUX ET LES REVÊTEMENTS INDUSTRIELS
Les traitements de surface des métaux
Les traitements de surface des métaux ont pour but d’en accroître la durabilité et d’en améliorer l’aspect. Un même produit peut subir plusieurs traitements de surface — par exemple, un élément de carrosserie automobile peut être phosphaté, puis recevoir une couche de fond avant d’être peint. Le présent article traite des procédés utilisés pour le traitement de surface des métaux, ainsi que des méthodes employées pour limiter leur impact sur l’environnement.
L’exploitation d’une entreprise de traitements de surface des métaux implique une coopération entre la direction, le personnel, les pouvoirs publics et la collectivité afin de réduire efficacement les répercussions environnementales des procédés mis en œuvre. Le public est préoccupé par le niveau et les effets à long terme de la pollution de l’air, des eaux et des sols. Il ne peut y avoir de gestion environnementale efficace sans une connaissance approfondie de tous les facteurs, qu’il s’agisse des produits chimiques, des métaux, des procédés ou des extrants.
L’organisation de la prévention des pollutions oblige à aborder la gestion environnementale plus en amont; au lieu de réagir aux problèmes à mesure qu’ils se présentent, il s’agit de les anticiper par des solutions qui privilégient le remplacement de produits chimiques par des produits moins dangereux, la modification des procédés de fabrication et le recyclage en interne. La marche à suivre est alors la suivante:
1. introduire une démarche de prévention des pollutions à tous les niveaux de l’entreprise; 2. identifier les flux de déchets; 3. fixer des priorités; 4. remonter à l’origine des déchets; 5. déterminer et appliquer les changements qui permettent de réduire ou d’éliminer les déchets; 6. mesurer les résultats.
Il est possible de lancer un processus d’amélioration permanente en fixant régulièrement de nouvelles priorités et en répétant la séquence ci-dessus.
Une étude détaillée et documentée des procédés de fabrication permet de repérer les flux de déchets et de déterminer par ordre de priorité les mesures à prendre pour les limiter. En matière de changements, les décisions prises après étude pourront déboucher sur les actions ci-après:
• des améliorations faciles à mettre en œuvre au niveau des opérations; • des modifications des procédés après consultation des clients et des fournisseurs; • le passage à des activités moins nocives lorsque cela est possible; • la réutilisation et le recyclage quand le changement pose trop de problèmes; • le recours, uniquement en dernier ressort, à la mise en décharge des déchets dangereux.
Les principaux procédés et les modes opératoires
Un nettoyage s’impose dans la mesure où tous les procédés de traitement des surfaces métalliques ne doivent être appliqués qu’à des pièces exemptes de souillures organiques et minérales, y compris l’huile, la calamine et les produits de satinage et de polissage. Il existe trois grandes catégories de produits employés pour le nettoyage: les solvants, les dégraissants en phase vapeur et les détergents alcalins.
Dans tous les cas où le nettoyage doit précéder un procédé par voie humide, les méthodes utilisant des solvants et la phase vapeur ont été presque entièrement remplacées par l’emploi de produits alcalins. On emploie encore les solvants et les dégraissants en phase vapeur pour obtenir des pièces propres et sèches dont le nettoyage n’est pas suivi d’un traitement par voie humide. Dans certains cas, des solvants tels que les terpènes sont substitués aux solvants volatils. Pour le dégraissage en phase vapeur, des substances moins toxiques telles que le 1,1,1-trichloroéthane ont remplacé des produits plus dangereux (encore que ce solvant soit de moins en moins utilisé, car il cause l’appauvrissement de la couche d’ozone).
Les cycles de nettoyage alcalin comportent normalement un trempé suivi d’un nettoyage électrolytique anodique, puis d’une immersion dans un bain d’acide dilué. Le nettoyage de l’aluminium est généralement effectué au moyen d’agents non caustiques, sans silicates. Les acides le plus souvent employés en nettoyage sont l’acide sulfurique, l’acide chlorhydrique et l’acide nitrique.
L’anodisation est un procédé électrochimique destiné à épaissir la pellicule d’oxyde présente à la surface du métal (procédé fréquemment retenu pour l’aluminium) par traitement des pièces au moyen de solutions diluées d’acide chromique ou d’acide sulfurique.
La conversion chimique a pour rôle de faciliter l’accrochage des peintures ou d’assurer par passivation une protection contre la corrosion. Dans le cas du chromage, les pièces sont immergées dans une solution de chrome hexavalent avec des agents actifs organiques et minéraux. Pour la phosphatation, les pièces sont immergées dans de l’acide phosphorique dilué avec d’autres agents. Quant à la passivation, elle s’effectue par immersion dans de l’acide nitrique ou de l’acide nitrique additionné de dichromate de sodium.
Les dépôts chimiques non électrolytiques permettent de déposer du métal sans courant électrique, comme du cuivre ou du nickel pour la fabrication de circuits imprimés.
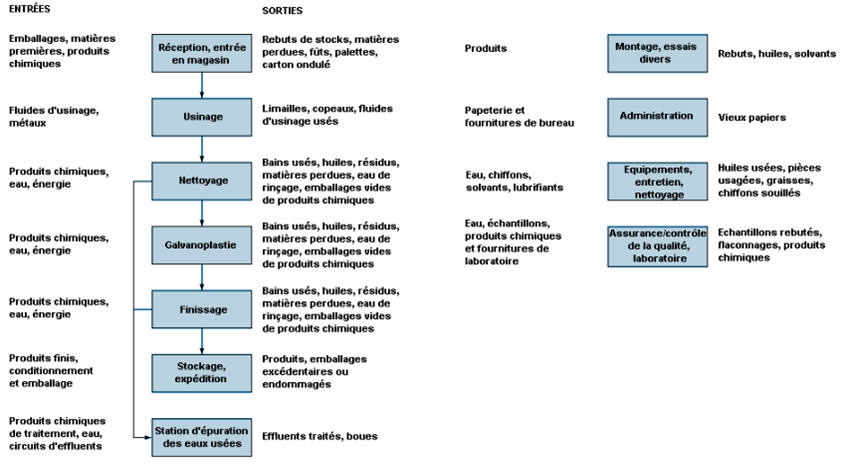
Avec la galvanoplastie , on dépose une fine couche de métal (zinc, nickel, cuivre, chrome, cadmium, étain, laiton, bronze, plomb, étain-plomb, or, argent ou autres métaux tels que platine) sur un substrat (ferreux ou non). Les bains utilisés peuvent être acides, alcalins, neutres ou cyanurés (voir figure 82.7).
Figure 82.7 Entrées et sorties d'une ligne de galvanoplastie courante
Le dérochage et le décapage par voie chimique sont des procédés de dissolution contrôlée par immersion dans des réactifs chimiques et des produits caustiques. C’est ainsi que l’aluminium est généralement décapé à la soude avant anodisation ou brillantage chimique dans une solution pouvant contenir de l’acide nitrique, de l’acide phosphorique ou de l’acide sulfurique.
Avec le revêtement métallique à chaud au trempé, on applique du métal sur une pièce par immersion dans un bain de métal en fusion (zingage ou étamage de l’acier).
Les bonnes pratiques de gestion
Un certain nombre de perfectionnements apportés aux procédés de fabrication peuvent entraîner d’importantes améliorations en termes de sécurité, de santé et de protection de l’environnement. Voici les principaux:
• l’utilisation du rinçage en cascade inverse et de contrôles de la conductivité; • l’allongement de la durée d’égouttage; • l’emploi d’agents mouillants en plus grande quantité ou de meilleure qualité; • le maintien de températures de traitement aussi élevées que possible pour abaisser la viscosité et réduire les pertes par entraînement du bain (c’est-à-dire la quantité de solution restant sur le métal);
• l’accroissement de l’efficacité du rinçage en le combinant à une agitation par bullage d’air; • la couverture de la surface des bains de galvanoplastie avec des billes en plastique pour réduire la formation de brouillards; • l’amélioration du filtrage des bains de galvanoplastie de manière à espacer les opérations de régénération; • la construction d’un muret autour des zones de traitement pour contenir les débords accidentels de liquides dangereux;
• l’emploi de procédés de traitement séparés pour les métaux récupérables tels que le nickel; • l’installation de systèmes de récupération tels que l’échange d’ions, l’évaporation atmosphérique ou sous vide, la récupération électrolytique, l’osmose inverse et l’électrodialyse; • l’application, pour compléter les systèmes de récupération des pertes par entraînement, de méthodes réduisant l’introduction de contaminants par entraînement et améliorant les systèmes de nettoyage; • la mise en œuvre de méthodes modernes de gestion des stocks pour réduire le gaspillage et les risques encourus aux postes de travail; • l’application de procédures standards (procédures écrites, contrôles réguliers d’efficacité et journaux d’exploitation rigoureusement tenus) en tant que base à une structure efficace de gestion environnementale.
La planification environnementale concernant des déchets spécifiques
Il est possible de limiter les flux de déchets spéciaux (généralement les solutions épuisées) au moyen des techniques ci-après:
• la filtration. Des filtres à cartouche ou à diatomées peuvent être utilisés pour empêcher l’accumulation de matières solides, qui nuit au rendement des procédés; • le traitement au charbon actif. Il permet de retirer les contaminants organiques (il est surtout utilisé pour le nickelage, le cuivrage, le zingage et le cadmiage); • l’eau purifiée. Les contaminants naturels présents dans les eaux d’apport et de rinçage (calcium, fer, magnésium, manganèse, chlore et carbonates, par exemple) peuvent être éliminés par désionisation, distillation ou osmose inverse. L’amélioration de l’efficacité des eaux de rinçage réduit le volume des boues à traiter;
• la congélation des carbonates dans un bain de cyanure. En abaissant la température du bain à –3 °C, on cristallise les carbonates qui se forment dans le bain de cyanure du fait de la décomposition du cyanure, de densités de courant excessives à l’anode et de l’adsorption du dioxyde de carbone de l’air, ce qui facilite leur élimination; • la précipitation. L’élimination des contaminants métalliques qui pénètrent dans le bain sous forme d’inclusions dans les anodes peut être réalisée par précipitation au cyanure ou à l’hydroxyde de baryum, à l’hydrate ou au sulfate de calcium ou encore au cyanure de calcium; • les produits de substitution du chrome hexavalent. Pour les plaquages de fantaisie, le chrome hexavalent des solutions peut être remplacé par du chrome trivalent. S’agissant des traitements avant peinture, il est parfois possible de remplacer les revêtements par conversion au chrome par des revêtements par conversion sans chrome ou des procédés chimiques à base de chrome sans rinçage; • les composés chimiques pour procédés non chélatés. Au lieu d’ajouter des chélateurs aux bains pour maîtriser la concentration d’ions libres dans la solution, on peut utiliser des composés chimiques non chélatés qui dispensent de maintenir les métaux en solution. On peut laisser ces métaux précipiter et les recueillir par filtration continue;
• les composés chimiques pour procédés sans cyanure. Les déchets contenant du cyanure libre sont généralement traités à l’hypochlorite ou au chlore pour réaliser l’oxydation, tandis que les cyanures complexes sont communément précipités au moyen de sulfate ferreux. Le recours à des procédés sans cyanure élimine une étape du traitement et réduit le volume des boues; • le dégraissage aux solvants. Au lieu de dégraisser les pièces aux solvants avant de les traiter, on peut utiliser des bains alcalins chauds. L’efficacité des agents alcalins peut être renforcée par des procédés utilisant le courant électrique ou les ultrasons. Les avantages que comporte le fait d’éviter la production de vapeurs de solvant et de boues l’emportent bien souvent sur les éventuels surcoûts d’exploitation; • les produits de nettoyage alcalins. Afin d’éviter d’avoir à rejeter des nettoyants alcalins lorsque l’accumulation d’huile, de graisse et de souillures finit par dégrader le rendement du bain, on peut utiliser des dispositifs d’écrémage pour éliminer les huiles surnageantes, des dispositifs de sédimentation ou des filtres à cartouche pour retirer les particules et les coalesceurs huile-eau, et recourir à la microfiltration ou à l’ultrafiltration pour extraire les huiles émulsionnées; • la réduction des pertes par entraînement. En réduisant le volume des pertes par entraînement dans les bains, on contribue à réduire la quantité des substances chimiques utiles retrouvées dans l’eau de rinçage et, par là même, à diminuer la quantité de boues produites par un procédé classique de traitement des métaux par précipitation.
Il est possible d’agir sur plusieurs paramètres pour réduire les pertes par entraînement:
• la concentration du bain. La concentration chimique sera aussi faible que possible pour abaisser la viscosité (et permettre un égouttage plus rapide) et réduire la quantité de substances chimiques contenues dans le film; • la température du bain. On peut réduire la viscosité de la solution en augmentant la température du bain; • les agents mouillants. La tension superficielle de la solution peut être abaissée par l’addition d’agents mouillants;
• le positionnement de la pièce. Il convient de veiller à placer la pièce dans le panier de telle manière que le film adhérent s’égoutte librement, sans rester piégé dans des rainures ou des trous borgnes; • la durée d’émersion ou d’égouttage. Plus la pièce est sortie rapidement du bain, plus le film entraîné à la surface est épais; • le soufflage par lames d’air. En soufflant de l’air sur la pièce au moment où le panier est soulevé hors du bain, on peut améliorer l’égouttage et le séchage;
• les rinçages par pulvérisation. Ils peuvent être mis en œuvre au-dessus de bains chauffés de manière que le débit du rinçage soit égal au taux d’évaporation du bain; • les bains de galvanoplastie. On élimine les carbonates et les contaminants organiques pour empêcher l’accumulation de polluants qui pourraient accroître la viscosité du bain; • les plateaux d’égouttage. Les espaces entre les cuves sont recouverts de plateaux d’égouttage pour récupérer les solutions et les renvoyer au bain; • les cuves de prérinçage. Avant le rinçage proprement dit, les pièces sont placées dans des cuves de rinçage statique («rinçage mort»).
La récupération des substances chimiques entraînées fait appel à diverses techniques:
• l’évaporation. Les évaporateurs atmosphériques sont actuellement les plus répandus, mais les appareils de concentration sous vide permettent de réaliser des économies d’énergie; • l’échange d’ions. Il est employé pour la récupération de produits chimiques dans les eaux de rinçage; • l’extraction électrolytique. Il s’agit d’un procédé par lequel les métaux dissous dans la solution se déposent sur la cathode après réduction. Le métal ainsi déposé est ensuite récupéré; • l’électrodialyse . Ce procédé utilise des membranes perméables aux ions et un courant électrique pour extraire les espèces ioniques de la solution; • l’osmose inverse. Ce procédé fait appel à une membrane semi-perméable pour produire de l’eau purifiée et une solution ionique concentrée. On utilise une pression élevée pour forcer l’eau à traverser la membrane tandis que cette dernière retient la plus grande partie des sels dissous.
Les eaux de rinçage
La majeure partie des résidus dangereux produits dans les ateliers de traitement des surfaces métalliques se retrouvent dans les eaux usées des opérations de rinçage consécutives au nettoyage et à la galvanoplastie.
L’amélioration de l’efficacité du rinçage permet de réduire notablement les quantités d’eaux usées. Il existe pour cela deux stratégies de base. La première consiste à créer des turbulences entre la pièce et l’eau par pulvérisation ou agitation des eaux de rinçage, ou encore en déplaçant le panier ou en injectant un jet d’eau ou d’air sous pression. La seconde vise à augmenter le temps de contact entre la pièce et les eaux de rinçage. Des cuves multiples, installées en cascade, dans lesquelles l’eau circule à contre-courant, permettent de réduire la quantité des eaux de rinçage.
Les produits industriels de revêtement
On entend par revêtements l’ensemble des peintures, vernis, laques, émaux et gommes-laques, mastics, enduits et bouche-pores pour bois, décapants de peintures et vernis, produits de nettoyage des brosses et autres préparations assimilées. Les revêtements liquides contiennent des pigments et des additifs en dispersion dans un mélange liquide de liants et de solvants. Les pigments sont des composés minéraux ou organiques qui confèrent au revêtement sa teinte et son opacité, et influent sur sa fluidité et sa durabilité. Ils contiennent souvent des métaux lourds: cadmium, plomb, zinc, chrome et cobalt. Le liant améliore l’adhérence, la cohésion et la consistance du revêtement; c’est le composant principal qui reste à la surface une fois le travail achevé. Parmi les liants, on trouve toute une variété d’huiles, de résines, de caoutchoucs et de polymères. Des additifs tels que des charges ou des diluants peuvent être ajoutés aux produits pour abaisser leur coût de fabrication et rendre le revêtement plus durable.
Les solvants organiques utilisés dans les produits de revêtement sont des hydrocarbures aliphatiques et aromatiques, des esters, des cétones, des éthers de glycol et des alcools. Les solvants dispersent ou dissolvent les liants et font diminuer la viscosité et l’épaisseur du revêtement. Les solvants mis en œuvre dans les formulations de revêtement sont dangereux, car bon nombre d’entre eux sont non seulement cancérogènes pour l’être humain, mais aussi inflammables ou explosibles. La plupart des solvants contenus dans les produits de revêtement s’évaporent au séchage en dégageant des composés organiques volatils (COV). Les émissions de COV sont de plus en plus réglementées étant donné leurs effets nocifs sur la santé et l’environnement. Les problèmes d’environnement que posent les ingrédients classiques, les techniques actuelles d’application et les déchets de produits de revêtement incitent fortement à mettre au point d’autres produits et techniques permettant d’éviter les pollutions.
La plupart des produits de revêtement sont utilisés dans la construction, l’industrie ou pour des usages spéciaux. Dans la construction, ils sont appliqués sur les bâtiments et des produits destinés aux bâtiments, ainsi qu’à des fins de décoration et de protection, comme c’est le cas des vernis destinés à protéger le bois. Dans l’industrie, de nombreux procédés de fabrication les plus divers impliquent une opération de revêtement. En particulier, les fabricants d’automobiles, d’emballages métalliques, de machines agricoles, de tôles prélaquées, de meubles et d’accessoires en bois et en métal ainsi que d’appareils ménagers figurent parmi les principaux consommateurs industriels de produits de revêtement.
La formulation d’un produit de revêtement dépend de sa destination. Les revêtements jouent un rôle esthétique, préviennent la corrosion et protègent les surfaces. Le coût, la fonction, la sûreté du produit, la protection de l’environnement, le rendement et la vitesse de séchage sont autant de facteurs qui déterminent le choix des formulations.
Les procédés de revêtement
La plupart des procédés de revêtement comportent cinq étapes: la manipulation et la préparation des matières premières; la préparation des surfaces; l’application du revêtement; le nettoyage du matériel; et la gestion des déchets.
✓ La manipulation et la préparation des matières premières La manipulation et la préparation des matières premières comprennent le stockage, le mélangeage, la dilution et le dosage des produits de revêtement, ainsi que le transport des matières premières dans l’installation. Des procédures et des pratiques de suivi et de manipulation s’imposent si l’on veut réduire au minimum la production de déchets résultant de l’altération des produits ou de la préparation de formulations non conformes et impropres à l’emploi par suite d’une dilution excessive, par exemple. Le transfert, manuel ou par canalisation, doit être organisé de manière à éviter tout gaspillage.
✓ La préparation des surfaces La technique de préparation utilisée dépend de la surface à revêtir, du revêtement antérieur, de l’importance des souillures et des graisses, du revêtement à appliquer et de la finition souhaitée. Les préparations les plus courantes sont le dégraissage, le traitement avant revêtement ou la phosphatation et le décapage des revêtements antérieurs. Pour la finition de surfaces métalliques, le dégraissage est effectué par essuyage au solvant, nettoyage à froid ou dégraissage en phase vapeur avec des solvants halogénés, dégraissage aux solutions alcalines, nettoyage en phase semi-aqueuse ou aux hydrocarbures aliphatiques pour éliminer les souillures organiques, la crasse, l’huile et la graisse; quant aux décapages à l’acide, par abrasion ou à la flamme, ils sont utilisés pour retirer la calamine et la rouille.
Outre le nettoyage, la préparation la plus commune des surfaces métalliques est la phosphatation qui a pour but de favoriser l’accrochage de revêtements organiques sur les surfaces métalliques et de retarder la corrosion. La phosphatation est réalisée en appliquant sur les surfaces métalliques une solution de phosphate de zinc, de fer ou de manganèse par immersion ou aspersion. La phosphatation est un procédé de finition des surfaces semblable à la galvanoplastie, qui fait appel à une série de bains de traitement et de rinçage dans lesquels les pièces sont immergées pour obtenir la préparation souhaitée (voir au présent chapitre l’article «Le traitement de surface des métaux»).
Le décapage chimique ou mécanique des revêtements antérieurs est effectué sur des surfaces que l’on souhaite recouvrir d’un nouveau revêtement, réparer ou inspecter. La méthode la plus communément utilisée est le décapage aux solvants. Les solutions employées contiennent généralement du phénol, du chlorure de méthylène et un acide organique afin de dissoudre l’ancien revêtement. Le rinçage final à grande eau, destiné à éliminer les substances chimiques, peut générer de grandes quantités d’eaux usées. En ce qui concerne les procédés mécaniques, c’est la projection d’abrasifs qui est la plus répandue; il s’agit d’une opération par voie sèche qui utilise l’air comprimé pour projeter de la grenaille, du sable, des billes, etc., contre la surface à décaper.
Les opérations de préparation des surfaces influent sur la quantité de déchets produits par le procédé retenu. Si la préparation de la surface est inadaptée, le revêtement est de mauvaise qualité et son décapage et l’application d’un nouveau revêtement sont sources de nouveaux déchets.
✓ L’application du revêtement L’opération de revêtement comporte l’application du produit sur la surface, puis son séchage ou durcissement. La plupart des techniques d’application appartiennent à l’une des cinq grandes catégories suivantes: revêtement au trempé, par imprégnation au rouleau, par aspersion, par pistolage et, enfin et surtout, par pulvérisation au pistolet à air comprimé pour les revêtements en phase solvant.
Les applications au pistolet à air comprimé s’effectuent généralement dans une enceinte à ambiance contrôlée en raison des émissions de solvants et des aérosols en excédent. Les dispositifs destinés à capter ces aérosols en excédent sont des filtres en tissu ou des rideaux d’eau, les déchets correspondants étant des filtres usagés ou des eaux usées provenant des laveurs.
Pour transformer le liant du revêtement en une surface dure, tenace et adhérente, on emploie différents procédés dont le séchage, la cuisson, le bombardement par faisceau d’électrons ou l’exposition à un rayonnement infrarouge ou ultraviolet. Ces procédés dégagent d’importantes quantités de COV provenant des revêtements en phase solvant et comportent en outre un risque d’explosion si les concentrations de solvants dépassent la limite inférieure d’explosivité (LIE). En conséquence, les installations de séchage et de cuisson sont dotées de dispositifs de dépollution de l’air pour éliminer les émissions de COV ainsi que d’une protection contre les explosions.
Les préoccupations d’ordre environnemental et sanitaire, la sévérité accrue de la réglementation applicable aux formulations de revêtement classiques, le coût élevé des solvants et de l’élimination des déchets dangereux sont autant de facteurs qui ont suscité une demande en faveur de formulations contenant moins de composants dangereux et produisant moins de déchets à l’application. Ces formulations de substitution sont par exemple:
• les revêtements à haute teneur en matières solides, contenant deux fois autant de pigment et de résine dans un même volume de solvant que les revêtements classiques. Du fait de la moindre teneur en solvants, les émissions de COV à l’application se trouvent ainsi réduites de 62 à 85% par rapport aux revêtements classiques en phase solvant et à faible teneur en matières solides; • les revêtements en phase aqueuse dont le véhicule est un mélange d’eau et de solvants organiques. Comparés aux revêtements en phase solvant, ils produisent entre 80 et 95% de moins d’émissions de COV et de solvants épuisés que les revêtements classiques; • les revêtements en poudre, sans solvant organique, se composent de très fines particules de pigment et de résine. Ces poudres sont soit thermoplastiques (résine de poids moléculaire élevé pour revêtements épais), soit thermodurcissables (composés de faible poids moléculaire formant une fine couche avant réticulation).
✓ Le nettoyage du matériel Les procédés de revêtement impliquent des opérations régulières de nettoyage et d’entretien du matériel. Ces opérations produisent des quantités assez importantes de déchets dangereux, surtout si l’on utilise des solvants halogénés pour le nettoyage. Classiquement, le nettoyage du matériel ayant servi aux revêtements en phase solvant s’effectue de manière manuelle, avec des solvants organiques. Les tuyauteries doivent être soumises à des purges successives au solvant jusqu’à ce qu’elles soient parfaitement propres. Le matériel servant à appliquer les revêtements doit être nettoyé chaque fois que l’on change de produit et que l’on arrête les fabrications. Le niveau de déchets produits par ces activités dépend des procédures et des pratiques retenues.
✓ La gestion des déchets Les procédés de revêtement engendrent plusieurs flux de déchets. Au nombre des déchets solides figurent les récipients ayant contenu des produits de revêtement, des boues de revêtements provenant des aérosols en excès et du nettoyage du matériel, des filtres usagés et des matières abrasives, des résidus de revêtements secs ainsi que des chiffons ayant servi au nettoyage.
Les effluents liquides comprennent les eaux usées provenant de la préparation des surfaces, les eaux de ruissellement entraînant les aérosols en excédent ou celles issues du nettoyage du matériel, les produits de revêtement non conformes ou en excédent ou encore les matières de préparation des surfaces, les déversements accidentels de liquide et les solutions de nettoyage épuisées. Avec la hausse des coûts d’élimination des déchets, le recyclage in situ en circuit fermé des solvants épuisés tend à être la solution de plus en plus souvent retenue. Les liquides à base d’eau sont généralement traités sur place avant d’être envoyés vers une station d’épuration publique.
Tous les procédés classiques utilisant des revêtements en phase solvant émettent des COV, ce qui implique la mise en place de dispositifs de lutte contre les émissions telles que des unités d’adsorption sur charbon actif, des condenseurs ou des équipements d’oxydation à catalyse thermique.
| Algérie mon beau pays | |