
LE TRAITEMENT DE SURFACE DES MÉTAUX
Il existe de nombreuses techniques de finition des surfaces des produits métalliques qui ont pour but de leur permettre de résister à la corrosion, de mieux s’ajuster et d’avoir meilleure apparence (voir tableau 82.7). Certains produits sont du reste successivement soumis à plusieurs de ces techniques. On trouvera décrites dans cet article les plus couramment utilisées.
Tableau 82.7 Résumé des risques liés aux différentes méthodes de traitement des métaux
Tableau en cours de préparation ...
Avant application de l’une quelconque de ces techniques, les produits doivent être nettoyés à fond. On a recours pour cela à un certain nombre de méthodes, appliquées séparément ou successivement. Il s’agit notamment du meulage, du brossage et du polissage (lesquels produisent des poussières de métaux ou d’oxydes métalliques — il est à noter que les poussières d’aluminium peuvent être explosives), du dégraissage à la vapeur, du lavage aux solvants organiques, du décapage en solutions acides ou alcalines concentrées et du dégraissage électrolytique. Cette dernière technique fait appel à l’immersion dans des bains contenant du cyanure et un alcali concentré dans lesquels l’hydrogène ou l’oxygène produits par l’électrolyse enlèvent la graisse, ce qui donne des surfaces métalliques absolument exemptes d’oxydes et de graisse. Ce nettoyage est suivi d’un rinçage et d’un séchage approfondis.
La conception même de l’équipement et une ventilation par aspiration localisée permettent de limiter les risques. Les travailleurs exposés au risque d’éclaboussures doivent être munis de lunettes protectrices ou d’écrans pour les yeux, ainsi que de gants, de tabliers et de combinaisons de protection. Douches et fontaines oculaires devraient être mises à la disposition du personnel et être en bon état de marche; éclaboussures et débords de liquides dangereux devraient être immédiatement épongés. Dans le cas de l’appareillage électrolytique, les gants et les chaussures doivent être non conducteurs; d’autre part, il faudrait prendre les précautions ordinaires en matière d’électricité, qu’il s’agisse de l’installation de disjoncteurs ou de procédures de consignation/déconsignation.
Les traitements
Le polissage électrolytique
Le polissage électrolytique est un traitement destiné à améliorer l’aspect et le pouvoir réflecteur d’une surface métallique, à enlever le métal en excès de manière à obtenir des dimensions rigoureusement exactes et à préparer une surface en vue d’en éliminer les défauts. Le procédé met à profit le phénomène de dissolution anodique, qui s’exerce préférentiellement sur les aspérités de la surface. Le traitement est précédé d’un dégraissage en phase vapeur et d’un nettoyage en bain alcalin chaud. Etant donné que les solutions électrolytiques sont souvent acides, un bon rinçage est indispensable.
L’électrodéposition
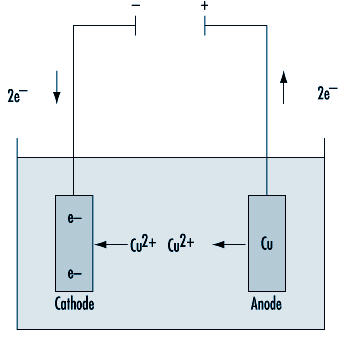
Ce terme recouvre un ensemble de procédés chimiques ou électrochimiques qui permettent d’appliquer au produit une couche métallique, du nickel par exemple, pour le protéger contre la corrosion, du chrome dur pour en améliorer les propriétés de surface, ou encore de l’argent et de l’or pour le valoriser. Des matériaux non métalliques sont parfois même utilisés. Le produit à traiter, qui représente la cathode, et une anode du métal à déposer sont immergés dans une solution électrolytique (laquelle peut être acide, alcaline ou alcaline avec sels de cyanure et complexes) et reliés extérieurement à une source de courant continu. Les cations de l’anode métallique, chargés positivement, migrent vers la cathode où ils se déposent en fine couche (voir figure 82.6). Le procédé se poursuit jusqu’à ce que le revêtement ait l’épaisseur souhaitée, après quoi le produit est extrait de la cuve, lavé, séché et poli.
Anode: Cu right arrow Cu+2 + 2e-; cathode: Cu2+ + 2e- right arrow Cu
Figure 82.6 Représentation schématique de l'électrodéposition
Avec l’électroformage, procédé étroitement apparenté à l’électrodéposition, des objets moulés, en plâtre ou en plastique, par exemple, sont rendus conducteurs par application de graphite, puis plongés dans un bain en tant que cathode pour recevoir le métal.
Avec l’anodisation, procédé qui a pris de plus en plus d’importance ces dernières années, des produits en aluminium (ou encore en titane et autres métaux) formant l’anode sont immergés dans l’acide sulfurique dilué. Mais, au lieu que des ions d’aluminium positifs aillent se déposer sur la cathode, ces produits sont oxydés par les atomes d’oxygène qui se forment à l’anode et se lient à cette dernière pour constituer une couche d’oxyde. Celle-ci est partiellement dissoute par l’acide sulfurique en solution, ce qui rend la couche superficielle poreuse. On peut ensuite déposer dans ces pores des matériaux colorés ou sensibles à la lumière pour fabriquer divers objets, des plaques indicatrices, par exemple.
Les émaux et les glaçures
L’émail vitrifié dont on recouvre certains métaux, principalement l’acier et le fer, pour les protéger contre la corrosion, les chocs thermiques et les taches, entre dans la fabrication de nombreux articles: baignoires, cuisinières électriques ou à gaz, ustensiles de cuisine, cuves et réservoirs divers, matériel électrique, etc. L’émail sert également à décorer la céramique, le verre, les pièces d’orfèvrerie ou d’ornement. La poudre d’émail est employée depuis plusieurs siècles en décoration (émaux cloisonnés, émaux de Limoges). Le type d’émail appelé glaçure est employé pour la poterie.
Les émaux et les glaçures sont fabriqués à l’aide des matériaux suivants:
• des produits réfractaires tels que le quartz, le feldspath ou l’argile; • des fondants, tels que le borax (tétraborate de sodium décahydraté), la soude (carbonate de sodium), le nitrate de sodium, le fluorspar, la cryolithe, le carbonate de baryum, le carbonate de magnésium, le monoxyde de plomb, le tétraoxyde de plomb ou l’oxyde de zinc; • des colorants, tels que les oxydes d’antimoine, de cadmium, de cobalt, de fer, de nickel, de manganèse, de sélénium, de vanadium, d’uranium ou de titane; • des opacifiants, tels que les oxydes d’antimoine, de titane, d’étain et de zirconium, ou d’antimoniate de sodium; • des électrolytes, tels que le borax, la soude, le carbonate de magnésium, le sulfate de magnésium, le nitrite et l’aluminate de sodium; • des liants, tels que l’argile, les gommes, l’alginate d’ammonium, la bentonite et la silice colloïdale.
Dans tous les types d’émaux et de glaçures, la première opération est la fabrication de la fritte. Elle comprend trois étapes: la préparation de la matière première, la fusion et le traitement de la fritte.
Après nettoyage soigneux des pièces métalliques (grenaillage, décapage chimique, dégraissage), l’émail peut être appliqué selon divers procédés:
• dans le procédé par voie humide, la pièce est plongée dans un bain d’émail en suspension. Une fois extraite, elle subit un égouttage ou, si le bain est épais, un secouage; • dans le procédé par voie sèche, l’émail est appliqué par saupoudrage. La pièce, d’abord recouverte d’une première couche, est chauffée à la température d’émaillage, puis on la retire du four et on y applique la poudre d’émail sèche. La poudre cuit sur place et la pièce est ensuite remise au four où l’émail fond pour donner une surface lisse; • la pulvérisation pneumatique, de plus en plus utilisée, s’accompagne normalement d’une mécanisation des travaux. Il faut disposer pour cela d’une cabine comportant un système de ventilation par aspiration;
• en décoration, l’émail est appliqué à la main, à l’aide d’un pinceau ou de divers autres instruments similaires; • les glaçures servent aux poteries et aux porcelaines et le procédé d’application est généralement le trempage ou la pulvérisation. Dans le trempage, l’objet est tenu à la main et plongé dans une grande cuve contenant la glaçure; l’excédent est éliminé par un mouvement brusque du poignet, puis la pièce est mise à sécher à l’étuve. De nos jours, ce procédé est parfois mécanisé. Dans le cas de l’émaillage par pulvérisation, il y a lieu de prévoir l’emploi de hottes ou de cabines équipées d’un système d’aspiration efficace.
Après ces opérations, les objets sont cuits dans des fours généralement chauffés au gaz.
Le traitement à l’acide
Le traitement à l’acide permet d’obtenir un fini satiné ou mat. Il s’agit le plus souvent d’une phase préparatoire à l’anodisation, au laquage, aux traitements par conversion, au polissage ou au bril-lantage chimique. Le procédé est surtout appliqué à l’aluminium et à l’acier inoxydable, mais on l’utilise aussi avec de nombreux autres métaux.
L’aluminium est habituellement décapé dans des solutions alcalines contenant de l’hydroxyde de sodium, de l’hydroxyde de potassium, du phosphate trisodique et du carbonate de sodium, ou des combinaisons de ces différents corps auxquels on ajoute divers ingrédients destinés à empêcher la formation de dépôts boueux. L’un des procédés les plus courants fait appel à de l’hydroxyde de sodium à la concentration de 10 à 40 g/l maintenu à une température de 50 à 85 °C pour une durée d’immersion pouvant atteindre 10 minutes.
Le décapage en milieu alcalin est généralement précédé et suivi d’un traitement mettant en œuvre, seuls ou en combinaisons variées, les acides chlorhydrique, fluorhydrique, nitrique, phosphorique, chromique et sulfurique. Un traitement typique à l’acide fait appel à des immersions de 15 à 60 secondes dans un mélange composé de trois volumes d’acide nitrique pour un volume d’acide fluorhydrique. Le bain est maintenu à la température de 20 °C.
La galvanisation
La galvanisation, ou zingage, est l’opération qui consiste à recouvrir divers produits sidérurgiques d’une couche de zinc qui les protège de la corrosion. Pour que ce revêtement puisse adhérer au support, il faut que la surface du métal soit parfaitement propre et exempte de toute trace d’oxyde; c’est pourquoi elle est dégraissée, décapée, rincée, séchée et parfois recuite avant de passer dans le bain. Dans le cas de la galvanisation à chaud au trempé, le produit passe par un bain de zinc fondu; la galvanisation électrolytique, à froid, ou électrozingage, se ramène pour l’essentiel à l’électrodéposition déjà décrite.
Les produits manufacturés sont généralement galvanisés en discontinu, la méthode d’immersion continue étant réservée aux bandes d’acier, au feuillard ou au fil d’acier. On emploie parfois des flux pour éliminer les impuretés du bain de zingage et du produit à zinguer et pour faciliter le séchage. Après une application préliminaire de flux, on peut utiliser un bain de flux de chlorure d’ammonium à la surface du bain de zingage, ou passer directement à ce dernier. Dans le zingage des tuyaux, ceux-ci sont plongés, après leur décapage et avant leur passage dans le bain, dans une solution très chaude de chlorure double de zinc et d’ammonium. La décomposition des flux entraîne la formation de chlorure d’hydrogène et d’ammoniac irritants exigeant la présence d’un système de ventilation avec aspiration localisée.
On distingue, selon le mode de nettoyage du produit et la possibilité de le nettoyer en cours d’opération, divers types de zingage par immersion:
• le nettoyage par oxydation à la flamme des huiles superficielles, suivi d’une réduction au four, le recuit se faisant en cours d’opération; • le nettoyage électrolytique préalable au recuit effectué en cours d’opération; • le décapage à l’acide et le dégraissage au solvant alcalin, avec application d’un flux et passage au four de préchauffage, suivis de recuit dans un four, et de galvanisation; • le décapage à l’acide et le dégraissage dans un solvant alcalin, sans passage dans un flux et le préchauffage avant le zingage dans un gaz réducteur (hydrogène, par exemple).
Dans la succession des opérations du zingage en continu des tôles d’acier de faible épaisseur, on constate que les flux sont abandonnés. Le décapage est supprimé et le dégraissage se fait au solvant alcalin. Pour que la surface du métal reste propre, la tôle séjourne dans une chambre ou un four en atmosphère d’hydrogène réductrice, en attendant de passer dans le bain de zinc fondu.
La galvanisation en continu des fils métalliques exige un certain nombre d’opérations de recuit, le plus souvent dans une cuve contenant du plomb fondu en amont des cuves de dégraissage et de zingage. Suivent un refroidissement à l’air ou dans l’eau, un décapage dans l’acide chlorhydrique chaud dilué, un rinçage et le passage dans un flux. On termine par un passage au séchoir suivi de la galvanisation dans un bain de zinc fondu.
Au fond du bain se déposent des crasses de fer et de zinc mélangées qu’il faut enlever périodiquement. Pour prévenir une trop rapide oxydation du zinc à la surface du bain, celle-ci est généralement recouverte, sauf à l’entrée et à la sortie (qu’il faut souvent décrasser) de divers produits.
Le traitement thermique
Le traitement thermique, qui joue un rôle souvent essentiel dans l’élaboration des métaux, peut être défini comme l’opération consistant à chauffer et à refroidir un métal à l’état solide. Cette opération s’accompagne à peu près toujours d’une modification de la structure cristalline du métal et, par voie de conséquence, d’une modification de ses propriétés (par exemple, recuit destiné à rendre le métal plus malléable, chauffage et refroidissement lent pour réduire la dureté du métal, chauffage et trempage pour en augmenter la dureté, chauffage à basse température pour limiter au minimum les tensions internes).
✓ Le recuit Pour «adoucir» un métal, il est souvent nécessaire de lui faire subir un recuit qui lui permettra d’être ensuite travaillé à froid, améliorera son usinabilité, réduira ses contraintes avant la mise en service, etc. Ce traitement thermique consiste à chauffer le métal jusqu’à une température déterminée, à l’y maintenir pendant un temps également déterminé et à le refroidir à la vitesse désirée. Il existe de nombreuses techniques de recuit dont les plus typiques sont les suivantes:
• le recuit bleu, ou bleuissage, dans lequel une couche d’oxyde bleu se forme à la surface des alliages de fer; • le recuit brillant, qui a lieu dans un four à atmosphère contrôlée pour réduire au minimum l’oxydation superficielle; • le recuit en caisses ou en pots, dans lequel on chauffe les métaux ferreux et non ferreux sous enceinte métallique étanche, avec ou sans matériau d’emplissage, pour les refroidir ensuite lentement; • le recuit complet, généralement effectué en atmosphère de protection, qui a pour but de réaliser l’adoucissement maximal compatible avec les impératifs économiques; • la malléabilisation, recuit d’un type spécial, qui sert à rendre la fonte malléable par la transformation en carbone fin, c’est-à-dire en graphite, du carbone qu’elle contient; • le recuit partiel, effectué à basse température et destiné à éliminer les contraintes d’écrouissage; • le recuit de coalescence, qui donne une forme globulaire, ou sphéroïde, aux carbures de fer contenus dans la structure cristalline.
✓ La maturation à chaud La maturation à chaud est un traitement thermique souvent appliqué aux cupro-aluminiums, dans lequel on accélère le durcissement naturel de l’alliage en chauffant autour de 180 °C pendant 1 heure environ.
✓ L’homogénéisation Généralement utilisé pour les lingots ou les pièces frittées, ce traitement a pour but d’éliminer ou de réduire sensiblement la ségrégation. Il se fait par chauffage à une température inférieure d’environ 20 °C à la température de fusion. Après maintien isotherme d’une durée de deux heures, le métal est trempé.
✓ La normalisation La normalisation est une opération analogue au recuit complet, qui permet d’assurer l’uniformité des caractéristiques mécaniques, ainsi qu’une plus grande ténacité et une meilleure résistance aux efforts mécaniques.
✓ Le patentage Il s’agit d’un type particulier de recuit, habituellement appliqué aux matériaux de faible section destinés au tréfilage, par exemple aux fils d’acier à 0,6% de carbone. Le métal est chauffé dans un four ordinaire et porté à des températures supérieures au point de transformation; il est ensuite refroidi par passage direct depuis le four dans un bain de plomb, par exemple, maintenu à environ 170 °C.
✓ La trempe et le revenu La dureté de certains alliages ferreux présentant des caractéristiques appropriées peut être augmentée si on les chauffe au-delà du point de transformation, pour les refroidir ensuite à la température ambiante à une vitesse suffisamment rapide (la trempe se fait généralement dans l’huile, dans l’eau ou à l’air). Etant donné la présence dans le métal de tensions internes trop importantes pour qu’il puisse être mis alors en service dans cet état, la trempe est suivie d’un revenu. Ce dernier traitement consiste ordinairement en un chauffage à une température inférieure au point de transformation, avec refroidissement réglé à une vitesse convenable.
La trempe étagée martensitique et la trempe bainitique sont des trempes similaires à la trempe normale, avec cette différence que le produit est refroidi, par exemple dans un bain de sels ou de plomb maintenu à une température de 400 °C.
✓ Les durcissements superficiels Il s’agit là encore de traitements s’appliquant principalement aux alliages ferreux. Il est parfois intéressant de ne durcir que la couche superficielle d’une pièce métallique, en laissant au cœur une ductilité relative. On en compte plusieurs variantes:
• la trempe au chalumeau . Ce procédé permet de durcir, par exemple, la surface des dents d’engrenages, des paliers, les surfaces de guidage, etc. en les chauffant avec une flamme de chalumeau à très haute température et en les refroidissant dans un milieu approprié, généralement dans de l’huile ou de l’eau; • la trempe après chauffage par induction . Ce procédé est comparable à la trempe au chalumeau, à cela près que le chauffage est réalisé à l’aide de courants de Foucault induits dans les couches superficielles du métal; • la cémentation par le carbone. Elle consiste à accroître la teneur en carbone de la couche périphérique d’un alliage ferreux en chauffant la pièce dans un milieu carboné qui peut être solide (charbon de bois, carbonate de baryum), liquide (cyanure de sodium, carbonate de sodium) ou gazeux (oxyde de carbone, méthane, etc.) à une température d’environ 900 °C;
• la nitruration. Grâce à ce procédé, on augmente la teneur en azote de la partie superficielle de certains aciers ou fontes spéciaux peu alliés en les chauffant dans un milieu azoté (habituellement du gaz ammoniac) à environ 500-600 °C; • la cyanuration. Il s’agit d’une cémentation visant à enrichir simultanément en carbone et en azote la composition superficielle d’une pièce en acier à basse teneur en carbone. La méthode consiste habituellement à chauffer pendant 1 heure la pièce à 870 °C dans un bain à 30% de cyanure de sodium fondu, puis à la tremper dans de l’huile ou de l’eau; • la carbonitruration. Ce traitement est un procédé gazeux destiné à diffuser en même temps du carbone et de l’azote dans l’épaisseur superficielle d’un acier en chauffant la pièce à 800-875 °C dans un gaz carburant (voir ci-dessus) additionné d’un gaz nitrurant (par exemple, 2 à 5% d’ammoniac).
La métallisation par projection
La métallisation par projection est une technique de recouvrement métallique qui consiste à projeter en fines gouttelettes du métal fondu sur une surface préparée mécaniquement pour en augmenter la rugosité. Elle sert également à recharger des parties usées ou corrodées, ou encore à récupérer des pièces présentant des défauts d’usinage. Ce procédé est fréquemment désigné par les termes de «schoopage», ou métallisation schoop, du nom de son inventeur, Schoop.
Le matériel consiste en un pistolet à travers lequel le métal, sous forme de fil, est entraîné vers une flamme de chalumeau. La flamme du chalumeau, qui constitue la source de chaleur, est alimentée par un mélange oxygaz, le gaz combustible pouvant être de l’acétylène, du propane ou du gaz de ville comprimé. Le fil, enroulé sur bobine, passe à travers un dispositif de dressage avant de pénétrer dans le pistolet. Tous les métaux tréfilables se prêtent à la métallisation; on peut également utiliser dans le pistolet du métal sous forme pulvérulente.
Dans la métallisation sous vide, l’objet à revêtir est placé sous une cloche à vide, où a lieu la vaporisation du métal de revêtement.
La phosphatation
Ce traitement est surtout appliqué aux aciers doux et galvanisés ainsi qu’à l’aluminium et a pour rôle principal de faciliter l’accrochage des peintures et des finitions grasses ou cireuses, tout en freinant la corrosion du métal. La phosphatation sert également à former une couche de séparation dans l’emboutissage profond des tôles métalliques, ainsi qu’à améliorer la résistance à l’usure des pièces frottantes. Le principe de base consiste à faire réagir la surface du métal avec une solution contenant un ou plusieurs phosphates de fer, de zinc, de manganèse, de sodium ou d’ammonium. Les bains de phosphates de sodium et d’ammonium servent aux traitements mixtes de nettoyage et de phosphatation. La nécessité de phosphater des pièces faites de plusieurs métaux et le désir d’augmenter la vitesse des fabrications lors des opérations automatisées ont amené à réduire les temps de réaction en ajoutant aux solutions phosphatantes des accélérateurs tels que fluorures, chlorates, molybdates et composés au nickel. Pour réduire la taille des cristaux et, par conséquent, assouplir les revêtements au phosphate de zinc, des agents tels que le phosphate tertiaire de zinc ou le phosphate de titane sont ajoutés au rinçage de prétraitement. L’opération de phosphatation comporte normalement les phases suivantes:
• un dégraissage caustique à chaud; • un brossage et un rinçage; • un nouveau dégraissage caustique à chaud; • un rinçage à l’eau froide; • une immersion dans un bain ou une aspersion • avec une solution acide chaude de phosphates; • un rinçage à l’eau froide; • un rinçage à l’acide chromique à chaud; • un nouveau rinçage à l’eau froide; • un séchage.
Les peintures primaires
L’application de peintures primaires organiques sur des surfaces métalliques a pour but de faciliter l’accrochage des couches ultérieures de peinture et de retarder les phénomènes de corrosion qui se manifestent à l’interface peinture-métal. Les peintures primaires contiennent normalement des résines, des pigments et un solvant. Après préparation de la surface métallique, elles sont appliquées à la brosse, en brouillards, par immersion, au rouleau ou par électrophorèse.
Les solvants utilisés peuvent être des combinaisons quelconques d’hydrocarbures aliphatiques et aromatiques, de cétones, d’esters, d’alcools et d’éthers. Les résines les plus communément employées sont le butyral polyvinylique, les résines phénoliques, les huiles siccatives à base d’alkydes, les huiles époxydisées, les époxyesters, les silicates d’éthyle et les caoutchoucs chlorés. Dans certaines peintures primaires complexes, on utilise comme agents durcisseurs des corps tels que la tétraéthylènepentamine, la pentaéthylènehexamine, les isocyanates et l’urée-formaldéhyde. Certains pigments métalliques entrent dans la composition des peintures primaires; les plus courants sont des composés du plomb, du baryum, du chrome, du zinc et du calcium.
Les revêtements de plastique
Les matières plastiques peuvent être appliquées en guise de revêtement sur les métaux sous forme liquide ou pulvérulente, ou en feuilles préfabriquées. Dans les deux premiers cas, le matériau revêtu sera ultérieurement durci ou cuit par chauffage. Quant à la feuille plastique, elle est appliquée sous pression sur la surface métallique, l’accrochage étant assuré par un agent adhésif. Les plastiques les plus couramment employés sont le polyéthylène, les polyamides (nylons) et le poly(acétate de vinyle). Ce dernier contient parfois des plastifiants à base d’esters monomères et polymères, ainsi que des stabilisants tels que le carbonate de plomb, des sels d’acides gras de baryum et de cadmium, du dilaurate de dibutylétain, des mercaptides alkylés et du phosphate de zinc. Bien qu’ils soient faiblement toxiques et non irritants, certains plastifiants se sont révélés être des agents de sensibilisation cutanée.
Les risques et leur prévention
Ainsi qu’on peut le déduire de la complexité des procédés décrits ci-dessus, les traitements de surface des métaux comportent des risques extrêmement divers, tant sur le plan de la sécurité que de la santé. Si beaucoup sont communs à toutes les opérations de fabrication, certains tiennent spécifiquement aux techniques et aux matériaux mis en œuvre. Enfin, plusieurs d’entre eux peuvent mettre en danger la vie même des travailleurs. Toutefois, d’une façon générale, ils peuvent être prévenus et maîtrisés.
L’aménagement des lieux de travail
Les lieux de travail devraient être conçus de telle manière que l’acheminement des matières premières et des fournitures, d’une part, et l’enlèvement des produits finis, d’autre part, ne viennent pas gêner les fabrications en cours. Etant donné que plusieurs des produits chimiques utilisés sont inflammables, ou susceptibles de réagir lorsqu’ils sont mis en présence, il est indispensable de séparer les produits stockés des produits en transit. Bon nombre d’opérations de finition des métaux font appel à des liquides; en cas de fuites, d’épanchements ou d’éclaboussures de produits acides ou alcalins, ceux-ci doivent être épongés sans retard; les sols doivent donc être convenablement drainés et antidérapants. Les services d’entretien doivent veiller à ce que les ateliers et leurs abords soient propres et à ce qu’ils ne soient pas encombrés. Les systèmes d’évacuation des déchets solides et liquides et des effluents des fours ainsi que les dispositifs d’aspiration doivent être conçus dans le respect des règles de l’environnement.
Pour réduire autant que possible l’incidence des foulures, claquages, coups de fatigue et pathologies d’hypersollicitation, les postes de travail et les tâches devraient être organisés selon des principes ergonomiques. Les capots des machines doivent être dotés d’un verrouillage automatique, la machine devant s’arrêter immédiatement lorsqu’on retire le capot. Les carters de protection contre les éclaboussures sont indispensables. Compte tenu du danger que représentent les projections de solutions acides et alcalines à haute température, des fontaines oculaires et des douches d’urgence doivent être installées à proximité. Quant aux autres membres du personnel, qu’ils appartiennent à la production ou à l’entretien, ils devraient être prévenus par voie d’affichage des dangers que peuvent notamment présenter les bains chimiques et les surfaces chaudes.
L’évaluation des substances chimiques
Toutes les substances chimiques devraient être évaluées en fonction de leur toxicité potentielle et des risques physiques qu’elles comportent; chaque fois que possible, on les remplacera par des matières moins dangereuses. Toutefois, étant donné que le produit moins toxique peut être plus inflammable, il y aura lieu de tenir compte également du risque d’incendie et d’explosion, sans négliger le problème de la compatibilité chimique des matériaux. C’est ainsi que si l’on mélange par accident des nitrates avec des sels de cyanure, on peut provoquer une explosion, en raison du fort pouvoir oxydant des nitrates.
Le système de ventilation
La plupart des procédés de revêtement métallique exigent l’installation en un point stratégique d’un système de ventilation avec aspiration localisée destiné à mettre le travailleur à l’abri des vapeurs et d’autres contaminants. Certains systèmes font passer de l’air frais au-dessus des cuves de manière à refouler les contaminants vers la prise d’aspiration du dispositif. Les prises d’air frais doivent être placées à bonne distance des évents d’évacuation pour éviter toute recirculation de gaz potentiellement toxiques.
L’équipement de protection individuelle
Les procédés de fabrication devraient être conçus de manière à empêcher les expositions potentiellement toxiques, mais comme il est impossible de parer totalement à ce genre de risque, les travailleurs doivent recevoir un équipement de protection individuelle approprié (lunettes spéciales avec ou sans écran facial, gants, tabliers ou combinaisons et chaussures). Comme bon nombre de ces expositions dangereuses concernent des solutions corrosives ou caustiques à haute température, ces équipements protecteurs devraient être thermiquement isolants et résistants aux substances chimiques. S’il y a risque d’exposition au courant électrique, l’équipement devrait être en matériaux non conducteurs. Les équipements doivent exister en nombre suffisant pour que l’on puisse nettoyer et sécher les vêtements contaminés et humides avant de les réutiliser. Des gants isolants et autres vêtements protecteurs devraient être remis aux travailleurs s’il y a risque de brûlures au contact du métal en fusion, des fours, etc.
Il y aura lieu aussi de mettre à la disposition des travailleurs des installations sanitaires comportant toilettes et douches, ainsi que des casiers et des vestiaires propres, afin que leurs effets personnels ne soient pas contaminés et qu’ils ne rapportent pas chez eux des matières toxiques.
La formation et l’encadrement du personnel
Que ce soit à l’embauche ou en cas de modification des machines ou des procédés de fabrication, la formation et l’instruction du personnel sont essentielles. A chaque produit chimique correspondra un manuel expliquant les risques chimiques et physiques, la documentation étant rédigée dans une langue et dans un style qui puissent être bien compris. La vérification des compétences et la remise à niveau périodique permettront de s’assurer que les travailleurs ont bien assimilé l’information indispensable à leur sécurité. Un bon encadrement sera le meilleur moyen de vérifier que les procédures sont bien respectées.
Les risques particuliers
Certains risques, propres à l’industrie du revêtement des surfaces métalliques, méritent d’être traités à part.
✓ Les solutions alcalines et acides Les solutions alcalines et acides portées à haute température que l’on utilise pour nettoyer et traiter les métaux sont particulièrement corrosives et caustiques. Elles sont irritantes pour la peau et les muqueuses et spécialement dangereuses si les yeux sont atteints par des éclaboussures. Des fontaines oculaires et des douches d’urgence sont indispensables. Des vêtements protecteurs appropriés et des lunettes spéciales devront assurer la protection contre les inévitables projections; si toutefois la peau devait être éclaboussée, la région contaminée devrait être immédiatement et abondamment rincée à l’eau propre et fraîche pendant 15 minutes au moins; il peut être nécessaire de faire appel à un médecin, surtout si l’œil est touché.
La prudence s’impose lors de l’utilisation d’hydrocarbures chlorés, car leur réaction avec des acides et des métaux peut provoquer un dégagement de phosgène. L’acide nitrique et l’acide fluorhydrique sont particulièrement dangereux en cas d’inhalation de leurs gaz; en effet, il peut s’écouler 4 heures et plus avant que les effets pulmonaires ne se fassent sentir. Il peut y avoir apparition tardive de bronchite, de pneumonie, voire d’œdème pulmonaire pouvant être mortel chez un travailleur apparemment sorti indemne de l’exposition. Une prophylaxie rapide et, bien souvent, l’hospitalisation des personnes ainsi exposées, sont à conseiller. Le contact cutané avec l’acide fluorhydrique peut provoquer de graves brûlures qui resteront indolores pendant plusieurs heures. Des soins médicaux doivent donc être dispensés d’urgence.
✓ Les poussières Les poussières de métaux et de leurs oxydes posent un problème particulier dans le cas des opérations de broyage et de polissage; le meilleur moyen de les éliminer est par l’emploi d’un système de ventilation avec aspiration localisée. Le réseau de distribution d’air devrait être à parois lisses et la vitesse de l’air suffisante pour empêcher les particules de s’échapper du courant d’air et de se déposer. Les poussières d’aluminium et de magnésium, qui peuvent être explosibles, devraient être recueillies dans un piège humide. Depuis qu’il est peu utilisé en céramique et dans les glaçures pour porcelaine, le plomb pose moins de problèmes qu’autrefois; toutefois, ce métal reste un risque professionnel dont il faut se garder en toute circonstance. Le béryllium et ses composés ont retenu l’attention en raison de leur pouvoir cancérogène potentiel et des maladies chroniques dues à ce métal.
Certaines opérations présentent un risque de silicose et de pneumoconiose: c’est le cas de la calcination, du concassage et du séchage du silex, du quartz ou de la pierre; du tamisage, du mélange et de la pesée de ces substances à l’état sec et, enfin, du chargement des fours au moyen de ces matériaux. Ils constituent aussi un risque lorsqu’ils sont mis en œuvre dans un procédé par voie humide et qu’ils éclaboussent les lieux de travail et les vêtements des travailleurs pour retourner à l’état de poussière une fois secs. Une ventilation avec aspiration localisée, des règles de propreté et une hygiène individuelle rigoureuses sont autant de mesures préventives efficaces.
✓ Les solvants organiques Les solvants et autres produits chimiques organiques utilisés pour le dégraissage et dans certains procédés industriels sont dangereux s’ils sont inhalés. Dans la phase aiguë, les effets narcotiques peuvent conduire à l’arrêt respiratoire et à la mort. Dans le cas d’une exposition chronique, on observe surtout des troubles du système nerveux central et des altérations du foie et des reins. Une ventilation avec aspiration localisée suffit à créer une zone de sécurité d’au moins 80 à 100 cm entre la source et le périmètre de respiration du travailleur. Une ventilation doit également être installée sur l’établi pour éliminer les vapeurs résiduelles émanant des pièces terminées. L’effet de dégraissage de la peau causé par les solvants organiques peut être un précurseur de dermites. De nombreux solvants sont en outre inflammables.
✓ Le cyanure Des bains contenant des cyanures sont fréquemment utilisés en dégraissage électrolytique, électrodéposition et cyanuration. En réagissant avec l’acide, ils formeront le cyanure d’hydrogène (acide prussique) volatil et potentiellement mortel. Dans l’air, la concentration mortelle est de 300 à 500 ppm. L’absorption cutanée ou par ingestion de cyanures peut également entraîner la mort. Les personnes travaillant avec le cyanure doivent impérativement observer une hygiène individuelle rigoureuse. Il ne devrait être pris aucun aliment avant de s’être lavé, et jamais sur les lieux de travail. Les mains et les vêtements doivent être soigneusement nettoyés après toute exposition potentielle au cyanure.
En cas d’intoxication au cyanure, les premiers secours consisteront à transporter la victime à l’air libre, à la débarrasser des vêtements contaminés, à laver à grande eau les zones exposées, à mettre en place une oxygénothérapie et à lui faire inhaler du nitrite d’amyle. Au poste de travail, une ventilation avec aspiration localisée et un équipement de protection cutanée sont indispensables.
✓ Le chrome et le nickel Les composés du chrome et du nickel utilisés en galvanoplastie peuvent être dangereux. Les composés du chrome peuvent être responsables de brûlures, d’ulcération et d’eczéma de la peau et des muqueuses ainsi que de la perforation, très caractéristique, du septum nasal. L’asthme bronchique n’est pas rare. Les sels de nickel peuvent être cause d’affections cutanées rebelles à caractère allergique ou toxico-irritant. Il semblerait que les composés du chrome et du nickel puissent être cancérogènes. Là encore, une ventilation avec aspiration localisée et un équipement de protection cutanée sont indispensables.
✓ Les fours et les étuves Des précautions particulières s’imposent lors du travail près de fours servant, par exemple, au traitement thermique des métaux lorsque les composants sont manipulés à haute température et que les matériaux mis en œuvre peuvent être toxiques, explosibles ou les deux à la fois. Les milieux gazeux (atmosphères) du four peuvent réagir en présence de la charge métallique (atmosphères oxydantes ou réductrices) ou être neutres et protecteurs. La plupart des atmosphères de protection contiennent jusqu’à 50% d’hydrogène et 20% de monoxyde de carbone. Combustibles, ces deux gaz forment en outre avec l’air des mélanges extrêmement explosibles aux températures élevées. La température d’inflammation varie entre 450 et 750 °C, mais même à des températures inférieures il suffit de la chaleur dégagée localement par une étincelle pour provoquer l’inflammation des gaz. Les risques d’explosion sont plus grands au démarrage ou à la fin de la période de fonctionnement. Les pannes d’énergie affectant la chauffe du four ou l’alimentation en gaz sont également dangereuses, car dans un four qui se refroidit l’air a tendance à s’infiltrer. C’est pourquoi il est sage d’avoir une réserve de gaz inerte (azote ou CO2) pour pouvoir purger l’installation en cas de panne. De même, il est prudent de purger avant d’introduire dans un four chaud les gaz constituant l’atmosphère protectrice.
Le plus grand danger que font courir les fours et les étuves est sans doute la présence de monoxyde de carbone. Etant donné que ce dernier est incolore et inodore, il atteint fréquemment des niveaux toxiques avant que la victime ait pris conscience du danger. Les maux de tête étant un des premiers signes d’intoxication, toute personne qui commence à en souffrir devrait rapi-dement respirer de l’air frais. Les zones dangereuses sont habituellement celles où l’air circule peu ou pas du tout, car la moindre fuite peut former des poches de gaz. On ne devrait pas oublier que la maçonnerie des fours, du fait qu’elle est poreuse, est susceptible de retenir une petite quantité de gaz au cours des opérations de purge, pour la restituer ensuite lentement.
Les fours à bain de plomb peuvent être dangereux étant donné que le plomb se volatilise très rapidement au-dessus de 870 °C. Un dispositif efficace d’extraction doit donc être installé au-dessus du four. La rupture ou une défectuosité du pot peuvent également constituer des dangers. Il est nécessaire de prévoir, pour l’un et l’autre cas, un puits ou une fosse de dimensions suffisantes pour recevoir le métal en fusion.
✓ Les incendies et les explosions Plusieurs des composés servant au revêtement des surfaces métalliques sont inflammables et, dans certaines conditions, explosibles. Les fours et les étuves fonctionnent généralement au gaz; des précautions particulières s’imposent par conséquent, telles que des brûleurs équipés de dispositifs de sécurité, des vannes de fermeture basse pression installées sur le circuit d’alimentation, des panneaux de rupture en cas de déflagration dans l’enceinte des fours, etc. Lors des opérations d’électrolyse, l’hydrogène dégagé au cours du procédé de fabrication peut s’accumuler à la surface du bain et, s’il n’est pas éliminé, il risque d’atteindre des concentrations explosives. Une ventilation adéquate des fours devrait être assurée, de même que l’on devrait protéger les brûleurs contre les risques d’obstruction par les gouttelettes de métal.
La trempe à l’huile comporte un risque important d’incendie, surtout si la pièce métallique n’a pas été complètement immergée. On devrait donc choisir des huiles ayant un point d’éclair suffisamment élevé; d’autre part, leur température ne devrait pas être portée au-delà de 27 °C.
Les bouteilles d’oxygène comprimé et de gaz utilisées pour la métallisation présentent un risque d’incendie et d’explosion si elles ne sont pas convenablement stockées et mises en œuvre (voir au présent chapitre l’article «Le soudage et le découpage thermique des métaux»).
Conformément à la réglementation nationale, du matériel de lutte contre l’incendie, y compris les systèmes d’alarme, devrait être disponible et maintenu en état de marche. Il conviendrait de vérifier au moyen d’exercices que le personnel en connaît le fonctionnement.
✓ La chaleur L’utilisation de fours, d’appareils à flamme nue, d’étuves, de solutions chauffées et de métaux en fusion s’accompagne inévitablement d’un risque d’exposition à une chaleur excessive, surtout dans les climats chauds et humides et, plus encore, lorsque les travailleurs sont enfermés dans leurs vêtements et leur équipement de protection. S’il n’est pas toujours possible, du point de vue économique, d’envisager la climatisation complète d’une usine, on pourra à tout le moins distribuer localement de l’air frais au moyen de systèmes de ventilation. Des pauses dans des endroits frais et des boissons en quantités suffisantes (les liquides absorbés sur les lieux de travail devront être exempts de contaminants toxiques) permettront de se prémunir contre les effets nocifs de la chaleur. Les travailleurs et les agents de maîtrise devraient être formés à reconnaître les symptômes du coup de chaleur.
Conclusion
Le traitement de surface des métaux fait appel à de nombreux procédés dont chacun comporte un large éventail d’expositions potentiellement toxiques; dans la plupart des cas, on pourra les prévenir ou les limiter moyennant l’application rigoureuse de mesures de précaution à l’efficacité reconnue.
Source : D'après la 3e édition de l'Encyclopaedia of Occupational Health and Safety.
| Algérie mon beau pays | |