
LE MEULAGE ET LE POLISSAGE
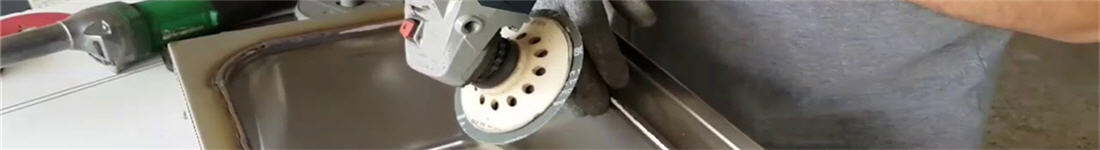
Au sens le plus général, le meulage désigne une technique d’usinage utilisant des grains d’abrasif liés entre eux par un agglomérant et destinée à enlever de très fines particules de matière sur la pièce à usiner. L’opération a pour but de conférer à la pièce une certaine forme, d’en rectifier les dimensions, d’améliorer son état de surface ou, pour les arêtes de coupe, d’en augmenter le tranchant. Il s’agit, par exemple, d’enlever les appendices de coulée et d’ébarber les arêtes des pièces brutes de fonderie, de décalaminer les surfaces métalliques avant forgeage ou soudage et d’ébavurer les pièces dans les ateliers de tôlerie et de mécanique. Quant au polissage, il a pour but de supprimer les imperfections superficielles telles que les traces d’outil. Enfin, le brunissage n’enlève pas de métal, mais fait appel à un abrasif doux, mélangé à une base cireuse ou graisseuse, pour donner une surface brillante.
De toutes les techniques d’usinage, le meulage est la plus riche en possibilités et la plus diversifiée. Il est employé pour un grand nombre de matériaux: fer et acier surtout, mais aussi d’autres métaux, bois, plastiques, pierre, verre, céramique, etc. Le terme recouvre encore d’autres techniques d’abrasion visant à obtenir des surfaces très lisses ou brillantes telles que le polissage, l’affilage, l’affûtage, le pierrage ou le rodage.
Les outils abrasifs utilisés sont des meules de diverses dimensions, des segments, des pointes, des pierres à aiguiser, des limes, des disques ou des bandes de polissage, etc. Dans le cas des meules et autres outils du même genre, les grains d’abrasif sont maintenus ensemble par des agents agglomérants pour former une masse rigide, généralement poreuse. Sur les bandes abrasives, l’agglomérant assure l’adhérence des grains à un support flexible. Les meules flexibles sont constituées de disques en coton ou autres textiles cousus ensemble.
Les abrasifs naturels — corindon naturel ou émeri (oxydes d’aluminium), diamant, grès, silex et grenat — ont été en grande partie supplantés par des abrasifs artificiels tels que l’oxyde d’aluminium (alumine fondue), le carbure de silicium (carborundum) et les diamants synthétiques. On emploie également, notamment pour le polissage, un certain nombre de matériaux à grains fins tels que la craie, la ponce, la poudre de tripoli, la potée d’étain et l’oxyde de fer.
L’abrasif le plus utilisé pour la fabrication des meules est l’oxyde d’aluminium, suivi par le carbure de silicium. Le diamant, naturel et artificiel, est réservé à des applications spéciales. L’oxyde d’aluminium, le carbure de silicium, l’émeri, le grenat et le silex servent à la fabrication de bandes abrasives et à polir.
Les agglomérants utilisés pour les meules sont aussi bien organiques que minéraux. Parmi ceux du second type, les plus importants sont le silicate et la magnésite vitrifiés. Les principaux agglomérants organiques sont la résine phénol ou urée-formaldéhyde, le caoutchouc et la gomme laque (shellac). Ce sont les agglomérants vitrifiés et la résine phénolique qui viennent de loin au premier rang dans leurs catégories respectives. Les meules diamantées peuvent aussi être fabriquées avec un agglomérant métallique. Les propriétés abrasives des meules, de même que certaines de leurs caractéristiques liées à la sécurité, dépendent des agglomérants utilisés.
Les bandes et les disques abrasifs ou à polir se composent d’un support flexible en papier ou en toile sur lequel les grains abrasifs sont fixés à l’aide d’un adhésif naturel ou synthétique.
On emploie des machines différentes pour exécuter les divers types d’opérations: surfaçage; rectification de pièces de révolution (y compris par la technique dite sans centres ou pointes); rectification intérieure; ébarbage et tronçonnage. Il existe deux types principaux de machines: celles à déplacement manuel de l’outil ou de la pièce et celles à avances et organes de serrage mécaniques. C’est ainsi que l’on trouve notamment des machines à rectifier les surfaces planes; des meuleuses; des machines et des bancs à polir sur pied; des calibreuses et des machines à polir à disque abrasif; des machines à rectifier les alésages; des scies à meule; des polisseuses à bande; des meuleuses et des polisseuses portatives ainsi que des polisseuses à disques multiples.
Les risques et leur prévention
Le principal risque d’accident lié à l’emploi des meules est celui d’un éclatement en plein travail. Les vitesses de rotation sont généralement élevées et il existe une tendance à les augmenter toujours davantage. La plupart des pays industriels ont instauré des réglementations qui limitent les vitesses maximales autorisées pour les différents types de meules.
La précaution essentielle consiste à fabriquer des meules aussi solides que possible. La nature de l’agglomérant revêt à cet égard une extrême importance. Comparés aux agglomérants minéraux, les liants organiques, en particulier les résines phénoliques, donnent des meules plus solides, résistant mieux aux chocs et autorisant des vitesses périphériques supérieures.
Les meules à grande vitesse de rotation, en particulier, comportent souvent divers systèmes de renforcement. C’est ainsi que certaines meules-boisseaux sont équipées de moyeux flasques en acier afin d’accroître leur résistance à l’éclatement. Pendant la rotation, l’effort maximal s’exerce autour de l’alésage. Pour renforcer la meule, la partie voisine de l’alésage, qui n’intervient pas dans le travail d’abrasion, peut donc être constituée d’un matériau impropre au meulage, mais d’une résistance élevée. De grandes meules, ainsi renforcées dans leur partie centrale, sont employées en particulier dans les aciéries pour meuler les barres, billettes et autres produits sidérurgiques à des vitesses atteignant 80 m/s.
La méthode la plus courante pour renforcer les meules consiste cependant à y incorporer des fibres de verre. Les meules minces destinées par exemple au tronçonnage peuvent en contenir dans leur partie médiane ou sur chacun de leurs flancs, tandis que les meules plus épaisses en contiennent plusieurs couches dont le nombre dépend de l’épaisseur de la meule.
A l’exception de certaines meules de petite dimension, le fabricant doit soumettre à des essais de vitesse la totalité ou un échantillon statistique des meules qu’il produit. L’essai le plus couramment pratiqué est l’épreuve dite de «survitesse». La réglementation des essais varie selon les pays, mais généralement, la vitesse d’essai représente une fois et demie la vitesse de service. Quand des meules sont destinées à fonctionner à des vitesses supérieures à la normale, certains pays exigent que des tests spéciaux soient pratiqués dans un institut central d’essais qui peut en outre prélever des échantillons sur la meule pour en étudier les propriétés physiques. Les meules à tronçonner sont soumises à des essais de choc, de flexion, etc. Le fabricant est également tenu d’assurer le bon équilibrage de la meule avant livraison.
L’éclatement d’une meule risque de blesser gravement ou même mortellement toute personne se tenant à faible distance et d’occasionner des dommages sérieux au matériel et aux bâtiments. Malgré toutes les précautions prises par les fabricants, il peut encore arriver qu’une meule éclate ou se brise si elle n’est pas employée avec tout le soin nécessaire. Un certain nombre de mesures de prudence s’imposent en ce qui concerne:
• la manipulation et l’entreposage . Une meule risque d’être endommagée ou fêlée en cours de transport ou de manutention. Dans les meules agglomérées à la résine phénolique, l’humidité peut attaquer le liant et finir par diminuer la résistance de la meule. Les meules vitrifiées sont parfois sensibles aux variations répétées de température. Une absorption irrégulière d’eau risque de causer une perte de l’équilibrage. Il est donc essentiel de manipuler les meules avec précaution en toute circonstance et de les ranger soigneusement au sec, à l’abri des chocs; • la recherche des fêlures. Pour vérifier qu’une meule neuve est intacte et exempte d’humidité, il suffit de la frapper à petits coups de maillet. Une meule vitrifiée en parfait état rend un son clair, une meule à agglomérant organique un son plus sourd; mais l’un comme l’autre se distinguent aisément du son fêlé d’une meule défectueuse. En cas de doute, on devrait renoncer à utiliser la meule et consulter le fournisseur; • l’essai. Avant leur mise en service, les meules neuves devraient être testées à pleine vitesse, avec les précautions nécessaires. Après un meulage sous arrosage, la meule devrait être maintenue en rotation à vide afin d’éliminer le liquide qui risquerait de s’accumuler à la partie inférieure et de la déséquilibrer en provoquant éventuellement son éclatement lors d’une prochaine utilisation;
• le montage. Des accidents et des casses se produisent quand les meules sont montées sur des appareils impropres à cet usage, aux extrémités d’un touret de polissage par exemple. Le diamètre de l’arbre porte-meule devrait être suffisant, mais pas trop grand, de manière à ne pas risquer de forcer l’alésage de la meule; les flasques devraient avoir un diamètre au moins égal au tiers de celui de la meule et être en acier doux ou en matériau similaire; • la vitesse. En aucun cas, la vitesse maximale de rotation admissible, spécifiée par le fabricant, ne devrait être dépassée. Toutes les machines d’usinage par abrasion devraient comporter une plaque signalétique indiquant la vitesse de rotation de l’arbre porte-meule; chaque meule devrait porter un marquage indiquant sa vitesse périphérique maximale autorisée ainsi que le nombre de tours/minute correspondant pour la meule neuve. Des précautions spéciales doivent être prises concernant les machines à vitesse de rotation variable et pour éviter le montage, sur des machines portatives, de meules qui n’auraient pas des vitesses autorisées convenables;
• la table porte-pièce. Dans toute la mesure possible, on devrait employer des tables porte-pièce de dimensions suffisantes, fixées par liaison rigide. Elles devraient être réglables de manière à pouvoir être approchées le plus près possible de la meule afin d’éviter tout espace vide dans lequel la pièce risquerait de s’engager et d’entraîner le blocage, voire la casse de la meule ou, plus probablement, de happer et de blesser la main de l’opérateur; • la protection sous carter. Les meules devraient être protégées par des carters assez résistants pour éviter la projection des fragments en cas d’éclatement (voir figure 82.5). Certains pays réglementent de façon détaillée le type et la forme des carters de protection et les matériaux à employer pour leur construction. On évite en général la fonte et la fonte d’aluminium. L’ouverture libre devrait être aussi petite que possible et un protecteur réglable peut être nécessaire. Exceptionnellement, lorsque la nature de la pièce interdit l’usage d’un pareil système de protection, il est possible d’utiliser des flasques protecteurs spéciaux ou des mandrins à haute sécurité. Les arbres porte-meule et les embouts coniques des machines à polir doubles peuvent être responsables d’accidents par happement s’ils ne sont pas efficacement protégés.
Figure 82.5 Meule vitrifiée de rectifieuse plane, travaillant sous carter de protection
et tournant à une vitesse périphérique de 33 m/s
Les lésions oculaires
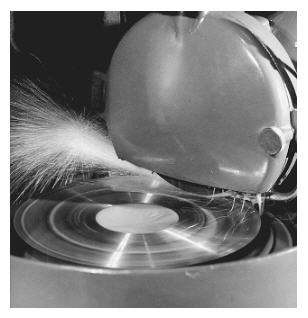
Dans toutes les opérations de meulage à sec, les poussières, les projections d’abrasif, de grains ou de copeaux constituent pour les yeux un risque très courant. Il est donc indispensable de protéger efficacement les yeux de l’opérateur par le port de lunettes et la pose d’écrans protecteurs sur la machine. Les écrans fixes sont particulièrement utiles quand les meules fonctionnent par intermittence, dans le cas de l’affûtage d’outils, par exemple.
Les incendies
Le meulage de pièces en alliages de magnésium présente un important risque d’incendie si des précautions très strictes ne sont pas prises contre toute inflammation accidentelle de la poussière, qui doit être enlevée et arrosée. L’ensemble des conduites d’aspiration seront maintenues en parfait état de propreté, de manière à éviter tout danger d’incendie et à assurer une ventilation efficace. Les poussières d’origine textile provenant des opérations de brunissage présentent un risque d’incendie et imposent des précautions très strictes ainsi qu’une ventilation avec aspiration localisée.
Les vibrations
Les meuleuses portatives ainsi que les tourets à meuler comportent le risque de syndrome causé par les vibrations transmises au système mains-bras, également appelé «doigt mort», du nom de son signe le plus remarquable. Pour y parer, on recommande de limiter l’intensité et la durée du travail, de revoir la conception des outils, de prévoir un équipement de protection et de surveiller l’exposition au risque et la santé des travailleurs.
Les risques pour la santé
Bien que les meules modernes ne soient plus par elles-mêmes à l’origine d’un risque silicotique grave comme l’étaient autrefois les meules de grès, des poussières siliceuses très nocives peuvent encore se détacher des matériaux meulés, pièces moulées au sable, par exemple. Certaines meules agglomérées à la résine peuvent aussi contenir des matériaux de remplissage produisant des poussières dangereuses. En outre, les résines à base de formaldéhyde peuvent libérer du formaldéhyde pendant le meulage. En tout état de cause, le volume de poussières dégagées par le meulage exige un système de ventilation avec aspiration localisée. Le problème est plus difficile à résoudre dans le cas des meuleuses portatives, bien que des résultats satisfaisants aient été obtenus avec des systèmes de captage à faible volume et à grande vitesse. Les travailleurs devraient éviter un travail trop prolongé et porter s’il le faut un équipement de protection respiratoire. Une ventilation par extraction est également nécessaire dans la plupart des opérations de ponçage sur bande, de finition, de polissage, etc. Dans le cas du brunissage notamment, les poussières d’origine textile combustibles présentent un risque sérieux.
Des vêtements de protection, des installations sanitaires modernes et des douches sont indispensables. Une surveillance médicale est souhaitable, notamment dans le cas du meulage des métaux.
Source : D'après la 3e édition de l'Encyclopaedia of Occupational Health and Safety.
| Algérie mon beau pays | |