
LA FABRICATION DES ACCUMULATEURS AU PLOMB
Le premier modèle utilisable de batterie d’accumulateurs au plomb a été mis au point par Gaston Planté en 1860 et la production n’a cessé d’augmenter depuis cette date. Les batteries d’automobiles représentent la principale application de la technologie au plomb, les batteries industrielles (alimentations de secours et traction) venant au second rang. Plus de la moitié de la production mondiale de plomb est destinée à la fabrication d’accumulateurs.
Le faible coût et la facilité de fabrication des batteries au plomb et à l’acide, par rapport à d’autres couples électrochimiques, devraient contribuer à maintenir une demande élevée.
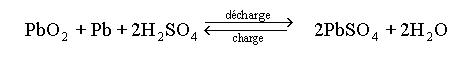
Un accumulateur au plomb comporte une électrode positive en dioxyde de plomb (PbO2) et une grande électrode négative en plomb spongieux (Pb). L’électrolyte est une solution d’acide sulfurique dont la masse volumique est comprise entre 1,21 et 1,30 (28 à 39% en poids). Lors de la décharge, les deux électrodes se transforment en sulfate de plomb:
Le procédé de fabrication
Ce procédé, illustré à la figure 81.1, comprend les opérations ci-après:
Figure 81.1 Procédé de fabrication des accumulateurs au plomb
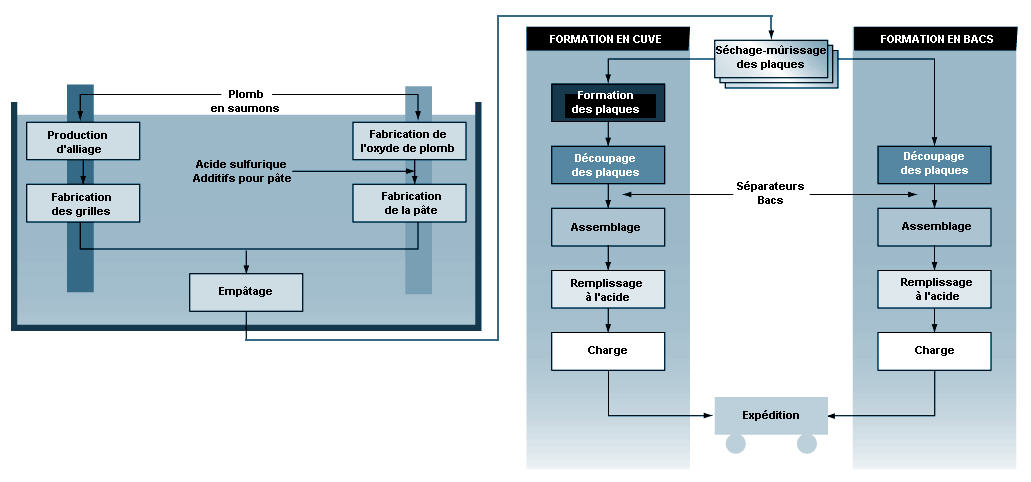
Production de l’oxyde. L’oxyde de plomb est fabriqué à partir de lingots de plomb provenant de fours de fusion selon l’une des deux méthodes suivantes: le creuset de Barton et le procédé au tambour. Dans le procédé Barton, un jet d’air passant au-dessus d’un bain de plomb en fusion produit de fines gouttelettes de plomb. Ces gouttelettes réagissent avec l’oxygène de l’air pour former de l’oxyde, qui se présente sous la forme d’un noyau de plomb enrobé d’oxyde (PbO).
Dans le procédé au tambour, on introduit dans un tambour rotatif du plomb à l’état solide (dont la dimension peut aller de petites billes à des lingots entiers). Le brassage à l’intérieur du tambour dégage de la chaleur et la surface du plomb s’oxyde. Au fur et à mesure que les morceaux roulent dans le tambour, les couches superficielles d’oxyde sont enlevées par frottement, ce qui oxyde le plomb restant. Un courant d’air emporte cette poudre vers un filtre à manches où elle est recueillie.
Fabrication des grilles. Les grilles sont surtout produites par coulée (automatique ou manuelle) mais aussi, notamment pour les batteries d’automobiles, par étirage d’un alliage de plomb forgé ou coulé.
Empâtage. On fabrique la pâte des accumulateurs en mélangeant l’oxyde avec de l’eau, de l’acide sulfurique et différents additifs propres aux fabricants. La pâte est pressée mécaniquement ou manuellement dans les alvéoles d’une grille pour former des plaques qui subissent généralement un séchage ultrarapide dans un four à haute température.
Les plaques sont séchées par un séjour au four dans des conditions de température, d’humidité et de durée étroitement contrôlées. Le plomb libre présent dans la pâte se transforme en oxyde.
Formation, découpage et assemblage des plaques. Les plaques subissent ensuite une formation électrique. Dans le procédé de formation en cuve, les plaques sont plongées dans de grands bains d’acide sulfurique dilué, traversés par un courant continu, pour former les plaques positives et négatives. Après séchage, elles sont découpées et mises en place avec des séparateurs intercalaires, dans les bacs des accumulateurs. Les plaques de même polarité sont reliées entre elles par soudage de leurs talons. Dans le procédé de formation en bac, les plaques sont formées électriquement après montage dans les bacs des batteries.
Les risques pour la santé et les mesures de protection
Le plomb
Dans la fabrication des accumulateurs, le risque le plus important pour la santé est lié au contact avec le plomb. La principale voie d’exposition est l’inhalation, mais l’ingestion peut, elle aussi, poser un problème si les règles d’hygiène individuelle ne sont pas respectées. Une exposition peut intervenir à tous les stades de la fabrication.
La fabrication de l’oxyde de plomb est potentiellement très dangereuse. L’automatisation des opérations permet de contrôler l’exposition en éloignant les travailleurs des zones à risques. Dans de nombreuses usines, la marche des opérations est assurée par une seule personne.
Lors des opérations de coulée des grilles, on utilise, afin de réduire le plus possible les expositions aux fumées de plomb, une aspiration localisée associée à un contrôle thermostatique des creusets (les émissions de fumées augmentent de façon sensible au-delà de 500 °C). Les crasses chargées de plomb qui se forment à la surface des bains de fusion peuvent également poser des problèmes; elles contiennent en effet une grande quantité de poussières très fines, ce qui impose des précautions rigoureuses.
Les ateliers de fabrication de la pâte ont été de tout temps à l’origine de fortes expositions au plomb. Des projections de bouillie de plomb frappent souvent les machines et le sol ainsi que les tabliers et les bottes des opérateurs. Une fois sèches, les particules de plomb déposées sont mises en suspension dans l’air. Les mesures de protection consistent donc à humidifier les sols en permanence et à nettoyer fréquemment tabliers et bottes.
Les expositions au plomb dans les autres secteurs (formation, découpage et assemblage des plaques) résultent de la manutention des plaques sèches et poussiéreuses. Une aspiration localisée et le port d’un équipement de protection individuelle approprié permettent de les réduire au minimum.
De nombreux pays ont mis en place une législation limitant le niveau d’exposition professionnelle au plomb. Par ailleurs, des normes quantitatives précises fixent les concentrations admissibles de plomb dans l’air et dans le sang.
Des prélèvements sanguins sont généralement effectués par les services de santé au travail sur les travailleurs exposés. Leur fréquence peut aller d’un prélèvement annuel, pour les travailleurs à faible risque, à un prélèvement trimestriel dans les secteurs à haut risque (empâtage, par exemple). Lorsque le taux de plomb sanguin dépasse la limite réglementaire, la personne doit être soustraite à toute exposition professionnelle au plomb jusqu’à ce que ce taux soit revenu à une valeur considérée comme acceptable par le service médical.
L’analyse de l’air est un complément indispensable des tests sanguins. La méthode préférée est le prélèvement par un appareil portatif individuel plutôt que le prélèvement statique. Un grand nombre d’échantillons est généralement nécessaire en raison de la variabilité des résultats. L’application de méthodes statistiques à l’analyse des données permet d’obtenir des informations sur les sources d’exposition au plomb et peut servir de base à des améliorations techniques. Des prélèvements d’air réguliers donnent la possibilité de vérifier en tout temps l’efficacité des mesures de protection.
Les concentrations admissibles de plomb dans l’air et dans le sang diffèrent d’un pays à l’autre; elles s’échelonnent actuellement de 0,05 à 0,20 mg/m3 et de 50 à 80 mg/dl, respectivement. On constate une tendance persistante à l’abaissement de ces limites.
Outre les mesures de prévention technique courantes, d’autres mesures sont nécessaires pour réduire au minimum les expositions au plomb. Il devrait notamment être interdit de manger, de fumer, de boire ou de mâcher du chewing-gum dans les ateliers de fabrication.
Il convient de prévoir des douches et des vestiaires séparés pour que les vêtements de travail soient tenus à l’écart des effets personnels. Les installations sanitaires devraient être situées entre la zone contaminée et la zone propre.
L’acide sulfurique
Au cours de l’opération de formation, le matériau actif des plaques est transformé en PbO2 sur l’électrode positive et en Pb sur l’électrode négative. Lorsque les plaques approchent de leur charge maximale, le courant de formation commence à dissocier l’eau de l’électrolyte en hydrogène et en oxygène:
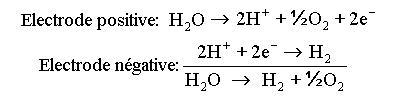
Le dégagement gazeux produit un brouillard d’acide sulfurique. L’érosion dentaire était autrefois courante chez les travail-leurs des ateliers de formation. Les fabricants d’accumulateurs avaient recours aux services d’un dentiste et beaucoup continuent de le faire.
Des études (Centre international de recherche sur le cancer (CIRC), 1992) semblent indiquer qu’il peut exister un lien entre les expositions aux brouillards d’acides inorganiques (dont l’acide sulfurique) et le cancer du larynx; les recherches se poursuivent dans ce domaine.
Au Royaume-Uni, la limite d’exposition professionnelle aux brouillards d’acide sulfurique est de 1 mg/m3. Une aspiration localisée au-dessus des bains de formation permet de maintenir des valeurs inférieures à ce niveau.
L’exposition de la peau à l’action corrosive de l’acide sulfurique liquide constitue également un risque. Les précautions à prendre comprennent les équipements de protection individuelle, les douches oculaires et les douches déluges.
Le talc
Le talc entre comme agent de démoulage dans certaines opérations de coulée manuelle. Une exposition de longue durée à la poussière de talc peut provoquer une pneumoconiose; il importe de réduire ces émissions de poussières par une ventilation et des mesures de maîtrise du procédé.
Les fibres minérales artificielles
Dans les batteries au plomb-acide, on utilise des séparateurs pour isoler électriquement entre elles les plaques positives et les plaques négatives. Différents types de matériaux ont été utilisés selon l’époque (caoutchouc, cellulose, poly(chlorure de vinyle) et polyéthylène). A l’heure actuelle, on emploie de plus en plus des séparateurs faits de fibres minérales artificielles, en l’occurrence des fibres de verre.
Aux débuts du développement de la laine minérale, il avait été établi qu’il existait un risque accru de cancer du poumon chez les travailleurs de cette industrie (Health and Safety Executive (HSE), 1990). Cette constatation pouvait toutefois avoir pour origine d’autres substances cancérogènes employées à l’époque. En tout état de cause, il est préférable de réduire le plus possible l’exposition aux fibres minérales en encoffrant les opérations ou en recourant à une aspiration localisée.
Les trihydrures d’antimoine et d’arsenic
L’antimoine et l’arsenic entrent couramment dans les alliages de plomb et donnent lieu, en certaines circonstances, à la formation de trihydrure d’antimoine (stibine, SbH3) ou d’arsenic (arsine AsH3). C’est notamment le cas:
• lorsque l’accumulateur est chargé de manière excessive; • lorsque des crasses d’alliages plomb-calcium se mélangent avec des crasses d’alliages plomb-antimoine ou plomb-arsenic. Ces deux types de crasses peuvent réagir pour donner naissance à de l’antimoniure ou de l’arséniure de calcium qui, une fois mouillés, peuvent émettre du trihydrure d’antimoine ou d’arsenic.
Ces gaz, extrêmement toxiques, détruisent les globules rouges. Un contrôle strict des opérations de fabrication devrait permettre d’éviter ces risques.
Les risques physiques
La fabrication des accumulateurs comporte également des risques physiques (bruit, projections de métal en fusion ou d’acide, choc électrique, manutentions); ceux-ci peuvent être maîtrisés par des moyens de prévention technique appropriés.
Les problèmes liés à l’environnement
Les effets du plomb sur la santé des enfants ont fait l’objet d’études approfondies. Il est essentiel de maintenir à un niveau aussi bas que possible les émissions de plomb dans l’environnement. Dans les fabriques d’accumulateurs, les rejets atmosphériques les plus polluants devraient être filtrés. Les déchets de production (généralement constitués de boues acides contenant du plomb) devraient être traités dans une usine de traitement des effluents pour neutraliser l’acide et séparer le plomb.
L’évolution future
Il est probable qu’à l’avenir de nouvelles restrictions seront apportées à l’usage du plomb. Du point de vue professionnel, il en résultera une automatisation accrue des processus pour supprimer l’exposition du personnel.
| Algérie mon beau pays | |