
L’INDUSTRIE DES PLASTIQUES
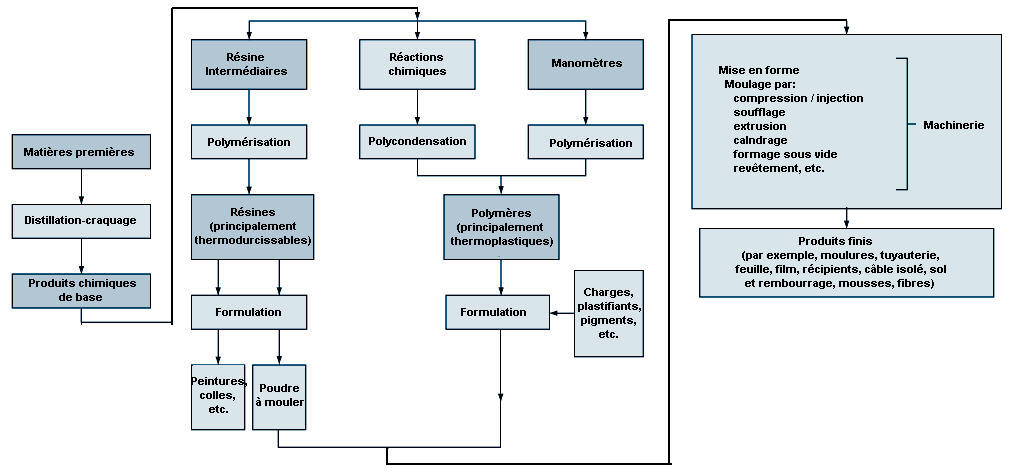
L’industrie des plastiques est divisée en deux secteurs principaux ayant entre eux des rapports présentés à la figure 77.7. Le premier secteur est composé des fournisseurs de matières premières qui fabriquent des polymères et des mélanges à mouler à partir des substances intermédiaires qu’ils produisent parfois eux-mêmes. Pour ce qui est du capital investi, ce secteur est habituellement le plus important des deux. Le deuxième secteur se compose des transformateurs qui convertissent les matières premières en articles commercialisables en utilisant divers procédés tels que l’extrusion et le moulage par injection. D’autres secteurs incluent les fabricants de machines qui fournissent l’équipement aux transformateurs et les fournisseurs d’additifs spéciaux pour l’industrie.
Figure 77.7 Séquence de production dans la fabrication des plastiques
La fabrication de polymères
On peut classer les matières plastiques en deux grandes catégories: les thermoplastiques, qui peuvent être ramollis à plusieurs reprises sous l’action de la chaleur, et les thermodurcissables, qui subissent une modification chimique lors du chauffage et du façonnage et ne peuvent plus être remodelés par la suite sous l’action de la chaleur. Il est possible de fabriquer des centaines de polymères possédant des propriétés très différentes, mais seulement vingt d’entre eux constituent environ 90% de la production mondiale. Les thermoplastiques sont les plus nombreux, et leur production augmente plus rapidement que celle des thermodurcissables. En ce qui concerne la quantité produite, les thermoplastiques les plus importants sont les polyéthylènes à haute et à faible densité et le polypropylène (les polyoléfines), le poly(chlorure de vinyle) (PVC) et le polystyrène.
Les résines thermodurcissables importantes sont les résines phénol-formaldéhyde et urée-formaldéhyde. Elles se présentent soit sous forme de résines, soit sous forme de poudres à mouler. Les résines époxy, les polyesters insaturés et les polyuréthanes jouent également un rôle important. Un plus petit volume de «plastiques techniques», par exemple les polyacétals, les polyamides et les polycarbonates, rendent de grands services dans des applications pointues.
L’expansion considérable de l’industrie des plastiques après la seconde guerre mondiale a été grandement facilitée par l’élargissement de la gamme des matières premières de base qui l’alimentent; la disponibilité et le prix des matières premières sont cruciaux pour n’importe quelle industrie qui se développe rapidement. Les matières premières traditionnelles n’auraient pu fournir suffisamment d’intermédiaires à un coût acceptable pour faciliter la production commerciale rentable de matières plastiques à grande échelle, et c’est le développement de l’industrie pétrochimique qui a rendu la croissance possible. Comme matière première, le pétrole abonde; il est facile à transporter, à manutentionner et il était, jusqu’à la crise pétrolière des années soixante-dix, relativement bon marché. Par conséquent, dans le monde entier, l’industrie des plastiques est principalement liée à l’utilisation des intermédiaires obtenus à partir du craquage du pétrole et du gaz naturel. Les matières premières non traditionnelles comme la biomasse et le charbon n’ont pas encore eu un impact important sur l’approvisionnement de l’industrie des plastiques.
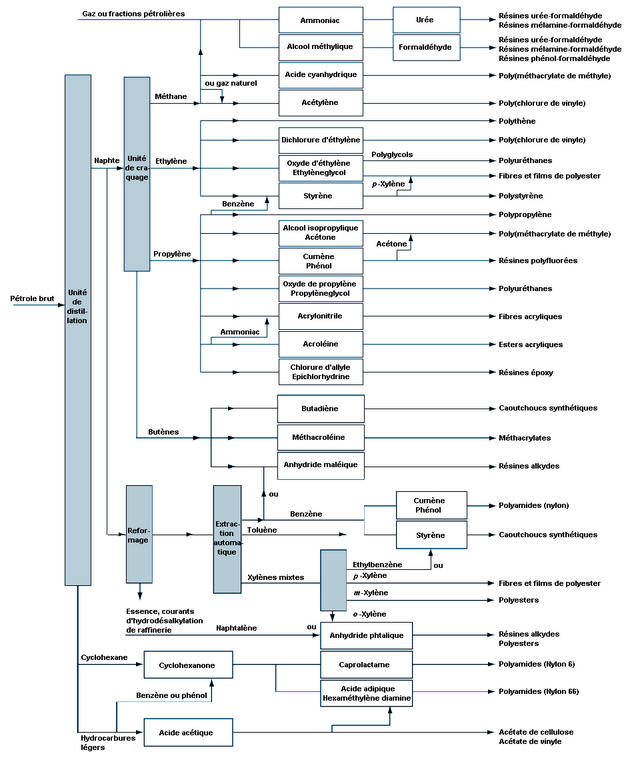
L’organigramme de la figure 77.8 illustre la polyvalence des matières premières tirées du pétrole brut et du gaz naturel en tant que points de départ pour les matériaux importants que sont les plastiques thermodurcissables et thermoplastiques. Après la première distillation du pétrole brut, le naphte est craqué ou reformé pour fournir des intermédiaires utiles. Ainsi, l’éthylène produit par le procédé de craquage sert immédiatement à la fabrication du polyéthylène ou à un autre procédé qui fournit un monomère, le chlorure de vinyle — la base du PVC. Le propylène, qui se forme également pendant le craquage, est employé, après transformation par voie du cumène ou de l’alcool isopropylique, pour la fabrication de l’acétone nécessaire pour le poly(méthacrylate de méthyle); il est également employé dans la fabrication de l’oxyde de propylène pour les résines de polyester et de polyéther, et peut être polymérisé directement de nouveau pour donner du polypropylène. Les butènes ont des applications dans la fabrication des plastifiants, et le 1,3-butadiène est utilisé directement pour la fabrication du caoutchouc synthétique. Des hydrocarbures aromatiques tels que le benzène, le toluène et le xylène sont maintenant largement produits à partir des dérivés des opérations de distillation du pétrole plutôt que par la cokéfaction du charbon; ainsi que le montre l’organigramme, ces produits sont des intermédiaires dans la fabrication de matières plastiques importantes et de produits auxiliaires comme les plastifiants. Les hydrocarbures aromatiques constituent également un point de départ pour beaucoup de polymères utilisés dans l’industrie des fibres synthétiques, dont certaines sont présentées ailleurs dans la présente Encyclopédie.
Figure 77.8 Schéma illustrant la polyvalence de la production, à partir de distillats de pétrole, de matières de base destinées à la fabrication des plastiques
Beaucoup de procédés extrêmement différents contribuent à la production d’un article fini fabriqué tout ou en partie en plastique. Quelques-uns d’entre eux sont purement chimiques; d’autres font intervenir des procédures de mélange exclusivement mécanique, tandis que d’autres encore — en particulier ceux qui se trouvent au bas du diagramme — font beaucoup appel à de l’appareillage spécialisé. Certaines de ces machines ressemblent à celles que l’on utilise dans les industries du caoutchouc, du verre, du papier et des textiles; les autres sont propres à l’industrie des plastiques.
La plasturgie
L’industrie de la plasturgie convertit les matières polymères en vrac en produits finis.
✓ Les matières premières Le secteur plasturgie de l’industrie des plastiques reçoit ses matières premières sous les formes suivantes:
• les matières polymères entièrement formulées, sous forme de pastilles, de granulés ou de poudre, qui alimentent directement les machines de fabrication; • les polymères non formulés, sous forme de granulés ou de poudre, qui doivent être mélangés à des additifs avant de pouvoir être chargés dans les machines; • les feuilles, tiges, tubes et pellicules de matériaux polymères pour transformation ultérieure par l’industrie; • les matériaux divers qui peuvent être entièrement polymérisés sous forme de suspensions ou d’émulsions (généralement connues sous le nom de latex), de liquides ou de solides qui peuvent polymériser, ou de substances dans un état intermédiaire entre les matières premières réactives et le polymère final. Certains d’entre eux sont des liquides; d’autres sont des solutions vraies de matières partiellement polymérisées dans de l’eau dont l’acidité est ajustée (pH) ou dans des solvants organiques.
✓ La formulation La fabrication d’un «compound» à partir d’un polymère consiste à mélanger le polymère avec des additifs. Bien qu’une grande variété de machines soient utilisées à cette fin, lorsqu’on travaille avec des poudres, les broyeurs à boulets ou les agitateurs à hélices à grande vitesse sont les plus courants; pour le mélangeage de pâtes de plastique, des appareils de malaxage tels que les mélangeurs à rouleaux ou de type Banbury ou les extrudeuses elles-mêmes, sont normalement utilisés.
Les additifs utilisés par l’industrie sont nombreux et de natures chimiques variées. Parmi une vingtaine de catégories, les plus importantes sont les suivantes:
• les plastifiants — généralement des esters peu volatils; • les antioxydants — des produits organiques servant à protéger le polymère contre la décomposition thermique pendant le traitement; • les stabilisants — produits chimiques organiques et inorganiques assurant une protection contre la décomposition thermique et la dégradation causée par les rayonnements; • les lubrifiants; • les charges — des matières peu coûteuses servant à conférer des propriétés spéciales ou à diminuer le coût d’une composition; • les colorants — des substances inorganiques ou organiques servant à colorer les formulations; • les gonflants — des gaz, ou des produits chimiques qui en émettent, et qui servent à produire des mousses plastiques.
Les procédés de transformation
Tous les procédés de transformation font appel aux propriétés «plastiques» des polymères et se répartissent en deux types. Dans un cas, le polymère est amené par la chaleur à un état plastique pour être soumis à une constriction mécanique qui lui donne une forme qu’il conservera au cours de la consolidation et du refroidissement. Dans l’autre cas, une matière polymérisable — qui peut être en partie polymérisée — est entièrement polymérisée sous l’action de la chaleur, d’un catalyseur, ou des deux à la fois, tout en étant soumis à une contrainte mécanique visant à lui imprimer une forme qu’elle conservera quand elle sera entièrement polymérisée et refroidie. La technologie des plastiques s’est développée pour exploiter ces propriétés et produire des biens avec le minimum d’effort humain et le maximum d’uniformité dans les propriétés physiques. Les procédés décrits ci-après sont fréquemment utilisés.
✓ Le moulage par compression Ce procédé consiste à chauffer une matière plastique, qui peut se trouver sous la forme de granules ou de poudre, dans un moule placé dans une presse. Quand la substance devient «plastique», sous l’action de la pression, elle prend la forme du moule. Si l’on a affaire à un plastique qui durcit en chauffant, on retire l’article formé, après un bref chauffage, en ouvrant la presse. Pour les autres types de plastique, on doit procéder au refroidissement avant l’ouverture de la presse. Les articles produits au moyen du moulage par compression sont entre autres les capsules pour bouteilles, les fermetures de bocaux, les prises et les douilles électriques, les sièges de toilette, les plateaux et les bibelots. Le moulage par compression sert également à la fabrication de feuilles utilisées par la suite pour le formage sous vide ou pour la fabrication de réservoirs et autres grands conteneurs par soudage ou par revêtement de réservoirs existants en métal.
✓ Le moulage par transfert Cette méthode est une variante du moulage par compression. La matière thermodurcissable est chauffée dans une cavité puis poussée par un piston dans le moule qui est physiquement séparé et chauffé indépendamment de la cavité. On préfère cette méthode au moulage par compression quand l’article final doit recevoir des insertions métalliques fragiles comme de l’appareillage de connexion ou quand, comme dans les objets très épais, la réaction chimique ne pourrait être complète si on utilisait la méthode de moulage par compression ordinaire.
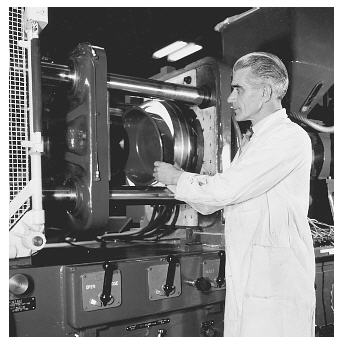
✓ Le moulage par injection Dans ce procédé, des granules ou des poudres de plastiques sont chauffés dans un cylindre, qui est séparé du moule. La matière est chauffée jusqu’à ce qu’elle devienne liquide, pendant qu’elle est transportée par une vis hélicoïdale à travers le cylindre et forcée dans le moule où elle refroidit et durcit. Le moule est alors ouvert mécaniquement et les articles formés retirés (voir figure 77.9). Ce procédé est l’un des plus importants dans l’industrie des plastiques. Il a fait l’objet d’un développement intensif et peut maintenant être utilisé pour produire des articles d’une complexité considérable à un coût très bas.
Figure 77.9 Un opérateur enlève un bol en polypropylène d'une machine demoulage par injection
Les moulages par transfert et par injection sont identiques en principe, mais les machines utilisées sont très différentes. Le moulage par transfert se limite normalement aux matières thermodurcissables, et l’injection, aux matières thermoplastiques.
✓ L’extrusion L’extrusion est le procédé suivant lequel une machine ramollit un plastique et le pousse à travers une filière qui lui imprime la forme qu’il garde en refroidissant. L’extrusion produit des tubes ou des barres qui peuvent avoir des coupes transversales de pratiquement n’importe quelle forme (voir figure 77.10). On produit de cette façon des tubes destinés à des utilisations industrielles ou domestiques, mais d’autres articles peuvent être fabriqués par des procédés auxiliaires. Par exemple, il est possible de fabriquer des sachets en coupant des tubes et en scellant les deux extrémités, et des sacs à partir de tubes flexibles à parois minces que l’on coupe et dont on scelle une extrémité.
Figure 77.10 Extrusion de plastiques: le ruban est coupé pour être ensuite introduit dans les machines de moulage par injection
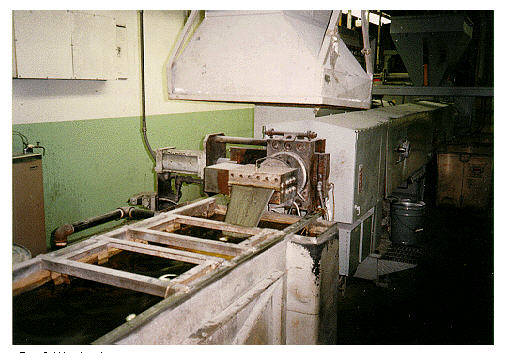
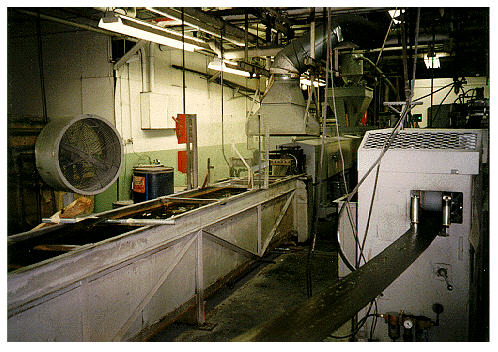
Il existe deux types d’extrusion: celle qui produit une feuille plate, pouvant être transformée en produits utiles grâce à d’autres procédés, par exemple le formage sous vide; et celle qui consiste à façonner le tube extrudé et à le gonfler pendant qu’il est encore chaud, en maintenant de l’air sous pression à l’intérieur du tube. On obtient ainsi un tube pouvant atteindre plusieurs pieds de diamètre, avec une paroi très mince. Si on le fend, ce tube donne une pellicule largement utilisée dans l’industrie de l’emballage. Il peut aussi être plié pour donner une feuille à double épaisseur qui peut servir à fabriquer des sacs simples par coupage et scellage. La figure 77.11 montre un système de ventilation approprié pour l’extrusion.
Figure 77.11 Extrusion de plastique avec hotte d'évacuation locale et bain d'eau à la tête de l'extrudence
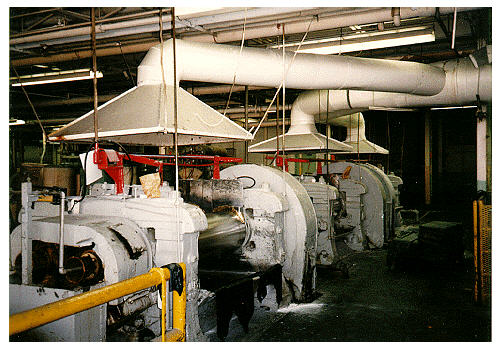
✓ Le calandrage Cette technique consiste à faire passer un plastique entre deux ou plusieurs rouleaux chauffés pour le transformer en feuille avant de le refroidir. La feuille fabriquée selon cette méthode est plus épaisse qu’une pellicule; elle est utilisée dans des applications industrielles et domestiques et comme matière première dans la fabrication de vêtements et des produits gonflables tels que les jouets (voir figure 77.12).
Figure 77.12 Hottes servant à capter les émissions chaudes des réchauffeurs dans le cas d'un calandrage
✓ Le moulage par soufflage Ce procédé peut être considéré comme une combinaison de l’extrusion et du thermoformage. Un tube est extrudé vers le bas dans un moule ouvert; quand il atteint le fond, le moule se referme sur lui et le tube est gonflé avec de l’air sous pression. Le plastique vient donc se coller aux parois du moule et le dessus et le fond sont scellés. Quand il a refroidi, l’article est retiré du moule. Ce procédé sert à fabriquer des articles creux, surtout des bouteilles.
La résistance à la compression et aux chocs de certains produits en plastique moulés par soufflage peut être considérablement améliorée par l’utilisation de techniques de moulage par étirage-soufflage. On produit une préforme que l’on soumet ensuite à une expansion sous pression d’air et à un étirement biaxial. Cette technique a permis d’améliorer la résistance à la pression d’éclatement des bouteilles de PVC à un point tel qu’elles sont maintenant employées pour les boissons gazeuses.
✓ Le moulage par rotation Le rotomoulage est employé pour la production d’articles moulés par chauffage et refroidissement d’une forme creuse que l’on fait tourner pour permettre à la gravité de répartir une poudre fine ou un liquide sur la surface interne de cette forme. Les articles produits par cette méthode sont entre autres les ballons de football, les poupées et autres articles semblables.
✓ Le coulage de feuilles minces En plus du procédé d’extrusion, on peut former des films en extrudant un polymère chaud sur un tube de métal très poli, ou une solution de polymère peut être pulvérisée sur une bande mobile.
Le couchage du papier est une application importante de certains plastiques. Une pellicule de plastique fondu est extrudée sur du papier dans des conditions où le plastique adhère au papier. Le carton peut être couché de la même manière. Le papier et le carton ainsi traités sont largement utilisés dans l’empaquetage, et le carton de ce type sert aussi à fabriquer des boîtes.
✓ Le thermoformage Sous cette rubrique, on regroupe un certain nombre de procédés qui consistent à chauffer une feuille de matière plastique, le plus souvent thermoplastique, généralement dans un four et, après serrage sur son pourtour, à lui donner une forme prédéterminée sous l’action de pistons, d’air comprimé ou de vapeur. Dans le cas des articles de très grande taille, la feuille chaude «caoutchouteuse» est placée à l’aide de serre-flan sur des formes. Les produits ainsi fabriqués sont en particulier des matériels d’éclairage extérieur, des enseignes publicitaires et des panneaux de signalisation routière, des baignoires et autres accessoires de salle de bains, ainsi que les verres de contact.
✓ Le formage sous vide Cette appellation générale recouvre de nombreux procédés qui constituent des variantes du thermoformage, mais qui consistent tous à chauffer une feuille de plastique dans une machine au-dessus d’une cavité, maintenue sur le pourtour par serrage. Une fois la feuille devenue malléable, elle est aspirée dans la cavité, où elle prend sa forme et refroidit. A l’étape suivante, on libère l’article de la feuille en le coupant. On produit ainsi des contenants à parois minces très bon marché, comme du matériel d’étalage ou publicitaire, des plateaux et autres articles semblables et des emballages protecteurs pour les gâteaux, les fruits fragiles et la viande découpée.
✓ La stratification Dans tous les procédés de stratification, deux matériaux ou plus, sous forme de feuilles, sont comprimés pour donner une feuille ou un panneau homogène aux propriétés spéciales. A un extrême, on trouve les stratifiés décoratifs faits à partir de résines phénoplastes et aminoplastes et, à l’autre, des films complexes utilisés pour l’emballage et constitués, par exemple, de cellulose, de polyéthylène et de feuille métallique.
✓ La technologie des résines On utilise des résines dans la fabrication de contreplaqué, de meubles et dans la construction de produits volumineux et élaborés tels que les carrosseries de voiture et les coques de bateau en fibres de verre imprégnées de résines polyester ou époxy. Dans tous ces procédés, une résine liquide se solidifie sous l’action de la chaleur ou d’un catalyseur et lie des particules ou des fibres, ou encore des films ou feuilles possédant peu de résistance mécanique, pour donner un panneau robuste et rigide. Ces résines peuvent être appliquées à la main, à la brosse, par immersion ou par pulvérisation.
De petits objets tels que les souvenirs et les bijoux en plastique peuvent également être obtenus par moulage; la résine liquide et le catalyseur sont alors mélangés et versés dans un moule.
Le finissage
Cette rubrique couvre un certain nombre de procédés communs à beaucoup d’industries, par exemple l’utilisation de peintures et d’adhésifs. Il existe cependant un certain nombre de techniques propres au soudage des plastiques. Il s’agit de l’utilisation de solvants comme les hydrocarbures chlorés, la méthyléthylcétone et le toluène, qui sont employés pour coller ensemble des feuilles de plastique rigides destinées à une fabrication générale, à des supports d’affiches publicitaires et à des travaux semblables. Avec les radiofréquences (RF), on utilise une combinaison de pression mécanique et de rayonnement électromagnétique à des fréquences généralement comprises entre 10 et 100 mHz. Cette méthode est couramment employée pour assembler des plastiques flexibles, dans la fabrication de portefeuilles, de porte-documents et de poussettes pour enfants (voir l’encadré intitulé «Les appareils de chauffage et de soudage par radiofréquences (RF) de matières diélectriques»). Les ultrasons sont également employés en combinaison avec la pression mécanique pour des opérations semblables.
Les appareils de chauffage et de soudage par radiofréquences (RF) de matières diélectriques
Les dangers et la prévention
La fabrication des polymères
Les dangers propres à l’industrie des polymères sont étroitement liés à ceux de l’industrie pétrochimique et dépendent pour une bonne part des substances utilisées. Ceux que présentent pour la santé les différentes matières premières sont traités ailleurs dans la présente Encyclopédie . Les dangers d’incendie et d’explosion sont importants. Beaucoup de procédés faisant appel à des polymères ou des résines comportent un risque d’incendie et d’explosion en raison de la nature des matières premières utilisées. Si des mesures de prévention efficaces ne sont pas adoptées, on risque parfois au cours de la réaction, généralement dans les bâtiments partiellement clos, que des gaz ou des liquides inflammables s’échappent à des températures au-dessus de leurs points d’éclair. Si les pressions sont très élevées, il faudrait prévoir une évacuation adéquate à l’air libre. Une accumulation de pression excessive due à des réactions exothermiques d’une rapidité inattendue peut se produire; la manutention de certains additifs et la préparation des catalyseurs peuvent ajouter au risque d’explosion ou d’incendie. L’industrie s’est penchée sur ces problèmes, en particulier sur la fabrication des résines phénoliques, et des notes d’orientation détaillées ont été rédigées pour ce qui est de la conception des usines et des procédures opératoires sûres.
La plasturgie
L’industrie plasturgique comporte des risques d’accidents en raison des machines utilisées, des risques d’incendie liés à la combustibilité des plastiques et de leurs poudres et des dangers pour la santé à cause des nombreux produits chimiques mis en oeuvre.
Les accidents
Le domaine d’activité où il se produit le plus d’accidents est celui de la transformation des plastiques, car la majorité des opérations est entièrement mécanisée. Par conséquent, les principaux dangers sont associés à l’utilisation des machines, non seulement durant le fonctionnement normal, mais également pendant le nettoyage, le réglage et l’entretien.
Toutes les machines de moulage par compression, par transfert, par injection et par soufflage sont munies de plateaux porte-moule dont la force de verrouillage s’élève à plusieurs tonnes par centimètre carré. Des dispositifs de protection appropriés devraient être installés pour éviter les amputations ou les lésions par écrasement. Généralement, on encoffre les pièces dangereuses et on verrouille les protecteurs mobiles avec les commandes de la machine. Ces dispositifs devraient empêcher les mouvements dangereux dans la zone protégée quand le protecteur est ouvert et immobiliser les pièces dangereuses ou renverser le mouvement si le protecteur est ouvert pendant que la machine fonctionne.
En cas de risque grave d’accidents, notamment à proximité des plateaux porte-moule des presses, et si des travailleurs accèdent régulièrement à la zone dangereuse, il est nécessaire d’appliquer des normes de verrouillage plus rigoureuses. On peut alors utiliser un deuxième dispositif de verrouillage indépendant pour interrompre l’alimentation électrique et empêcher les mouvements dangereux quand le protecteur est ouvert.
Lors de l’utilisation de feuilles de plastique, les points rentrants entre les rouleaux ou entre les rouleaux et la feuille à traiter présentent des dangers. On en trouve près des rouleaux de tension et des dispositifs de tirage des extrudeuses et des calandres. La sécurité peut être assurée par l’utilisation d’un déclencheur qui arrête immédiatement les rouleaux ou renverse le mouvement dangereux.
De nombreuses machines de traitement des plastiques fonctionnent à des températures élevées et de graves brûlures peuvent survenir par contact avec le métal ou les plastiques chauds. Si possible, ces parties devraient être protégées quand la température excède 50 °C. En outre, en cas de blocage, les machines de moulage par injection et les extrudeuses peuvent se débloquer violemment. Des méthodes de travail sûres devraient être adoptées pour libérer les bouchons de plastique bloqués, notamment le port de gants appropriés et d’une protection du visage.
La plupart des machines modernes sont maintenant dirigées par des commandes électroniques ou des ordinateurs qui peuvent également commander des dispositifs mécaniques d’entraînement ou être liés à des robots. Sur les nouvelles machines, il arrive moins souvent qu’un opérateur soit obligé de s’approcher des zones dangereuses, et il s’ensuit que la sécurité d’utilisation des machines devrait donc s’améliorer. On constate cependant que ces machines doivent faire l’objet d’une attention accrue de la part des ingénieurs et des installateurs. Il est donc essentiel qu’un programme de consignation/déconsignation convenable soit institué avant que ce type de travail soit effectué, en particulier dans les cas où la pleine protection par les dispositifs de sécurité de la machine elle-même ne peut pas être assurée. De plus, des systèmes d’appoint ou d’urgence devraient être conçus en fonction des situations où la commande programmée fait défaut, quelle qu’en soit la raison, par exemple pendant une panne d’alimentation électrique.
Il est important que les machines soient correctement disposées dans l’atelier et qu’elles soient chacune entourées d’un espace de travail dégagé suffisant. Cela aide à maintenir l’ordre et la propreté des lieux. Les machines elles-mêmes devraient également être correctement entretenues et les dispositifs de sécurité vérifiés à intervalles réguliers.
Le bon entretien des locaux est essentiel et une attention particulière devrait être portée à la propreté des sols. S’ils ne sont pas nettoyés fréquemment, ceux-ci peuvent être rapidement encrassés par de l’huile provenant des machines ou des granulés de plastique déversés. Il faudrait également prévoir des méthodes de travail permettant d’accéder en toute sécurité aux zones situées au-dessus du niveau du sol.
On devrait aussi prévoir suffisamment d’espace pour l’entreposage des matières premières et des produits finis; ces secteurs devraient être clairement indiqués.
Les plastiques sont de bons isolants électriques; c’est pourquoi des charges d’électricité statique peuvent s’accumuler sur les machines où circulent des feuilles ou des films. Ces charges peuvent atteindre un potentiel assez élevé pour causer un accident sérieux ou agir comme source d’inflammation. Des éliminateurs d’électricité statique devraient être employés pour réduire ces charges et mettre correctement à la terre les pièces de métal.
De plus en plus, les déchets plastiques sont traités à l’aide de granulateurs et mélangés à de la matière neuve. Les granulateurs devraient être totalement fermés pour qu’il soit impossible d’atteindre les rotors par les orifices de décharge ou d’alimentation. Les ouvertures d’alimentation sur les grosses machines devraient être conçues de manière à interdire l’entrée d’un corps entier. Les rotors fonctionnent à grande vitesse et les couvercles ne devraient pas être enlevés tant que ceux-ci tournent. Si des dispositifs de sécurité sont installés, ils devraient empêcher tout contact avec les lames tant qu’elles ne sont pas à l’arrêt.
✓ Les dangers d’incendie et d’explosion Les plastiques sont des matériaux combustibles, bien que les polymères n’alimentent pas tous la combustion. Lorsqu’ils sont réduits en fine poudre, beaucoup peuvent atteindre des concentrations explosives dans l’air. Quand le risque est présent, les poudres devraient être confinées, de préférence dans un système fermé muni d’un nombre suffisant d’évents de sécurité s’ouvrant à basse pression (environ 0,05 bar) face à un endroit sûr. Une propreté scrupuleuse est essentielle pour empêcher l’accumulation de débris dans les salles de travail, débris qui peuvent être mis en suspension par une explosion primaire et causer une explosion secondaire.
Les polymères peuvent être sujets à une dégradation thermique et à une pyrolyse à des températures à peine supérieures aux températures de mise en œuvre. Dans ces circonstances, une pression suffisante peut s’accumuler à l’intérieur du cylindre d’une extrudeuse et éjecter du plastique en fusion ainsi que le bouchon de plastique solide ayant causé une obstruction initiale.
Cette industrie fait grand usage de liquides inflammables, par exemple dans les peintures, les adhésifs, les agents nettoyants, ainsi que dans la soudure au solvant. Les résines fibres de verre polyester émettent également des vapeurs de styrène inflammables. Il faut garder le moins possible de ces liquides en stock dans l’atelier et les entreposer dans un endroit sûr quand on ne s’en sert pas. Les zones de stockage devraient comprendre des emplacements sûrs en plein air ou un magasin résistant au feu.
Les peroxydes utilisés dans la fabrication des plastiques renforcés de fibres de verre devraient être entreposés séparément des liquides inflammables et autres matières combustibles et ne pas être soumis à des températures élevées puisqu’ils sont explosifs une fois chauffés.
✓ Les dangers pour la santé Un certain nombre de risques sont associés à la plasturgie. Le plastique brut est rarement utilisé seul et des précautions doivent être prises relativement aux additifs utilisés dans les diverses préparations. Il s’agit des savons au plomb dans le PVC et de certains colorants organiques ou à base de cadmium. Il existe un risque important de dermite causée par les liquides et les poudres, le plus souvent par des «produits réactifs» tels que les résines de phénol-formaldéhyde (avant la réticulation), les uréthanes et les résines de polyester insaturées utilisés dans la production des produits de verre-résine. On recommande le port des vêtements de protection.
Il est possible que des fumées soient produites par la dégradation thermique des polymères au cours du traitement à chaud. Des mesures de prévention technique peuvent réduire le problème. Il faut cependant s’assurer que des produits de pyrolyse ne soient pas inhalés lors de certaines opérations dangereuses, par exemple au moment de la purge du cylindre de l’extrudeuse. Une bonne ventilation par aspiration localisée peut être nécessaire. Il est déjà arrivé que des opérateurs aient suffoqué à cause de l’acide chlorhydrique gazeux ou soient atteints de fièvre des polymères après le surchauffage du PVC et du polytétrafluoroéthylène (PTFE), respectivement. Le tableau 77.10 mentionne certains produits de décomposition des plastiques.
Tableau 77.10 Produits volatils de la décomposition des plastiques (constituants de référence)*
Il existe également un danger d’inhalation de vapeurs toxiques émanant de certaines résines thermodurcies. L’inhalation des isocyanates utilisés avec les résines polyuréthane peut provoquer une pneumonie chimique et un asthme grave, et les personnes sensibilisées devraient changer de travail. Un problème semblable existe avec les résines de formaldéhyde. Dans ces deux exemples, une ventilation par aspiration localisée très efficace est nécessaire. Dans la fabrication des articles verre-résine, une quantité importante de styrène est dégagée et ce travail doit être effectué dans un atelier bien ventilé.
Certains dangers sont communs à plusieurs industries. Il s’agit de l’utilisation des solvants pour la dilution ou à des fins mentionnées précédemment. Des hydrocarbures chlorés sont couramment utilisés pour le nettoyage et le collage et, sans ventilation adéquate, certaines personnes pourraient souffrir de narcose.
L’élimination des déchets de plastiques par brûlage devrait être faite dans des conditions étroitement contrôlées. Par exemple, les PTFE et les uréthanes devraient être incinérés à un endroit où les fumées peuvent être évacuées en toute sécurité.
L’utilisation des granulateurs produit généralement une intensité de bruit très élevée qui peut fort bien mener à la perte de l’ouïe chez les opérateurs et les personnes travaillant non loin d’eux. On peut éliminer ce danger en isolant cet équipement des autres postes de travail. Les niveaux de bruit devraient de préférence être réduits à la source. On y est parvenu en recouvrant les granulateurs de matériaux insonorisants et en installant des caissons absorbants autour de l’orifice de remplissage. Les sons audibles produits par les machines de soudage par ultrasons accompagnant l’émission normale d’énergie ultrasonique sont également nocifs. Des enceintes peuvent être conçues pour étouffer le bruit perçu et devraient être verrouillées pour prévenir un danger mécanique. Comme norme minimale, les personnes travaillant dans un secteur très bruyant devraient porter un dispositif de protection de l’ouïe et l’entreprise devrait avoir un programme de prévention de la surdité comportant des tests audiométriques et une formation.
Les brûlures constituent aussi un danger. Certains additifs et catalyseurs utilisés dans la production et le traitement des plastiques sont fortement réactifs au contact de l’eau ou de l’air et peuvent aisément causer des brûlures chimiques. Partout où l’on manutentionne ou transporte des thermoplastiques en fusion, il y a danger d’éclaboussures par des produits chauds et de brûlure. Ces brûlures sont d’autant plus graves que les thermoplastiques, comme la cire chaude, ont tendance à coller à la peau.
Les peroxydes organiques sont des irritants et peuvent causer la cécité en cas de projection dans l’œil. Une protection de l’œil appropriée devrait être portée.
Source : Adapté de la 3e édition de l'Encyclopaedia of Occupational Health and Safety.
| Algérie mon beau pays | |