
LA FABRICATION DE PEINTURES ET DE PRODUITS DE REVÊTEMENT
Les peintures et les produits de revêtement regroupent les peintures, les vernis, les laques, les teintures, les encres d’imprimerie et autres. Les peintures traditionnelles se composent d’une dispersion de particules de pigment dans un véhicule constitué d’une substance filmogène ou d’un liant (habituellement une huile ou une résine) et d’un diluant (habituellement un solvant volatil). En outre, une grande variété de charges et d’autres additifs sont utilisés. Un vernis est une solution d’huile et de résine naturelle dans un solvant organique. Des résines synthétiques peuvent également être employées. Les laques sont des revêtements formant une pellicule qui sèche ou durcit uniquement par évaporation du solvant.
Les peintures traditionnelles renfermaient moins de 70% de solides, le reste étant la plupart du temps formé de solvants. Les réglementations concernant la pollution atmosphérique limitant la quantité de solvants qui peuvent être rejetés dans l’atmosphère ont eu comme conséquence le développement d’une grande variété de peintures de remplacement contenant peu ou pas de solvants organiques. Il s’agit des peintures latex à base d’eau, des peintures catalysées à deux composants (par exemple, systèmes époxy ou uréthane), des peintures à haute teneur en solides (plus de 70%), y compris celles au plastisol principalement constituées de pigments et de plastifiants, des peintures durcissant sous rayonnements et des peintures en poudre.
Selon l’Institut national de la sécurité et de la santé au travail américain (National Institute for Occupational Safety and Health (NIOSH)), environ 60% des fabricants de peinture emploient moins de 20 personnes, et seulement 3% d’entre eux comptent plus de 250 employés. On peut s’attendre que ces statistiques soient représentatives de l’ensemble des fabricants de peinture du monde entier. Ces chiffres indiquent une prédominance des petits ateliers, dont la plupart ne disposeraient pas d’une expertise interne en matière de sécurité et de santé.
Les procédés de fabrication
En général, la fabrication des peintures et des autres produits de revêtement comprend une série d’opérations unitaires, où interviennent peu de réactions chimiques, voire aucune, et qui sont pour la plupart mécaniques. Cette fabrication consiste à réunir des matières premières, à les mélanger, à les disperser, à les diluer et à les ajuster, à remplir des conteneurs et à les entreposer.
Les peintures
Les matières premières utilisées dans la fabrication des peintures peuvent être des liquides, des solides, des poudres ou des pâtes. Ces ingrédients sont pesés manuellement et prémélangés. Les particules agglomérées de pigments doivent être réduites à leur taille originale et être mouillées avec le liant de manière à être dispersées dans la matrice liquide. Cette dispersion, appelée broyage, fait appel à divers types d’équipement, notamment des disperseurs ultrarapides, des mélangeurs de pâte, des broyeurs à boulets, des broyeurs à sable, des broyeurs à trois cylindres, des malaxeurs à hélice, etc. Après un passage initial pouvant aller jusqu’à quarante-huit heures, de la résine est ajoutée à la pâte et le broyage se poursuit pendant une période plus courte. La matière dispersée est alors transférée par gravité vers un réservoir où d’autres matières comme des substances de nuançage peuvent être ajoutées. Dans le cas des peintures en phase aqueuse, le liant est habituellement ajouté à cette étape. La pâte est ensuite diluée avec de la résine ou du solvant, filtrée et de nouveau transférée par gravité vers le secteur de conditionnement. Le conditionnement peut être fait manuellement ou mécaniquement.
Après le stade de dispersion, il peut être nécessaire de nettoyer les réservoirs et les mélangeurs avant l’introduction d’un nouveau lot. On se sert alors d’outils à main ou mécaniques, ainsi que de nettoyants alcalins et de solvants.
Les laques
La production de laque est habituellement effectuée dans des équipements fermés tels que des réservoirs ou des mélangeurs afin de réduire au minimum l’évaporation du solvant, ce qui aurait pour effet le dépôt d’un film sec de laque. Par ailleurs, on produit la laque de la même manière que la peinture.
Les vernis
La fabrication des vernis oléorésineux comprend la cuisson de l’huile et de la résine pour les rendre plus compatibles afin de susciter la formation de molécules de masse moléculaire élevée ou de polymères et d’augmenter la solubilité dans le solvant. Les anciennes usines emploient parfois des cuves chauffantes mobiles et ouvertes à cette fin. La résine et l’huile ou la résine seule sont placées dans la cuve et chauffées à environ 316 °C. Les résines naturelles doivent être chauffées avant l’ajout des huiles. Les matières sont ajoutées par le haut de la cuve. Pendant la cuisson, cette dernière est surmontée d’une hotte d’évacuation réfractaire. Après la cuisson, les cuves sont transportées dans des pièces où elles sont rapidement refroidies, souvent par jet d’eau, et où le diluant et des siccatifs sont ajoutés.
Dans les usines modernes, on utilise de grands réacteurs fermés dont la capacité varie de 2 000 à 30 000 litres environ. Ces réacteurs sont semblables à ceux du secteur de l’industrie chimique. Ils sont équipés d’agitateurs, de regards vitrés, de tuyauteries pour les opérations de remplissage et de vidage, de condenseurs, de jauges de température, de sources de chaleur, etc.
Tant dans les usines anciennes que modernes, la résine diluée est filtrée, étape finale avant le conditionnement. Cette opération se fait normalement pendant que la résine est encore chaude, habituellement à l’aide d’un filtre-presse.
Les poudres de revêtement
Les poudres de revêtement ne contiennent pas de solvant et sont basées sur la fonte et la fusion de la résine et d’autres particules d’additifs à la surface d’objets chauffés. Les poudres de revêtement peuvent être thermodurcissables ou thermoplastiques; elles comprennent des résines comme les époxy, le polyéthylène, les polyesters, le poly(chlorure de vinyle) et les acryliques.
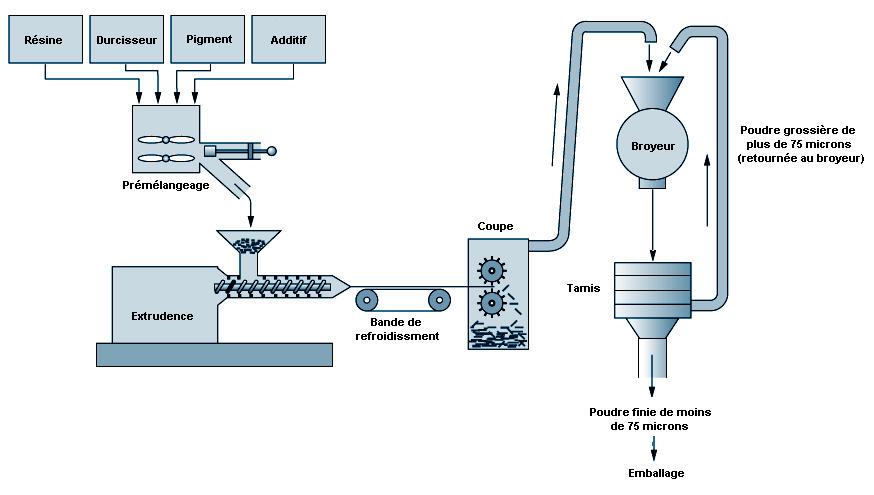
La méthode de fabrication la plus courante consiste à mélanger à sec des ingrédients en poudre et à extruder le mélange fondu (voir figure 77.5). La résine sèche (le liant), le colorant, la charge et les additifs sont pesés et transférés vers un prémélangeur. Ce procédé est similaire aux opérations de mélangeage à sec utilisées dans la fabrication du caoutchouc. Après cette étape, la matière est introduite dans une extrudeuse et chauffée jusqu’à ce qu’elle fonde. La matière fondue est extrudée sur un convoyeur refroidissant, puis transférée vers un granulateur. La matière granulée passe dans un broyeur fin et est ensuite tamisée pour obtenir la granulométrie souhaitée. La poudre de revêtement est alors empaquetée.
Figure 77.5 Schéma de la fabrication de poudres de revêtement au moyen de la méthode de fusion-mélange par extrusion
Les dangers et leur prévention
En général, les principaux dangers associés à la fabrication de peinture et de produits de revêtements proviennent de la manutention des produits; des substances toxiques, inflammables ou explosives; et des agents physiques comme les chocs électriques, le bruit, la chaleur et le froid.
La manutention manuelle des caisses, des fûts et des conteneurs de matières premières et de produits finis est la principale cause de blessures dues à une mauvaise méthode de levage, aux glissades, chutes, chutes d’emballages, etc. Parmi les précautions à prendre, on compte des moyens de prévention technique et des mesures d’ergonomie comme les aides à la manutention (galets, crics et plates-formes) et l’équipement mécanique (convoyeurs, palans et chariots élévateurs à fourche), les planchers antidérapants, l’équipement de protection individuelle (chaussures de sécurité, par exemple) et la formation appropriée au soulèvement manuel et aux autres techniques de manutention.
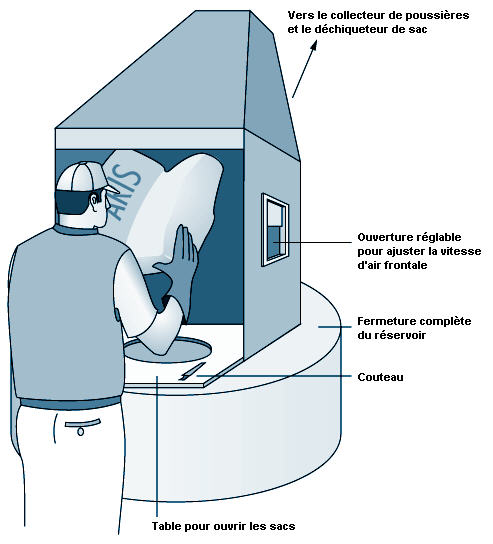
Les dangers chimiques sont liés à l’exposition à des poussières toxiques comme le pigment de chromate de plomb, qui peut se produire au cours de la pesée, du remplissage du mélangeur et des trémies des broyeurs, de l’utilisation d’équipement sans enceinte de confinement, du remplissage de pots de peinture en poudre, du nettoyage de l’équipement et d’épandages accidentels. La fabrication des poudres de revêtement peut entraîner l’exposition à des quantités élevées de poussières. Par mesure de précaution, on peut remplacer les poudres par des pâtes, avoir recours à la ventilation par aspiration localisée pour l’ouverture des sacs de poudre (voir figure 77.6), isoler l’équipement de fabrication, appliquer les procédures de nettoyage des déversements et protéger les voies respiratoires si nécessaire.
Figure 77.6 Sac et système antipoussières
Une grande variété de solvants volatils sont employés dans la fabrication des peintures et des produits de revêtement, y compris des hydrocarbures aliphatiques et aromatiques, des alcools, des cétones, etc. On trouve habituellement les solvants les plus volatils dans les laques et vernis. L’exposition aux vapeurs de solvants peut se produire pendant la dilution dans le cas de la fabrication de peinture à base de solvant; au moment du remplissage des cuves de réaction (particulièrement des anciennes cuves chauffantes) lors de la fabrication de vernis; pendant le remplissage des conteneurs de tous les revêtements à base de solvant; au cours du nettoyage manuel de l’équipement de fabrication avec des solvants. L’isolement de l’équipement comme les réacteurs de fabrication de vernis et les mélangeurs de laque dans des enceintes permet habituellement de réduire l’exposition aux solvants, sauf en cas de fuite. Parmi les précautions à prendre, notons l’isolement de l’équipement de fabrication dans des enceintes, la ventilation par aspiration localisée pour les opérations de dilution et de remplissage et l’utilisation d’appareils de protection respiratoire et de méthodes de travail en espace clos pour le nettoyage des cuves.
Les autres dangers pour la santé sont l’inhalation ou le contact cutané avec des isocyanates utilisés dans les peintures et les produits de revêtement à base de polyuréthane; avec des acrylates, d’autres monomères et des photo-initiateurs employés dans certains revêtements durcissant sous rayonnement; avec l’acroléine et d’autres émissions gazeuses lors de la cuisson des vernis; avec des agents de réticulation et d’autres additifs contenus dans les poudres de revêtement. Parmi les précautions, on compte l’isolement, la ventilation par aspiration localisée, le port de gants, d’autres vêtements de protection et d’équipements de protection individuelle, la formation au risque chimique et les bonnes pratiques de travail.
Les solvants inflammables, les poudres combustibles (particulièrement la nitrocellulose utilisée dans la production des laques) et les huiles présentent tous des risques d’incendie ou d’explosion en cas d’étincelle ou d’exposition à des températures élevées. Les sources d’inflammation possibles sont l’appareillage électrique défectueux, le tabagisme, le frottement, les flammes nues, l’électricité statique, etc. Les chiffons imbibés d’huile peuvent être une source de combustion spontanée. Parmi les précautions, on compte la mise à la terre des conteneurs pendant le transfert de liquides inflammables, la mise à la terre de l’équipement (par exemple des broyeurs à boulets contenant des poussières combustibles), la ventilation pour maintenir les concentrations en vapeurs en deçà de la limite inférieure d’explosibilité, le capotage des capacités inutilisées, l’élimination des sources d’inflammation, l’utilisation d’outils antiétincelle en métaux non ferreux à proximité des matières inflammables ou combustibles et le bon entretien des locaux.
Les broyeurs à boulets et à galets, ainsi que les disperseurs à grande vitesse et les tamis vibrants utilisés pour le filtrage peuvent constituer une nuisance sonore importante. Par mesure de précaution, on peut avoir recours à des amortisseurs de vibration et à d’autres moyens de prévention technique, au remplacement de l’équipement bruyant, au bon entretien de l’équipement, à l’isolement de la source de bruit et à un programme de protection de l’ouïe.
D’autres dangers sont liés à la mauvaise protection des machines, source courante de blessures. Les dangers de chocs électriques posent un problème particulier en l’absence de procédures appropriées de consignation/déconsignation lors de l’entretien et de la réparation d’équipement. Enfin, des brûlures peuvent résulter du contact avec les cuves de cuisson des vernis, des éclaboussures ou de la colle chaude utilisée pour les emballages et les étiquettes.
Source : Adapté de National Institute for Occupational Safety and Health (NIOSH), 1984.
| Algérie mon beau pays | |