
LES PRINCIPAUX PROCÉDÉS ET OPÉRATIONS : VUE D’ENSEMBLE
Cet article traite de l’information sur l’équipement de base, le stockage, l’implantation d’usines et les questions opérationnelles dans les industries chimiques de transformation, y compris les points et concepts de base qui s’appliquent à l’ensemble de l’industrie chimique. Cependant, une grande partie de l’équipement exigé dans la fabrication de produits chimiques est hautement spécialisé et ne peut être utilisé partout. Des renseignements plus détaillés sur la toxicité, les produits dangereux et la sécurité des procédés sont présentés ailleurs dans cette Encyclopédie, notamment dans le chapitre no 61, «L’utilisation, la manipulation et le stockage des produits chimiques».
Il existe deux catégories principales d’implantation dans les industries de transformation chimique: l’implantation d’usines, qui couvre toutes les unités, les utilités, les zones de stockage, les aires de chargement-déchargement, les bâtiments, les ateliers et les entrepôts, et l’implantation des unités ou des procédés de fabrication, qui ne traite que de l’emplacement de l’équipement pour un procédé particulier, également appelé bloc de procédé.
L’implantation d’usines
Le choix du site
L’emplacement d’une usine est décidé sur la base d’un certain nombre de facteurs généraux, comme le montre le tableau 77.2 (Center for Chemical Process Safety (CCPS), 1993). Ces facteurs changent considérablement selon les emplacements, les gouvernements et les politiques économiques. Parmi ceux-ci, les questions de sécurité sont extrêmement importantes et, pour certains emplacements, elles peuvent être le facteur décisif du choix du site.
Tableau 77.2 Critères généraux de sélection des sites
| • Densité de population autour du site | ||
| • Fréquence des catastrophes naturelles (tremblement de terre, inondation, etc.) | ||
| • Vents dominants et données météorologiques | ||
| • Disponibilité de l’énergie, de la vapeur et de l’eau | ||
| • Considérations relatives à la sécurité | ||
| • Réglementations relatives à l’air, à l’eau et aux déchets et leur complexité | ||
| • Accessibilité aux matières premières et aux marchés | ||
| • Transport | ||
| • Permis d’implantation et complexité de leur obtention | ||
| • Exigences relatives aux interactions dans les parcs industriels | ||
| • Disponibilité et coût de la main-d’œuvre | ||
| • Incitations à l’investissement | ||
Un aspect essentiel de la sécurité industrielle quant au choix du site est la définition d’une zone tampon ou d’un périmètre de sécurité entre l’établissement mettant en œuvre des procédés dangereux et les usines, les habitations, les écoles, les hôpitaux, les autoroutes, les voies navigables et les couloirs aériens avoisinants. Quelques paramètres de sécurité à considérer de façon globale sont présentés tableau 77.3. La zone tampon est importante parce que l’éloignement tend à réduire ou à atténuer l’exposition en cas d’incident. La distance nécessaire pour ramener les concentrations toxiques à des niveaux acceptables par l’effet des conditions atmosphériques et la dispersion des substances toxiques provenant d’un rejet accidentel peut être calculée. De plus, le délai entre la libération de matières toxiques et l’exposition, créé par l’existence d’une telle zone, permet de prévenir la population grâce à des programmes préétablis d’intervention d’urgence. Puisque les usines comportent divers types d’installations contenant des produits toxiques, des analyses de dispersion devraient être effectuées afin de s’assurer que la zone tampon est suffisamment étendue pour protéger le voisinage du périmètre de l’usine.
Tableau 77.3 Considérations de sécurité à l'égard de l'emplacement du site
| • Zone tampon | ||
| • Emplacement d’autres installations dangereuses dans le voisinage | ||
| • Inventaire des matières toxiques et dangereuses Suffisance de l’approvisionnement en eau pour la lutte contre les incendies | ||
| • Accès à l’équipement d’urgence | ||
| • Soutien disponible en cas d’urgence auprès d’entreprises voisines et dans la collectivité | ||
| • Conditions météorologiques extrêmes et vents dominants | ||
| • Emplacements des autoroutes, des voies d’eau, des voies ferrées et des couloirs aériens | ||
| • Restrictions environnementales et relatives à l’élimination des déchets en cas d’urgence | ||
| • Drainage et pente du terrain | ||
| • Entretien et inspection | ||
Il existe un risque d’incendie dans les usines et les équipements d’exploitation. Les incendies d’importance sont une source de rayonnement thermique que l’éloignement peut aussi atténuer. Les torchères produisent également un rayonnement thermique qui peut avoir un effet pendant une situation d’urgence ou lors des manœuvres de démarrage ou d’arrêt. Une torchère est un dispositif qui brûle automatiquement des gaz d’échappement ou des vapeurs libérées en cas d’urgence, en un point élevé ou au sol. Les torchères devraient se trouver loin du périmètre de l’usine (pour la protection de la collectivité) et un secteur à leur base devrait être interdit au personnel. Si la torchère fonctionne mal, elle peut entraîner une projection de gouttelettes brûlantes. Outre les incendies, des explosions ou un dégagement de vapeur susceptibles de produire des ondes de choc peuvent survenir. Bien que l’éloignement réduise quelque peu l’intensité du souffle au-dessus de la zone tampon, l’effet se fera tout de même sentir dans la communauté voisine.
Le risque de rejets accidentels ou d’incendies d’installations avoisinantes est également à considérer. Les incidents susceptibles de se produire devraient être modélisés et évalués pour déterminer l’effet possible sur l’implantation proposée. Les mesures d’urgence en réponse à un événement externe devraient aussi être évaluées et les interventions coordonnées avec les autres usines et collectivités touchées.
Autres points à considérer
La Dow Chemical Company a mis sur pied une autre approche de l’implantation d’usines en s’appuyant sur un degré acceptable de dommages maximaux probables aux biens (Maximum Probable Property Damage (MPPD) et de risque de pertes d’exploitation (Business Interruption Risk (B1)) (Dow Chemical Company, 1994a). Ces questions sont importantes tant pour les nouvelles usines que pour les usines existantes. L’indice DOW (Dow Fire and Explosion Index) de risques d’incendie et d’explosion est utile lorsqu’on prépare de nouveaux plans d’implantation ou lorsqu’on ajoute de l’équipement à une usine existante. Si les risques calculés à partir de l’indice s’avèrent inacceptables, l’espacement entre les divers composants devrait être augmenté. Une solution de rechange serait de changer l’implantation afin de réduire le risque.
L’implantation globale
La direction des vents dominants est un élément important à prendre en considération lors du choix du site d’une usine. Les sources d’inflammation devraient être sous le vent par rapport aux sources potentielles de fuite. Les appareils de chauffage, les chaudières, les incinérateurs et les torchères entrent dans cette catégorie (CCPS, 1993). On recommande également de disposer les réservoirs de stockage au vent par rapport aux unités de fabrication et aux services (CCPS, 1993). La réglementation environnementale a permis une réduction très sensible des fuites provenant des opérations d’empotage (Lipton et Lynch, 1994).
Des normes d’espacement minimal entre unités de fabrication, équipements et fonctions de l’usine ont été décrites dans diverses publications (CCPS, 1993; Dow Chemical Company, 1994a; Industrial Risk Insurers (IRI), 1991). Des recommandations de diverses sources quant à l’espacement dans les implantations d’usines figurent au tableau 77.4. Il faudrait que l’espacement réel recommandé soit soigneusement défini. Bien que les brûleurs et les fours n’apparaissent pas au tableau 77.4, ils sont des éléments importants et leur espacement recommandé doit être pris en compte dans l’implantation des unités de fabrication. En outre, des voies sont nécessaires pour permettre la circulation des véhicules d’urgence ou l’accès à l’équipement et elles doivent être soigneusement disposées entre les unités de fabrication et les différentes parties de l’usine. Les dégagements acceptables sous les nappes aériennes et tout autre équipement suspendu devraient être établis en même temps que l’espacement latéral aux carrefours et aux entrées de toutes les installations.
Tableau 77.4 Installations généralement séparées dans le plan d'ensemble de l'usine
| • Unités de production | ||
| • Parcs de réservoirs | ||
| • Installations de chargement et de déchargement | ||
| • Torchères | ||
| • Générateurs, chaudières et incinérateurs | ||
| • Tours de refroidissement | ||
| • Postes secondaires, grands enclos de commutation électrique | ||
| • Postes de commande centrale | ||
| • Entrepôts | ||
| • Laboratoires d’analyses | ||
| • Compteurs pour utilités et systèmes indépendants | ||
| • Lances d’incendie, lances fixes, réservoirs et pompes d’incendie de secours | ||
| • Zones de traitement des déchets | ||
| • Bâtiments et zones d’entretien | ||
| • Bâtiments administratifs | ||
Les exigences en matière d’implantation peuvent être fondées sur l’espacement minimal recommandé (CCPS, 1993; National Fire Protection Association (NFPA), 1990; IRI, 1991; Mecklenburgh, 1985) ou déterminées par une analyse de risque (Dow Chemical Company, 1994a).
L’implantation des unités de fabrication
Le tableau 77.4 présente un résumé global des plans d’espacement d’une usine. Les unités de fabrication sont circonscrites à l’intérieur du bloc montré dans le plan d’implantation général. Le procédé chimique est habituellement détaillé dans les diagrammes de procédés et d’implantation. L’implantation d’équipements de fabrication exige que l’on ne se préoccupe pas uniquement de l’espacement entre certains équipements, dont certains sont montrés au tableau 77.5.
Tableau 77.5 Considérations générales relatives au plan d'une unité
| • Définition d’une zone d’agrandissement futur et d’accessibilité de l’unité | ||
| • Accessibilité de l’équipement de réparation pour entretien fréquent | ||
| • Espace nécessaire pour la réparation d’équipements individuels (par exemple, pour démonter l’échangeur de chaleur ou facilité d’accès aux vannes de régulation) | ||
| • Séparations pour l’équipement sous haute pression ou les réacteurs risquant d’exploser | ||
| • Dispositifs mécaniques et espace nécessaire pour charger et décharger des réacteurs ou des tours remplis de solides | ||
| • Espace pour décharge des explosions de poussières | ||
| • Séparation de l’équipement fréquemment ouvert ou entretenu des canalisations ou des récipients maintenus à haute température, etc. | ||
| • Bâtiments ou structures spéciaux et espace libre nécessaire (par exemple, compresseur avec pont portique intérieur ou grue externe) | ||
L’assemblage de l’équipement dans une unité de fabrication, quelle qu’elle soit, est étroitement tributaire du procédé utilisé. La toxicité et les caractéristiques dangereuses des flux et des matières dans les unités peuvent également varier de façon considérable. En dépit de ces différences, des normes minimales d’espacement ont été adoptées pour beaucoup de pièces d’équipement (CCPS, 1993; NFPA, 1990; IRI, 1991; Mecklenburgh, 1985). Il existe également des méthodes de calcul des fuites potentielles de l’équipement de fabrication et de l’exposition qui en résulterait, deux facteurs qui pourraient influer sur l’espacement (Dow Chemical Company, 1994b). De plus, on peut procéder à une analyse de dispersion quand on dispose d’estimations des fuites.
L’équipement et l’espacement
On peut utiliser une technique matricielle pour évaluer l’espace nécessaire à l’équipement (CCPS, 1993; IRI, 1991). Les calculs basés sur des conditions de fabrication spécifiques et une évaluation des risques liés à l’équipement peuvent avoir comme conséquence un espacement qui diffère du guide matriciel standard.
Des listes détaillées servant à confectionner une matrice peuvent être élaborées par l’utilisation de catégories plus précises et par l’ajout d’équipement. Par exemple, les compresseurs peuvent être répartis en plusieurs types, tels ceux traitant les gaz inertes, l’air et les gaz dangereux. L’espacement s’appliquant aux compresseurs entraînés par moteur peut différer de celui des machines commandées par moteur ou mues à la vapeur. L’espacement dans les entrepôts de gaz liquéfié devrait être analysé différemment selon que le gaz est inerte ou non.
Les limites des batteries de machines de fabrication devraient être soigneusement définies. Elles sont les lignes frontières des unités de fabrication (l’appellation dérive de l’utilisation que l’on faisait autrefois d’une batterie de fours dans la fabrication). Les autres unités, les chemins, les services, les réseaux de canalisations, les fossés de ruissellement, etc., sont tracés selon les limites des batteries. Bien que le déploiement des équipements de fabrication ne s’étende pas jusqu’aux limites des batteries, il faudrait définir quel doit être l’espacement des équipements par rapport à celles-ci.
Les salles de commande ou les centres de contrôle
Chaque unité de fabrication disposait auparavant d’une salle de commande d’où l’on surveillait le déroulement des procédés. Avec la venue de l’instrumentation électronique et de la fabrication commandée par ordinateur, les salles de commande séparées ont été supplantées par une salle centrale à partir de laquelle on peut superviser plusieurs unités de procédés à la fois. La salle de commande centrale est économiquement avantageuse parce qu’elle permet l’optimisation des procédés et une efficacité accrue du personnel. Les unités séparées existent toujours et, dans quelques unités spécialisées, les anciens centres de contrôle ayant été remplacés par une salle de commande centrale peuvent encore servir à la surveillance et en tant que poste de commande de secours. Bien que les fonctions et l’emplacement des salles de commande soient le plus souvent imposés par les critères économiques de la fabrication, la conception de la salle de commande ou du centre de contrôle demeure essentielle à la maîtrise des situations d’urgence et à la protection du personnel. Les points ci-après sont à considérer en matière de centres de contrôle centralisés ou locaux:
• pressuriser la salle de commande ou le centre de contrôle pour empêcher l’infiltration de vapeurs toxiques et dangereuses; • concevoir le centre de contrôle de telle façon qu’il résiste aux explosions et au souffle; • choisir un emplacement où le risque est minimal (selon l’espacement et la probabilité d’émissions de gaz); • épurer l’air admis et installer la prise d’air en un endroit où l’aspiration de vapeurs toxiques ou dangereuses sera minimisée; • sceller tous les points de rejet du centre de contrôle; • installer un système extincteur d’incendie.
La réduction des stocks
La quantité totale de produits toxiques et dangereux en stock, y compris dans l’équipement, constitue une donnée importante dont il faut tenir compte dans l’implantation des procédés et des usines. Les conséquences d’une fuite augmentent en gravité avec le volume stocké. Par conséquent, le stock devrait être maintenu au niveau le plus bas possible. Un processus de fabrication amélioré, qui réduit le nombre et la taille des pièces d’équipement requises, diminue le stock nécessaire, réduit le risque et a également comme conséquences de limiter les capitaux immobilisés et d’améliorer l’efficacité de l’exploitation.
Quelques pistes envisageables à cette fin sont présentées dans le tableau 77.6. Lorsqu’on se propose de mettre en place de nouvelles installations, il faudrait veiller à optimiser le processus de fabrication en tenant compte de certains des objectifs mentionnés au tableau 77.6.
Tableau 77.6 Etapes pour limiter les stocks
| • Réduire le nombre de réservoirs de stockage grâce à l’amélioration du contrôle du procédé, du contrôle des opérations et des procédures juste-à-temps | ||
| • Eliminer ou réduire au minimum le stock de réservoirs sur place par intégration du procédé | ||
| • Utiliser l’analyse et le développement des variables de réaction pour réduire le volume du réacteur | ||
| • Préférer le mode continu au mode discontinu pour les réacteurs, ce qui réduit aussi la rétention en aval | ||
| • Limiter la rétention dans la colonne de distillation réduisant les volumes de fond grâce à une rétention dans les plateauxavec des plateaux ou des garnissages plus perfectionnés | ||
| • Remplacer les rebouilleurs par des rebouilleurs à thermosiphon | ||
| • Réduire au minimum le volume des réservoirs tampons supérieurs et inférieurs | ||
| • Améliorer la disposition et la taille de la tuyauterie de manière à réduire au minimum la rétention | ||
| • Réduire au minimum la rétention des matières toxiques s’il s’en dégage | ||
Le stockage
Les installations de stockage d’une usine de traitement de produits chimiques peuvent contenir des matières premières liquides ou solides, des produits intermédiaires, des sous-produits et des produits finis. Dans beaucoup d’établissements, les produits stockés servent d’intermédiaires ou de précurseurs pour d’autres procédés. Il peut également être nécessaire de stocker des diluants, des solvants ou d’autres matières nécessaires à la fabrication. Tous ces produits sont généralement stockés dans des réservoirs aériens. Les réservoirs enterrés servent encore en certains endroits, mais leur utilisation est généralement limitée en raison des problèmes d’accès qu’ils présentent et de leur capacité limitée. En outre, les fuites de tels réservoirs constituent des menaces pour l’environnement, car elles contaminent l’eau souterraine. La contamination générale du sol peut également mener à une exposition atmosphérique s’il se produit des fuites de produits dont la tension de vapeur est élevée. Enfin, lorsqu’on tente de prendre des mesures correctrices, les substances libérées peuvent constituer une source d’exposition. Les fuites de réservoirs souterrains ont conduit les autorités de plusieurs pays à adopter une réglementation sévère exigeant notamment l’utilisation de réservoirs à double paroi et la surveillance souterraine.
Des réservoirs aériens types sont présentés à la figure 77.2. Les réservoirs verticaux peuvent avoir un toit conique ou en dôme, un toit flottant couvert ou non couvert ou un toit flottant externe. Les réservoirs à toit couvert ou fermé sont des réservoirs à toit flottant externe souvent recouverts de dômes géodésiques. Puisque les réservoirs à toit flottant externe ont tendance à perdre leur forme circulaire avec le temps, le scellage du toit flottant est difficile et une bâche est installée sur le réservoir. Une conception en dôme géodésique élimine la nécessité des fermes de toit pour les réservoirs à toit conique (réservoirs à toit flottant). Le dôme géodésique est plus économique qu’un toit conique; de plus, le dôme réduit les fuites dans l’environnement.
Figure 77.2 Réservoirs aériens types
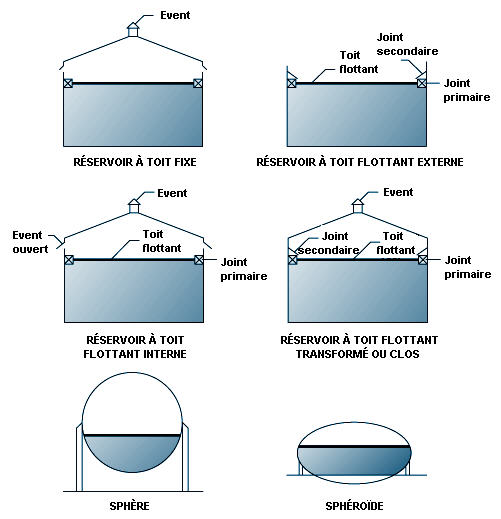
L’utilisation de réservoirs est normalement limitée au stockage de liquides dont la tension de vapeur n’excède pas 77 kPa. Lorsque la pression dépasse cette valeur, on emploie des sphéroïdes ou des sphères puisque ces formes sont conçues pour être utilisées sous pression. Les sphéroïdes peuvent être de grande taille, mais on n’y a pas recours quand la pression peut dépasser certaines limites définies par l’étude mécanique. Pour la plupart des applications de stockage où la tension de vapeur est élevée, on utilise habituellement des sphères équipées de soupapes de décharge pour éviter la surpression. Un problème qui a pris de l’importance avec l’utilisation de sphères est celui de la turbulence, qui produit une quantité excessive de vapeur et entraîne le déclenchement des soupapes de sécurité ou, dans des cas extrêmes, la rupture de la sphère (CCPS, 1993). Le contenu liquide a tendance à se stratifier et, si du liquide tiède (moins dense) est introduit au fond de la sphère, celui-ci s’élève et repousse le liquide plus frais et plus dense vers le fond. Le liquide tiède en surface se vaporise, élevant par le fait même la pression, ce qui peut entraîner le déclenchement des soupapes de décharge ou une surpression dans la sphère.
L’implantation des réservoirs
L’implantation des réservoirs exige une planification minutieuse. Il existe entre autres des recommandations pour l’espacement des réservoirs (CCPS, 1988, 1993). En beaucoup d’endroits, l’espacement n’est pas codifié, mais l’espacement minimal (Occupational Safety and Health Administration (OSHA), 1994) peut résulter de diverses décisions s’appliquant aux espacements et aux emplacements. Quelques critères d’espacement figurent au tableau 77.7. L’entretien des réservoirs est également un facteur à considérer pour l’espacement des réservoirs pressurisés, réfrigérés et atmosphériques (CCPS, 1993). Il est également nécessaire d’aménager des rétentions dont la capacité volumétrique est essentiellement prévue pour retenir le contenu d’un réservoir. Lorsque plusieurs réservoirs se trouvent à l’intérieur de la même rétention, la capacité volumétrique minimale de celle-ci doit être équivalente à la capacité du plus grand réservoir (OSHA, 1994). Les parois de la rétention peuvent être de maçonnerie massive, de terre, d’acier ou de béton. Cependant, les digues de terre devraient être imperméables et avoir un dessus plat d’une largeur minimale de 0,61 m. De plus, le sol de la rétention devrait également comporter une couche imperméable pour empêcher l’infiltration de produits chimiques ou de pétrole dans le sol.
Tableau 77.7 Considérations relatives à la séparation et à l'emplacement des réservoirs
| • Une séparation en fonction des distances enveloppe à enveloppe peut être basée sur des références et sujette au calcul de la distance de rayonnement thermique en cas d’incendie dans un réservoir voisin | ||
| • Les réservoirs devraient être séparés des unités de fabrication | ||
| • L’emplacement d’un réservoir, de préférence sous le vent par rapport aux autres zones, permet de réduire au minimum les problèmes d’inflammation dans le cas où un réservoir libérerait une quantité importante de vapeur | ||
| • Les réservoirs de stockage devraient être munis de rétentions, qui sont aussi exigées par la loi dans la plupart des pays | ||
| • Les réservoirs peuvent être regroupés, ce qui permet d’utiliser des rétentions et de l’équipement de lutte contre les incendies communs | ||
| • Les rétentions devraient pouvoir servir à l’isolement en cas d’urgence | ||
Les fuites de réservoirs
Un problème qui est apparu avec le temps est celui des fuites de réservoirs causées par la corrosion de leur fond parce qu’il s’y trouve souvent une couche d’eau; de plus, de la corrosion électrolytique peut se produire en raison du contact avec la terre. Les autorités de certains pays ont par conséquent institué des réglementations afin de mettre un terme aux fuites provenant des fonds de réservoirs et à la contamination du sol et de l’eau qui s’ensuit. Un certain nombre de méthodes de conception ont été élaborées pour empêcher et déceler les fuites (Hagen et Rials, 1994). En complément, on a procédé à l’installation de doubles fonds. Dans certains établissements, on a recours à la protection cathodique pour restreindre encore davantage la détérioration du métal (Barletta, Bayle et Kennelley, 1995).
Le soutirage de l’eau
Le soutirage manuel de l’eau séjournant au fond des réservoirs peut entraîner une exposition à des produits dangereux, de même que l’observation visuelle pour repérer l’interface en vue du soutirage manuel. Il est possible d’installer un piquage comportant un capteur d’interface et une vanne de régulation réduisant au minimum le risque d’exposition des travailleurs (Lipton et Lynch, 1994). Divers types de capteurs sont proposés à cette fin dans le commerce.
Le remplissage excessif des réservoirs
Les réservoirs sont fréquemment trop remplis, ce qui crée des risques pour les travailleurs et compromet la sécurité. Il est possible de prévenir cette éventualité en utilisant des instruments redondants ou à double fonction pour commander les vannes d’admission ou les pompes d’alimentation (Bahner, 1996). Pendant des années, on installait des canalisations de trop-plein sur les réservoirs de produits chimiques, mais elles s’arrêtaient légèrement au-dessus d’un orifice d’écoulement pour permettre l’observation visuelle de l’écoulement du trop-plein. D’ailleurs, le drain devait être d’une capacité supérieure au débit de remplissage pour assurer correctement son rôle. Cependant, ce type d’installation présente un risque d’exposition, qui peut être éliminé en reliant la canalisation de trop-plein directement à l’orifice d’écoulement et en la munissant d’un débitmètre pour visualiser cet écoulement. Bien que ce dispositif fonctionne de façon satisfaisante, il en résulte une surcharge du système d’évacuation par une grande quantité de contaminants et des risques pour la sécurité et la santé.
L’inspection et le nettoyage des réservoirs
Les réservoirs sont mis hors service à intervalles réguliers à des fins d’inspection ou de nettoyage. Ces procédures doivent faire l’objet d’une surveillance attentive afin d’empêcher que des travailleurs ne subissent des expositions et de minimiser les risques. Une fois la vidange terminée, les réservoirs sont fréquemment rincés avec de l’eau. Par le passé, les réservoirs étaient ensuite nettoyés manuellement ou mécaniquement en cas de besoin. Oésangés, ils sont remplis de vapeurs qui peuvent être toxiques et proches des valeurs d’inflammabilité dans l’air. Le rinçage à l’eau peut ne pas modifier de manière significative la toxicité des vapeurs; par contre, il peut réduire le risque de combustion. Il est possible de vidanger le liquide se trouvant dans un réservoir à toit flottant et de rincer celui-ci, mais dans certains réservoirs, du produit pourrait subsister dans le puisard. Ce résidu qui subsiste au fond doit être enlevé à la main et peut entraîner un risque d’exposition. Le port d’un équipement de protection individuelle peut être requis.
Normalement, les réservoirs fermés et tout volume se trouvant sous les toits flottants sont purgés avec de l’air jusqu’à ce qu’une concentration en oxygène établie soit atteinte avant que les travailleurs soient autorisés à y entrer. Cependant, il serait préférable de contrôler en continu l’atmosphère afin de s’assurer que la concentration en substances toxiques est satisfaisante et reste stable.
La ventilation et le contrôle des émissions
Dans beaucoup de régions, la ventilation avec échappement dans l’atmosphère des réservoirs à toit fixe ou à toit flottant couvert peut ne pas être acceptable. Les soupapes d’équilibrage (voir figure 77.2) de ces réservoirs sont retirées et les vapeurs traversent un conduit jusqu’à un dispositif où les contaminants sont détruits ou récupérés. Pour les deux types de réservoirs, une purge inerte (par exemple, de l’azote) peut être injectée pour éliminer l’effet de vide diurne et maintenir une pression positive dans le dispositif de récupération. Dans les réservoirs à toit flottant couvert, l’azote élimine l’effet diurne et réduit l’émanation de vapeurs dans l’atmosphère à travers la soupape d’équilibrage. Cependant, cela n’élimine pas totalement les émissions de vapeur. Beaucoup de dispositifs et de moyens de prévention technique existent, notamment les appareils à combus-tion, les condenseurs et les absorbeurs (Moretti et Mukhopadhyay, 1993; Carroll et Ruddy, 1993; Basta, 1994; Pennington, 1996; Siegell, 1996). Le choix d’un dispositif de contrôle est fonction des objectifs finaux d’émission et des coûts d’exploitation et d’investissement. Dans les réservoirs à toit flottant, externes et internes, la vérification des joints et des raccords de tuyauterie auxiliaires réduit sensiblement les pertes de vapeurs.
Les risques
L’inflammabilité est une préoccupation importante dans les opérations de stockage en réservoir, et des systèmes de lutte contre l’incendie sont nécessaires pour prévenir le déclenchement d’incendies ou les circonscrire. Des recommandations existent pour la conception et l’installation d’asperseurs (CCPS, 1993; Dow Chemical Company, 1994a; NFPA, 1990). Dans certaines conditions, l’eau peut être pulvérisée directement; elle sert à refroidir les réservoirs ou l’équipement adjacent afin de les empêcher de surchauffer. En complément, la mousse est un agent efficace de lutte contre l’incendie et des systèmes d’épandage de mousse peuvent être installés en permanence sur les réservoirs. L’installation de systèmes d’extinction à mousse sur l’équipement mobile de lutte contre l’incendie devrait être analysée avec un fabricant. Il est maintenant possible de se procurer des mousses peu polluantes et de faible toxicité qui permettent de maîtriser tout aussi efficacement et rapidement les incendies.
L’équipement de fabrication
Une vaste gamme d’équipements de fabrication est nécessaire dans l’industrie chimique en raison des nombreux procédés utilisés, des exigences particulières de certains d’entre eux et des différences entre produits. Par conséquent, il est impossible de passer en revue la totalité de l’équipement en service aujourd’hui; dans cette partie, nous nous limiterons aux équipements le plus fréquemment utilisés dans les séquences opératoires.
Les réacteurs
De nombreux types de réacteurs sont utilisés dans l’industrie chimique. Le choix d’un réacteur est fonction d’un certain nombre de variables dont la première est la classification de la réaction selon qu’elle est discontinue ou continue. Les réactions discontinues sont fréquemment transformées en opérations continues à mesure que l’expérience relative à la réaction augmente et que certaines modifications, telles que l’amélioration des catalyseurs, deviennent disponibles. La fabrication en continu est généralement plus efficace et donne un produit de qualité plus constante, ce qui est souhaitable lorsqu’on cherche à atteindre des objectifs de qualité. Cependant, la fabrication discontinue est encore largement utilisée.
✓ La réaction Il est nécessaire de savoir si la réaction utilisée est exothermique ou endothermique (produisant ou exigeant de la chaleur) afin de définir les exigences de chauffage ou de refroidissement nécessaires pour la contrôler. De plus, des critères d’emballement doivent être établis et on doit installer les capteurs et les instruments de commande pour éviter que la réaction ne puisse plus être maîtrisée. Des procédures d’urgence doivent également être étudiées et développées avant que le réacteur ne fonctionne en vraie grandeur, pour s’assurer qu’un éventuel emballement sera maîtrisé sans risque. Parmi les solutions possibles, mentionnons l’équipement de commande de secours activé automatiquement, l’injection d’un produit chimique qui arrête la réaction et l’installation de soupapes et d’évents qui peuvent accepter le contenu du réacteur. Le fonctionnement des soupapes de sécurité et des évents est extrêmement important et exige que l’équipement soit toujours bien entretenu et en état de fonctionner. Par conséquent, on installe souvent des soupapes de sécurité asservies pour s’assurer que l’entretien effectué sur une soupape ne réduira pas la capacité de décharge du système.
Si une soupape de sécurité ou un évent se déclenche en raison d’un mauvais fonctionnement, l’effluent doit pratiquement toujours être contenu pour minimiser les risques pour la sécurité et la santé. Les méthodes de rétention de la décharge accidentelle à l’aide de canalisations et de disposition finale de la décharge du réacteur doivent donc être soigneusement analysées. En général, le liquide et la vapeur devraient être séparés; celle-ci doit être envoyée à une torchère ou un appareil de récupération, et le liquide récupéré si possible. L’enlèvement des solides peut exiger certaines études.
✓ La réaction discontinue Dans les réacteurs où des réactions exothermiques se produisent, il est important de se préoccuper de l’encrassement des parois ou des canalisations par les fluides de refroidissement employés pour maintenir la température. Les méthodes d’élimination des dépôts diffèrent considérablement et sont fonction des caractéristiques des dépôts. On peut retirer ceux-ci à l’aide d’un solvant, d’un jet à haute pression ou, dans certains cas, manuellement. Au cours de toutes ces procédures, la sécurité et l’exposition doivent être étroitement surveillées. Les entrées et les sorties des produits dans le réacteur ne doivent pas laisser pénétrer d’air, ce qui pourrait avoir comme conséquence un mélange inflammable de vapeur dans l’air. Les vides doivent être cassés par un gaz inerte (par exemple, de l’azote). La cuve doit être considérée comme un espace confiné et la pénétration à l’intérieur ne doit se faire qu’après avoir observé les règles applicables à ces espaces. Les techniciens doivent être au courant de la présence possible de vapeurs et de la toxicité cutanée et être bien informés au sujet des dangers pour la santé.
✓ La réaction continue Les réacteurs fonctionnant en continu peuvent être remplis de liquide ou d’une vapeur et de liquide. Certains procédés produisent des boues dans les réacteurs. Il existe également des réacteurs qui contiennent des catalyseurs solides. Le fluide réactif peut se présenter sous forme de liquide, de vapeur ou d’une combinaison des deux. Les catalyseurs solides, qui favorisent une réaction sans y participer, sont normalement retenus par des grilles et sont appelés lits fixes. Les réacteurs à lits fixes peuvent comporter des lits simples ou multiples et être utilisés pour des réactions exothermiques ou endothermiques, la plupart des réactions exigeant une température constante (isotherme) dans chaque lit. Il faut donc fréquemment injecter des courants de matière première ou de diluant à divers endroits entre les lits pour réguler la température. Avec ces systèmes, la lecture de la température et l’emplacement des détecteurs dans les lits sont des éléments extrêmement importants qui permettent d’éviter l’emballement de la réaction et des changements au niveau du rendement ou de la qualité des produits.
L’activité des lits fixes diminue généralement avec le temps. Il faut donc les régénérer ou les remplacer. Dans le cas d’une régénération, on peut brûler les dépôts qui se sont formés sur le lit, les dissoudre avec un solvant ou bien encore régénérer le lit en y injectant un produit chimique contenu dans un fluide inerte. Le choix de la technique à utiliser pour rétablir l’activité du catalyseur dépend de ce dernier. Dans le cas d’un brûlage, le réacteur est vidé et purgé de tous les fluides de procédé, puis rempli d’un gaz inerte (habituellement de l’azote), qui est chauffé et mis en circulation, portant ainsi le lit à une température donnée. A ce moment, une très faible quantité d’oxygène est ajoutée au courant inerte pour allumer un front de flamme qui se déplace graduellement à travers le lit et permet de contrôler l’augmentation de la température. En ajoutant trop d’oxygène, on endommage le catalyseur.
✓ L’enlèvement des catalyseurs à lits fixes Les catalyseurs à lits fixes doivent être enlevés très soigneusement. Le fluide de procédé est évacué et le fluide restant est déplacé au moyen d’un fluide de rinçage ou purgé avec de la vapeur jusqu’à élimination complète du fluide de procédé. La purge finale peut nécessiter l’application d’autres techniques avant que la purge puisse être effectuée avec un gaz inerte ou de l’air, avant l’ouverture du réacteur ou le déchargement du catalyseur sous une couverture inerte. Si de l’eau est utilisée, elle est vidangée par une tuyauterie fermée jusqu’à un égout. Certains catalyseurs sont sensibles à l’air ou à l’oxygène, sont pyrophoriques ou deviennent toxiques à son contact. Dans ce cas, il faut avoir recours à des procédures spéciales pour éliminer l’air au cours du remplissage ou de la vidange. Il faut définir soigneusement les mesures de protection individuelle et les procédures de manutention pour réduire au minimum les expositions potentielles et pour protéger les travailleurs.
Le catalyseur épuisé peut nécessiter un traitement plus poussé avant d’être envoyé à un fabricant de catalyseur pour recyclage ou d’être éliminé de manière acceptable pour l’environnement.
✓ Autres systèmes de catalyseurs Le gaz qui traverse un catalyseur solide non fixé fait augmenter le volume du lit et forme une suspension semblable à un liquide appelée lit fluidisé. Ce type de réaction est employé dans divers procédés. Les catalyseurs épuisés sont enlevés sous forme d’un courant de soutirage gaz-solides pour être régénérés, puis introduits de nouveau en circuit fermé. Dans le cas d’autres réactions, l’activité du catalyseur peut être très élevée et, bien qu’il soit rejeté dans le produit, sa concentration est si faible qu’elle ne pose pas de problème. Si la vapeur du produit ne doit pas présenter une concentration élevée de particules solides de catalyseur, celles qui sont entraînées avec le produit doivent être éliminées avant la purification du produit. Il restera toutefois des traces de solides. Pour être éliminées, ces traces doivent être dirigées vers un des courants secondaires, lequel devra à son tour être clarifié.
Lorsque le catalyseur épuisé est régénéré par brûlage, les systèmes à lits fluidisés doivent être munis d’une installation de récupération poussée des solides pour que les contraintes environnementales soient respectées. La récupération peut faire appel à diverses combinaisons de cyclones, de précipitateurs électriques, de filtres à manches ou de laveurs. Dans le cas du brûlage des lits fixes, la considération la plus importante est le contrôle de la température.
Comme les catalyseurs à lit fluidisé sont souvent constitués de particules inhalables, il faut veiller à assurer la protection des travailleurs qui manutentionnent des catalyseurs solides frais ou récupérés.
Dans certains cas, on peut retirer divers constituants d’un lit fixe pas aspiration. L’aspiration est souvent induite par un jet de vapeur. La vapeur rejetée contient fréquemment des matières toxiques, mais en très faible concentration. Il faut cependant analyser soigneusement le rejet de vapeur pour déterminer la quantité de contaminants, leur toxicité et leur dispersion potentielle s’ils étaient rejetés directement dans l’atmosphère. Si cette étude se révèle non satisfaisante, il peut être nécessaire de condenser toutes les vapeurs à rejeter dans un collecteur, et d’acheminer le condensat dans un système de récupération fermé. Dans le cas d’une pompe alternative, il arrive que le rejet ne puisse être libéré directement dans l’atmosphère, mais qu’il soit dirigé vers une torchère, un incinérateur ou un dispositif de chauffage.
✓ La sécurité Dans tous les réacteurs, l’augmentation de la pression est une question importante puisque la pression limite de la cuve ne doit pas être dépassée. Cette augmentation de la pression peut résulter d’un mauvais contrôle du procédé, d’un mauvais fonctionnement ou de l’emballement de la réaction. Par conséquent, des systèmes de décharge de pression sont nécessaires pour maintenir l’intégrité de la cuve en évitant les surpressions. Les soupapes de décharge doivent être soigneusement conçues de façon à bien fonctionner quelles que soient les conditions, même lors des opérations d’entretien. Des soupapes multiples peuvent être nécessaires. Une soupape de décharge conçue de façon à permettre un rejet dans l’atmosphère devrait être surélevée par rapport aux bâtiments voisins et une analyse de la dispersion devrait être réalisée pour veiller à assurer la protection adéquate des travailleurs et des communautés environnantes.
Si un disque de rupture est installé avec une soupape de sécurité, le rejet devrait également être confiné et, le rejet final, choisi de la manière susmentionnée. Puisqu’un disque rompu ne se referme pas, on peut s’attendre à ce qu’un disque non muni d’une soupape de décharge libère la plus grande partie du contenu du réacteur et à ce que de l’air entre dans le réacteur à la fin du rejet. Il faut veiller soigneusement à ce qu’il ne puisse pas se former de mélange inflammable ou se produire des réactions indésirables. De plus, la décharge à travers un disque de rupture peut libérer un liquide; l’évent doit être conçu de façon à retenir les liquides lors du rejet de vapeur. Le rejet d’urgence dans l’atmosphère doit être approuvé par les autorités chargées de la réglementation avant l’installation.
Les mélangeurs-agitateurs dont sont munis les réacteurs sont hermétiquement scellés. Les fuites peuvent être dangereuses; lors-qu’elles se produisent, elles doivent être réparées, ce qui exige l’arrêt du réacteur. Le contenu du réacteur peut exiger une manutention ou des précautions particulières, et la procédure d’arrêt d’urgence du procédé comprend l’arrêt de la réaction et l’élimination du contenu du réacteur. L’inflammabilité et le contrôle de l’exposition doivent être étudiés de près pour chaque étape, y compris pour l’élimination finale du mélange se trouvant dans le réacteur. Puisque cette interruption peut être coûteuse et est susceptible d’entraîner une perte de production, des mélangeurs magnétiques et de nouveaux systèmes de fermeture ont été mis au point, de manière à réduire l’entretien et les arrêts des réacteurs.
L’entrée dans un réacteur doit se faire conformément aux procédures d’entrée dans des espaces confinés.
Les tours de fractionnement ou de distillation
La distillation consiste à séparer des substances chimiques par des méthodes basées sur leurs différents points d’ébullition. Les tours classiques des usines chimiques et des raffineries sont des tours de distillation.
La distillation sous diverses formes est une étape de la grande majorité des procédés chimiques. On utilise le fractionnement ou la distillation pour la purification, la séparation, le strippage, la distillation azéotropique et l’extraction. La distillation réactive, où une réaction se produit dans une section séparée de la tour de distillation, s’ajoute maintenant à ces applications.
La distillation se fait au moyen d’une série de plateaux dans une tour remplie ou non de garnissage. Le garnissage possède une configuration spéciale qui laisse aisément passer la vapeur et le liquide, tout en offrant une surface suffisante pour le contact vapeur-liquide et un fractionnement efficace.
✓ Le fonctionnement La chaleur fournie à la tour provient habituellement d’un rebouilleur, bien que la chaleur de certains flux puisse être suffisante pour éliminer le rebouilleur. Dans le cas où la chaleur est fournie par un rebouilleur, il se produit une séparation vapeur-liquide en plusieurs étapes sur les plateaux, et les substances légères montent dans la tour. Les vapeurs du plateau supérieur sont entièrement ou partiellement condensées dans le condenseur supérieur. Le liquide condensé est recueilli dans le réservoir de récupération du distillat, à partir duquel une partie du liquide est recyclée vers la tour, l’autre étant soutirée et acheminée vers un lieu donné. Les vapeurs non condensées peuvent être récupérées ailleurs ou acheminées vers un dispositif d’élimination qui peut être une chambre de combustion ou un système de récupération.
✓ La pression Les tours fonctionnent habituellement à une pression plus élevée que la pression atmosphérique. Cependant, leur exploitation se fait fréquemment sous vide pour abaisser le plus possible la température du liquide (laquelle peut influer sur la qualité du produit) ou si les matériaux constitutifs de la tour posent des problèmes d’ordre mécanique ou économique en raison de la difficulté d’atteindre la température requise. En outre, les températures élevées peuvent influer sur le fluide. Pour les fractions lourdes du pétrole, des températures très élevées au bas de la tour entraînent fréquemment des problèmes de cokéfaction.
Le vide est habituellement obtenu au moyen d’éjecteurs ou de pompes à vide. Dans les unités de traitement, la phase vapeur à évacuer se compose de certaines matières légères en phase vapeur et de matières inertes susceptibles de se trouver dans le courant d’alimentation et d’air provenant de fuites. Normalement, le système à vide est posé en aval d’un condenseur pour réduire l’apport de matière organique. Celui-ci est dimensionné selon la charge estimée de vapeur et les charges supérieures sont traitées par des éjecteurs. Dans certains systèmes, on peut raccorder directement la machine à vide à la sortie d’un condenseur. Un système d’éjecteur typique comporte une combinaison d’éjecteurs et de condenseurs barométriques directs où les vapeurs de l’éjecteur sont en contact direct avec l’eau de refroidissement. Les condenseurs baromé-triques consomment de grandes quantités d’eau et le mélange vapeur-eau fait augmenter la température de sortie de l’eau qui a tendance à vaporiser toute trace de composés organiques dans le collecteur barométrique atmosphérique, ce qui augmente le risque d’exposition en milieu de travail. De plus, une forte charge d’effluent est ajoutée au système de traitement des eaux usées.
On réduit de beaucoup la quantité d’eau nécessaire, ainsi que la consommation de vapeur grâce à des systèmes à vide modifié. Etant donné que la pompe à vide n’aura pas à traiter une forte charge de vapeur, un éjecteur de vapeur est utilisé au premier stade, en combinaison avec un condenseur de surface pour réduire la charge de la pompe à vide. De plus, un réservoir de récupération est installé pour utilisation au-dessus du niveau du sol. Ce système, plus simple, réduit la charge en eaux usées et permet d’utiliser un système fermé qui élimine le risque d’exposition aux vapeurs.
✓ La sécurité Toutes les tours et tous les réservoirs doivent être protégés de la surpression qui peut résulter d’un mauvais fonctionnement, d’un incendie (Mowrer, 1995) ou d’une panne des utilités. Une analyse des dangers est nécessaire et même exigée par la loi dans certains pays. Une approche générale de gestion de la sécurité des procédés appliquée aux procédés et à l’exploitation de l’usine améliore la sécurité, réduit les pertes au minimum et protège la santé du personnel (Auger, 1995; Murphy, 1994; Sutton, 1995). La protection est assurée par des soupapes de décharge rejetant dans l’atmosphère ou dans un système fermé. La soupape de surpression se trouve généralement (mais pas toujours, d’autres configurations étant possibles) au sommet de la tour afin de libérer la charge de vapeur très élevée à cet endroit. Le réservoir supérieur de récupération du distillat peut aussi être muni de soupapes de décharge, à condition que des vannes ne se trouvent pas entre les soupapes de décharge et le sommet de la tour. Si des vannes de barrage se trouvent sur les canalisations menant au condenseur, alors les soupapes de décharge doivent être posées sur la tour.
Quand la surpression de la tour de distillation est relâchée, dans certaines situations d’urgence, le rejet des soupapes de décharge peut être trop abondant. Une charge très élevée dans la canalisation d’un évent à rejet confiné peut constituer la plus forte charge du système. Puisque le rejet peut être soudain et la durée de la décompression très brève (moins de 15 minutes), cette très forte charge de vapeur doit être soigneusement analysée (Bewanger et Krecter, 1995; Boicourt, 1995). Puisque ce pic très important, mais de courte durée, est difficile à traiter avec des dispositifs d’élimination comme les absorbeurs, adsorbeurs, fours, etc., le dispositif privilégié dans la plupart des cas est une torchère qui détruit les vapeurs. Normalement, un certain nombre de soupapes de décharge sont reliées à un collecteur, lui-même relié à une torchère. Cependant, la torchère et l’ensemble du système doivent être conçus soigneusement de manière à couvrir toute une gamme d’éventualités (Boicourt, 1995).
✓ Les dangers pour la santé Dans le cas du rejet direct dans l’atmosphère, il faut procéder à une analyse détaillée de la dispersion des vapeurs rejetées par les soupapes de décharge pour s’assurer que le personnel ne sera pas exposé et que la concentration dans la collectivité restera bien inférieure à la concentration maximale permise. Pour contrôler la dispersion, il peut se révéler nécessaire de surélever les tuyaux servant au rejet atmosphérique à partir des soupapes de décharge pour éviter des concentrations excessives près des structures avoisinantes. Une très haute cheminée de type torchère peut alors se révéler nécessaire.
La pénétration du personnel chargé de l’entretien ou des modifications d’ordre mécanique pendant l’arrêt suscite également des préoccupations. Il s’agit d’entrer dans un espace confiné qui présente pour les travailleurs des dangers bien spécifiques. Auparavant, il faut effectuer une purge soignée pour abaisser le plus possible la concentration des substances toxiques au-dessous des niveaux recommandés. Avant le début de la purge, la pression de la tour doit être réduite et tous les raccordements de tuyauterie doivent être consignés (c’est-à-dire que des disques pleins en métal doivent être placés dans les brides reliant les canalisations à la tour). Cette étape doit être soigneusement gérée pour réduire au minimum l’exposition. Les méthodes employées pour vider la tour des fluides toxiques varient selon le procédé employé. Le fluide présent dans la tour est fréquemment déplacé par un fluide très peu toxique. Ce fluide de déplacement est alors évacué et pompé vers un lieu donné. La pellicule liquide et les gouttelettes restantes peuvent être vaporisées dans l’atmosphère et rejetées par une bride située en haut de la tour, munie d’un écran de protection, avec une ouverture entre cet écran et la bride. Après la vaporisation, de l’air entre dans la tour à travers l’ouverture pendant que la tour refroidit. Un trou d’homme au pied de la tour et un second à son sommet sont ensuite ouverts, ce qui permet de faire circuler de l’air dans la tour. Quand la qualité de l’air à l’intérieur de la tour a atteint un niveau acceptable, on peut alors y pénétrer.
Les échangeurs de chaleur
Une vaste gamme d’échangeurs de chaleur sont utilisés dans l’industrie chimique. Il s’agit de dispositifs mécaniques servant à transférer de la chaleur à un fluide en circulation ou à en extraire. Les échangeurs sont choisis en fonction des conditions du procédé et des caractéristiques des divers modèles. Certains types courants d’échangeurs sont représentés à la figure 77.3. Le choix de l’échangeur optimal pour une application donnée est quelque peu compliqué et exige une recherche détaillée (Woods, 1995). Souvent, certains modèles ne conviennent pas en raison de la pression, de la température, de la concentration en solides, de la viscosité, du débit et d’autres facteurs. De plus, la conception d’un échangeur de chaleur peut varier considérablement; il existe plusieurs types: à tête flottante, à plaques et à lames (Green, Maloney et Perry, 1984). La tête flottante est normalement choisie quand la température peut causer une expansion excessive des tubes qui ne pourraient être maintenus dans un échangeur à plaque tubulaire fixe. Dans l’échangeur à tête flottante simplifié de la figure 77.3, la tête flot-tante est entièrement incorporée à l’échangeur et elle n’est aucunement reliée à l’enveloppe. Dans d’autres modèles à tête flottante, la plaque tubulaire flottante peut être entourée de garnissage (Green, Maloney et Perry, 1984).
Figure 77.3 Echangeurs de chaleur types
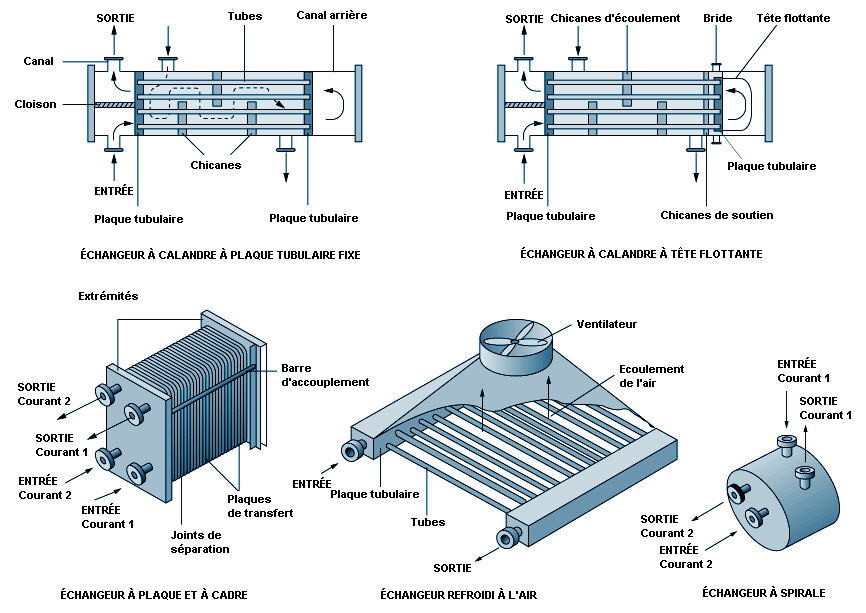
✓ Les fuites Le garnissage des plaques tubulaires flottantes est en contact avec l’air et peut éventuellement constituer une source de fuite et d’exposition potentielle. D’autres échangeurs présentent aussi des sources de fuite potentielle et devraient être inspectés avec soin. En raison de leurs caractéristiques liées au transfert de chaleur, les échangeurs à plaque et à cadre sont souvent employés dans l’industrie chimique. Les plaques présentent diverses ondulations et configurations. Elles sont séparées par des joints d’étanchéité qui empêchent le mélange des flux et offrent une étanchéité par rapport à l’extérieur. Cependant, cette étanchéité limite les applications à une température d’environ 180 °C, bien que certaines améliorations soient possibles pour surmonter cet obstacle. Puisqu’il y a un certain nombre de plaques, celles-ci doivent être comprimées correctement pour être étanches entre elles. En conséquence, une mise en place mécanique soignée est nécessaire pour empêcher les fuites et les dangers potentiels. Comme il existe un grand nombre de joints, il est important de les surveiller pour réduire le plus possible les risques d’exposition.
Les échangeurs refroidis à l’air sont attrayants du point de vue économique et ont de nombreuses applications en différents points des unités. Pour économiser de l’espace, ces échangeurs sont souvent posés au-dessus des canalisations et ils sont fréquemment empilés. Puisque le choix du matériau dont sont faits les tubes est important, on en utilise plusieurs dans l’industrie chimique. Ces tubes sont reliés à la plaque tubulaire; il faut donc qu’ils soient compatibles. Les fuites par des fentes dans les canalisations, ou au niveau de la plaque tubulaire, posent un problème puisque le ventilateur disperse les vapeurs qui fuient, ce qui peut entraîner des expositions. La dilution dans l’air peut considérablement réduire le danger lié à une telle exposition. Cependant, les ventilateurs sont souvent arrêtés dans certaines conditions climatiques; la concentration des fuites peut alors augmenter, de même que le risque d’exposition. D’ailleurs, si les tubes qui fuient ne sont pas réparés, la fissure peut s’agrandir. Dans le cas de liquides qui fuient goutte à goutte et ne se vaporisent pas facilement, il y a risque d’exposition par voie cutanée.
Des fuites peuvent apparaître dans les échangeurs de chaleur à calandre et à tubes par n’importe laquelle des diverses brides (Green, Maloney et Perry, 1984). Puisque les échangeurs à calandre et à tube présentent de grandes variations de surface, allant de très petites à très grandes, le diamètre des ouvertures externes est généralement beaucoup plus grand que celui de la tuyauterie habituelle. Avec ces grandes brides, les joints d’étanchéité doivent non seulement résister aux conditions du traitement, mais également rester étanches malgré les variations de la charge appliquée aux boulons. Divers modèles de joints d’étanchéité sont utilisés. Il est difficile de répartir également les contraintes de charge sur les boulons des brides, ce qui cause des fuites dans de nombreux échangeurs. Les fuites aux raccords peuvent être éliminées grâce à des bagues d’étanchéité (Lipton et Lynch, 1994).
Les fuites sur les tubes sont à même de se produire dans n’importe quel modèle d’échangeur, sauf sur les échangeurs à plaques et sur quelques autres échangeurs spécialisés. Cependant, ces deux derniers types d’échangeurs posent d’autres problèmes potentiels. Quand les tubes fuient dans un système de refroidissement à eau, l’eau de refroidissement entraîne le contaminant dans une tour de refroidissement, ce qui peut constituer une source d’exposition pour le personnel et la communauté voisine. Par conséquent, il faut surveiller l’eau de refroidissement.
La dispersion des vapeurs en provenance d’une tour de refroidissement peut être importante en raison des ventilateurs utilisés dans les tours de refroidissement à circulation d’air forcée. En outre, les tours à convection naturelle rejettent des vapeurs dans l’air ambiant, qui ensuite se dispersent. Cependant, la dispersion change considérablement selon les conditions météorologiques et l’altitude du rejet. Les produits toxiques peu volatils demeurent dans l’eau de refroidissement et dans le courant de vidange de la tour de refroidissement, lequel devrait avoir une capacité de traitement suffisante pour détruire des contaminants. La tour de refroidissement et son bassin doivent être nettoyés périodiquement; la présence de contaminants ajoute aux risques au moment du nettoyage du bassin et du garnissage de la tour. Il est nécessaire de porter un équipement de protection individuelle pour la majorité de ces travaux.
✓ Le nettoyage des échangeurs L’encrassement des tubes d’eau de refroidissement par la corrosion, l’action d’organismes biologiques et le dépôt de solides posent un problème d’entretien. Comme nous l’avons décrit plus haut, les tubes peuvent également fuir par des fissures ou des fuites peuvent se produire aux rainures de la plaque tubulaire. Dans ce cas, il faut réparer l’échangeur et évacuer les fluides de procédé. Cette opération doit se faire en milieu complètement fermé pour respecter les objectifs de protection de l’environnement, de la sécurité et de la santé au travail.
De façon générale, le fluide de procédé est transféré dans un réservoir et le fluide restant est purgé avec un solvant ou une matière inerte. Cette matière contaminée est également dirigée vers un réservoir par drainage ou mise sous pression d’azote. Si l’échangeur contenait des produits toxiques, l’absence de traces résiduelles de ces produits doit être contrôlée. Si la vérification n’est pas concluante, l’échangeur peut être traité à la vapeur pour être débarrassé de toute trace de matière. Cependant, l’évent devrait être relié à un système fermé pour empêcher que de la vapeur ne s’échappe dans l’atmosphère. Une telle précaution n’est pas toujours nécessaire; toutefois, mais comme il peut arriver qu’une concentration plus élevée se forhangeur, on élimine les dangers potentiels en effectuant chaque fois la purge à la vapeur en système fermé. Après le traitement à la vapeur, une bouche d’admission laisse pénétrer l’air. Cette procédure générale est applicable aux parties de l’échangeur contenant du produit toxique.
Les produits chimiques alors employés pour nettoyer les tubes ou la paroi de la calandre devraient circuler en circuit fermé. La solution de nettoyage est normalement pompée à partir d’un camion-citerne et, une fois souillée, évacuée par camion pour traitement.
✓ Les pompes Le déplacement des liquides est l’une des principales fonctions des procédés et, dans l’industrie chimique, toutes sortes de matières liquides sont déplacées au moyen de pompes très variées. Les pompes à moteur à gaine et les pompes magnétiques sont des pompes centrifuges sans joint étanche. Il existe des entraînements magnétiques qui peuvent être installés sur d’autres types de pompe
pour empêcher les fuites. Divers types de pompes employées dans l’industrie chimique sont donnés dans le tableau 77.8.
Tableau 77.8 Types de pompes employées dans l'industrie du traitement des produits chimiques
| • Centrifuge • Alternative (piston) • Etanche • Magnétique • A turbine • A engrenage
|
• A membrane • Axiale • A vis • A cavité mobile • A galets • A palettes |
||
✓ L’étanchéité Du point de vue de la sécurité et de la santé, assurer l’étanchéité et la réparation des pompes centrifuges sont des préoccupations majeures. Les joints mécaniques, auxquels on fait le plus souvent appel pour l’étanchéité au niveau des arbres de transmission, peuvent fuir et même sauter. Cependant, des progrès importants ont été accomplis dans les techniques d’étanchéité depuis les années soixante-dix, qui ont entraîné une réduction notoire des fuites et un prolongement de la vie utile des pompes. Au nombre de ces améliorations, il faut citer les joints à soufflet, les joints à cartouche, de meilleures garnitures radiales, des garnitures plus résistantes et une surveillance plus efficace du fonctionnement de la pompe. De plus, les recherches qui se poursuivent devraient permettre d’autres améliorations techniques.
Si les fluides nécessaires au procédé sont fortement toxiques, on a souvent recours à des pompes étanches ou sans joint, qu’il s’agisse de pompes à moteur à gaine ou de pompes magnétiques. La durée de vie utile, ou l’intervalle moyen entre deux entretiens, s’est nettement améliorée et varie généralement entre trois et cinq ans. Dans ces pompes, le fluide sert de lubrifiant pour les roulements du rotor. La vaporisation de ce fluide endommage les roulements, ce qui oblige à les remplacer souvent. Pour maintenir l’état liquide dans les pompes, on s’assure que la pression interne dans le système de roulements est toujours plus élevée que la pression de vapeur du liquide à la température de fonctionnement. Lorsqu’on répare une pompe sans joint, il est important de vidanger complètement le liquide faiblement volatil et d’en parler avec le fournisseur. Dans la plupart des pompes centrifuges, le garnissage a été en bonne partie remplacé par des garnitures mécaniques. On distingue en général les garnitures simples et doubles; ces dernières englobent les garnitures en tandem et les doubles organes d’obturation. Il existe d’autres combinaisons à deux garnitures, mais elles ne sont pas aussi fréquemment utilisées. En principe, on utilise des garnitures en tandem ou doubles avec un fluide tampon entre celles-ci pour réduire les fuites. Des normes relatives aux garnitures mécaniques des pompes centrifuges et rotatives, qui couvrent tant les spécifications que l’installation, ont été publiées par l’Institut américain du pétrole (American Petroleum Institute (API), 1994). On peut maintenant se procurer un guide servant à faciliter l’évaluation des divers types de garnitures (Society of Tribologists and Lubrication Engineers (STLE), 1994).
Pour prévenir les fuites excessives ou la rupture d’une garniture défaillante, on pose un presse-étoupe qui peut comporter un fluide servant à acheminer les fuites vers un système de récupération fermé (API, 1994). Puisque le presse-étoupe n’est pas parfaitement étanche, on peut utiliser des garnitures auxiliaires, par exemple une garniture intermédiaire dans le presse-étoupe pour empêcher un rejet trop important dans l’atmosphère ou la rupture de la garniture (Lipton et Lynch, 1994). Ces garnitures ne sont pas conçues pour être utilisées de façon continue; une fois activées, elles fonctionnent pendant un maximum de deux semaines avant de faire défaut, ce qui permet de changer de pompe ou de modifier le procédé.
Un nouveau type de garniture mécanique permet de réduire les émissions pratiquement à zéro. Il est constitué d’une garniture mécanique double avec un système tampon à gaz remplaçant le liquide tampon des garnitures mécaniques doubles traditionnelles (Fone, 1995; Netzel, 1996; Adams, Dingman et Parker, 1995). Dans les systèmes à liquide tampon, les garnitures sont séparées par une très mince couche lubrifiante de fluide tampon qui sert aussi à refroidir la garniture. Même si leurs faces sont légèrement séparées, un certain contact subsiste, entraînant l’usure et l’échauffement des garnitures. Les garnitures à gaz sont appelées garnitures sans contact puisque l’une des faces, présentant des cannelures recourbées, pompe du gaz à travers les faces de la garniture et maintient une couche de gaz qui sépare complètement les deux faces. Cette absence de contact permet de prolonger la durée de vie des garnitures et permet de réduire la perte par frottement, ce qui réduit nettement la consommation d’énergie. Comme la garniture pompe du gaz, il s’en infiltre une très petite quantité dans le produit traité et dans l’atmosphère.
✓ Les dangers pour la santé Une des principales préoccupations en matière de santé pour ce qui est des pompes est la nécessité de vidanger et de purger ces dernières en prévision de travaux d’entretien ou de réparation. La vidange et l’évacuation englobent à la fois le fluide de procédé et le fluide tampon. Les procédures devraient prévoir l’évacuation vers un système de collecte fermé. Dans le presse-étoupe, où une bague à collet sépare le rotor du presse-étoupe, la bague retient une certaine quantité de liquide dans le presse-étoupe. Des ouvertures percées dans la bague ou un drain dans le presse-étoupe permettent la vidange complète du liquide traité. En ce qui concerne les liquides tampons, une méthode de vidange de l’espace compris entre les garnitures devrait être prévue. L’entretien exige que les garnitures soient retirées car, si celles-ci ne sont pas entièrement vidangées, elles deviennent une source d’exposition potentielle au cours des réparations.
Les poussières et les poudres
La manutention de poussières et de poudres dans l’équipement de traitement des solides soulève la question du risque d’incendie ou d’explosion. Une explosion se produisant dans l’équipement peut endommager un mur ou une enceinte, et propulser une onde de pression et de flammes dans l’aire de travail. Le personnel peut alors être mis en danger, et l’équipement environnant sévèrement endommagé, les effets étant dévastateurs. Les poussières ou les poudres en suspension dans l’air ou dans un gaz peuvent, en présence d’oxygène et dans un lieu clos, produire une explosion quand une source d’inflammation d’une énergie suffisante est présente. Quelques équipements dans l’environnement desquels existe un risque d’explosion figurent au tableau 77.9. Une explosion produit de la chaleur et une expansion de gaz rapide (augmentation de pression) et a généralement pour conséquence une déflagration, produisant un front de flamme qui se déplace rapidement, mais à une vitesse inférieure à celle du son. Quand la vitesse du front de flamme excède celle du son, ou atteint une vitesse supersonique, il s’agit d’une détonation, qui cause plus de dommages qu’une déflagration. L’explosion et l’expansion de front de flamme se produisent en quelques millisecondes et ne laissent pas assez de temps pour une intervention standard. Par conséquent, il importe de définir les caractéristiques d’inflammabilité et d’explo-sibilité de la poudre pour déterminer les risques correspondant aux diverses étapes de transformation (CCPS, 1993; Ebadat, 1994; Bartknecht, 1989; Cesana et Siwek, 1995). Cette information peut alors fournir une base pour l’installation de commandes et la prévention des explosions.
Tableau 77.9 Sources potentielles d'explosion dans l'équipement
| Transporteurs | Stockage | ||
| Pneumatiques | Bacs | ||
| Mécaniques | Trémies | ||
| Robinets rotatifs | |||
| Equipement de traitement | |||
| Collecteurs de poussières des filtres | Broyeurs | ||
| Séchoirs à lit fluidisé | Broyeurs à boulets | ||
| Séchoirs de lignes de transfert | Mélangeurs de poudres | ||
| Cribleurs | Cyclones | ||
La quantification du danger d’explosion
Puisque les explosions se produisent généralement dans des équipements clos, on procède à divers tests de laboratoire au moyen d’un matériel spécial. Bien que certaines poudres puissent se ressembler, les résultats publiés ne devraient pas être employés, car des poudres pratiquement identiques peuvent avoir des caractéristiques d’explosibilité très différentes. Une série d’essais peut aider à définir le risque d’explosion et elle devrait couvrir les points mentionnés ci-dessous.
Le test de classification détermine si un nuage de poussière peut s’enflammer et propager les flammes (Ebadat, 1994). Les poudres qui ont ces caractéristiques sont considérées comme des poudres de catégorie A. Les poudres qui ne s’enflamment pas constituent la catégorie B. Il faut alors soumettre les poudres de catégorie A à une autre batterie de tests afin d’évaluer leur potentiel d’explosi-bilité et de risque. Le test d’énergie d’inflammation minimale définit l’énergie minimale d’une étincelle pour l’allumage d’un nuage de poudre (Bartknecht, 1989).
Dans l’analyse de gravité des explosions, les poudres du groupe A sont testées sous la forme d’un nuage de poussière dans une sphère où la pression est mesurée pendant une explosion d’essai basée sur l’énergie d’inflammation minimale. La pression maximale d’explosion est définie en même temps que le taux de variation de la pression par unité de temps. A partir de cette information, la valeur caractéristique de l’explosion (Kst) en bars x mètres par seconde est déterminée et la catégorie d’explosion est définie (Bartknecht, 1989; Garzia et Senecal, 1996):
| Kst(bar m/s) |
Catégorie d’explosion des poussières |
Force relative | ||
| 1-200 | St 1 | Relativement faible | ||
| 201-300 | St 2 | Forte | ||
| 301+ | St 3 | Très forte | ||
Un grand nombre de poudres ont été testées et la majorité d’entre elles faisaient partie de la catégorie St 1 (Bartknecht, 1989; Garzia et Senecal, 1996).
Dans le cas de l’évaluation des poudres ne formant pas de nuage, on procède à des essais pour déterminer quelles sont les procédures et conditions d’exploitation sûres.
✓ Les essais de prévention des explosions Les essais de prévention des explosions peuvent être utiles dans le cas où des systèmes de suppression des explosions ne peuvent être installés. Ils renseignent sur les conditions souhaitables (Ebadat, 1994).
Le test de l’oxygène minimal définit la concentration d’oxygène au-dessous de laquelle la poussière ne s’enflamme pas (Fone, 1995). Il est possible d’empêcher l’inflammation en ajoutant un gaz inerte acceptable pour le procédé.
On détermine la concentration minimale de poussière afin d’établir le niveau d’exploitation au-dessous duquel l’inflammation ne se produit pas.
✓ Les essais de détermination des dangers électrostatiques Les explosions résultent souvent de décharges électrostatiques; or, il existe divers essais pour déceler les dangers potentiels. Certains de ces essais visent à mesurer l’énergie minimale d’inflammation, les charges électriques des poudres et la résistivité. On peut prendre certaines mesures basées sur les résultats de ces essais pour prévenir les explosions. Par exemple, on peut faire augmenter le taux d’humidité, choisir d’autres matériaux de construction, effectuer correctement la mise à la terre, ajuster certains aspects de la conception de l’équipement et empêcher la formation d’étincelles (Bartknecht, 1989; Cesana et Siwek, 1995).
✓ La limitation des explosions Il existe essentiellement deux méthodes pour limiter les explosions ou empêcher les fronts de se propager d’un endroit à l’autre, ou pour limiter une explosion à un élément de l’équipement. Il s’agit des agents extincteurs et des vannes d’isolement (Bartknecht, 1989; Cesana et Siwek, 1995; Garzia et Senecal, 1996). A partir des données relatives à la pression d’explosion tirées des essais sur la gravité des explosions, des capteurs à réponse rapide peuvent déclencher un agent extincteur ou refermer rapidement les vannes d’isolement. Il est possible de se procurer des agents extincteurs dans le commerce, mais la conception des injecteurs d’agent extincteur est très importante.
✓ Les évents d’explosion On installe fréquemment dans l’équipement où une explosion risque de se produire des évents d’explosion qui se rompent à une pression spécifique. Ces évents doivent être soigneusement conçus et la détente de la pression d’explosion orientée de telle façon que des travailleurs ne se trouvent pas à cet endroit. D’ailleurs, l’incidence de cette explosion sur l’équipement se trouvant sur la trajectoire de l’explosion devrait être analysée pour assurer la sécurité de celui-ci. Un écran peut être nécessaire.
Le chargement et le déchargement
Les produits, les intermédiaires et les sous-produits sont chargés dans des camions-citernes et des wagons-citernes (dans certains cas, selon l’endroit où sont situées les installations, des navires-citernes et des barges sont utilisés). L’emplacement des installations de chargement et de déchargement a son importance. Les produits transférés sont habituellement des liquides et des gaz. Des solides sont également manutentionnés à des endroits choisis selon le type transporté, le risque d’explosion et le degré de difficulté du transfert.
Les trappes de camions et de wagons
Il est très important de concevoir une méthode permettant de réduire au minimum les projections au moment du chargement des camions-citernes ou des wagons-citernes par les trappes situées sur le dessus. Si le tuyau de remplissage est placé très au-dessus du fond, des projections et la production de vapeurs ou d’émissions mixtes liquide-vapeur résulteront des opérations de remplissage. On peut réduire les projections et la production de vapeurs en plaçant l’embouchure du tuyau de remplissage bien au-dessous de la surface du liquide. On insère habituellement le tuyau de remplissage dans la citerne à une distance minimale du fond. Puisque le remplissage avec un liquide déplace habituellement de la vapeur, des vapeurs toxiques peuvent constituer un danger pour la sécurité et la santé. Par conséquent, les vapeurs devraient être collectées. Il existe sur le marché des bras de remplissage munis de tuyaux pour le remplissage à grande profondeur et qui traversent un couvercle spécial posé sur la trappe (Lipton et Lynch, 1994). En outre, un tuyau collecteur de vapeurs est installé un peu au-dessous du couvercle. A l’extrémité amont du bras, la sortie de vapeur est reliée à un dispositif de récupération (par exemple, un absorbeur ou un condenseur), ou la vapeur peut être retournée au réservoir de stockage par transfert de l’équilibre de vapeur (Lipton et Lynch, 1994).
Dans le cas d’un réservoir à trappes ouvertes de camion-citerne, le bras est levé pour permettre l’égouttage dans la citerne, et une partie du liquide contenu dans le bras peut être poussé à l’azote pendant que le bras est retiré; néanmoins, les tuyaux de remplissage devraient rester dans l’ouverture de la trappe. Quand le bras de remplissage sort de la trappe, un godet devrait être placé sous l’embouchure pour recueillir les gouttes.
Les wagons-citernes
De nombreux wagons-citernes sont munis de trappes fermées équipées de cannes de remplissage descendant très près du fond et d’un collecteur de vapeur séparé. Par un bras qui se prolonge jusqu’à la trappe fermée, le liquide est chargé et la vapeur est recueillie de la même façon que dans le cas de la trappe ouverte. Dans les systèmes de chargement de wagons, après la fermeture du robinet d’alimentation du bras, de l’azote est injecté en amont pour chasser le liquide restant dans le bras dans le wagon avant que le robinet de remplissage de ce dernier ne soit fermé (Lipton et Lynch, 1994).
Les camions-citernes
Un grand nombre de camions-citernes sont remplis par le fond, de manière à limiter la production de vapeur (Lipton et Lynch, 1994). Les tuyaux de remplissage peuvent être des tuyaux spéciaux ou des bras manœuvrables. Des raccords rapides sont posés aux extrémités du tuyau ou du bras et sur les raccordements au fond du camion-citerne. Quand celui-ci est rempli et que le tuyau se ferme automatiquement, le bras ou le tuyau sont enlevés du raccord rapide, qui se ferme alors automatiquement. De nouveaux raccords ont été conçus de manière à éliminer presque complètement les fuites.
Dans le cas du chargement par le fond, la vapeur est recueillie par un évent supérieur et conduite par un tuyau externe qui se termine près du fond (Lipton et Lynch, 1994). Cela permet aux travailleurs d’avoir accès aux raccords du tuyau servant à acheminer la vapeur. La vapeur recueillie, dont la pression est légèrement supérieure à celle de l’atmosphère, doit être dirigée vers un dispositif de récupération (Lipton et Lynch, 1994). Ces dispositifs sont choisis en fonction de leur prix initial, de leur efficacité, de leur entretien et de leur exploitabilité. D’une façon générale, le système de récupération est préférable à une torchère, qui détruit les vapeurs récupérées.
La surveillance du chargement
Dans les camions-citernes, des jauges indiquent en permanence si le niveau de remplissage a été atteint et commandent la fermeture d’une vanne télécommandée qui interrompt le remplissage (Lipton et Lynch, 1994). Il peut y avoir plus d’une jauge dans le camion-citerne, comme dispositif redondant, afin de vérifier que le camion n’est pas trop rempli. Un remplissage excessif peut occasionner de sérieux problèmes de sécurité et de santé.
Les wagons-citernes destinés à l’expédition de produits chimiques possèdent souvent des jauges internes. Dans les wagons non spécialisés, un compteur de débit mesure la quantité de liquide déversée dans le wagon et ferme automatiquement la vanne de coupure quand une quantité prédéterminée est atteinte (Lipton et Lynch, 1994). Avec les deux types de citernes, il faut vérifier au préalable si elles contiennent déjà du liquide avant le remplissage. De nombreux wagons sont munis de jauges manuelles pouvant être utilisées à cette fin. Cependant, lorsqu’on ne peut voir le niveau qu’en ouvrant une petite ouverture destinée à la tige de jaugeage, cette opération ne devrait être effectuée que dans des conditions contrôlées et approuvées, en raison de la toxicité de certains des produits chimiques transportés.
Le déchargement
Si les produits chimiques ont une tension de vapeur très élevée et si le wagon ou le camion présentent une pression relativement haute, le produit chimique est déchargé sous sa propre tension de vapeur. Si celle-ci tombe à un niveau qui nuit au déchargement, de l’azote peut être injecté pour maintenir une pression satisfaisante. La vapeur émise par un réservoir contenant le même produit chimique peut également être comprimée et injectée pour élever la pression.
Pour les produits chimiques toxiques qui ont une tension de vapeur relativement basse, comme le benzène, le liquide est déchargé sous pression d’azote, ce qui élimine le pompage et simplifie le système (Lipton et Lynch, 1994). Les camions-citernes et les wagons-citernes utilisés à cette fin sont conçus pour résister aux pressions et aux variations de pression qui se produisent. Cependant, on maintient une pression plus basse après le déchargement d’un réservoir jusqu’à ce qu’il soit rempli de nouveau; la pression est rétablie au cours du remplissage. On peut ajouter de l’azote si une pression suffisante n’a pas été atteinte pendant le chargement.
Un des problèmes liés aux opérations de chargement et de déchargement est la vidange et la purge des tuyaux et de l’équipement. Les systèmes de récupération clos, en particulier ceux situés au point le plus bas, sont nécessaires lorsqu’on utilise des purges à l’azote pour enlever toute trace de produits chimiques toxiques. Ces produits peuvent être recueillis dans un fût et retournés à un service de réception ou de récupération (Lipton et Lynch, 1994).
| Algérie mon beau pays | |