
LES LAMINOIRS
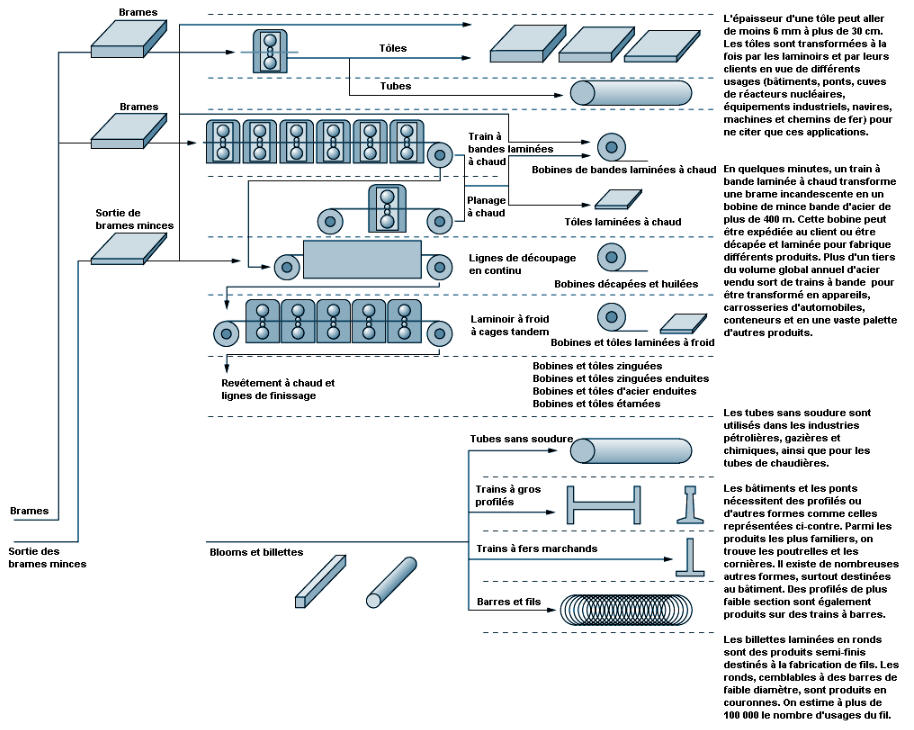
Les brames d’acier sont transformées à chaud en larges bandes minces, enroulées en bobines, dans des trains de laminage en continu. Les bobines peuvent être expédiées directement aux clients ou bien nettoyées et laminées à froid pour obtenir des produits finis. La figure 73.13 représente le schéma de fabrication.
Figure 73.13 Schéma du laminage à chaud et à froid
Le laminage à chaud par train continu
Le transporteur à rouleaux d’un train de laminage en continu à chaud peut atteindre une longueur de plusieurs centaines de mètres. La brame d’acier sort du four de réchauffage pour entrer sur le transporteur. Après élimination de la calamine superficielle, la brame réchauffée pénètre dans les cages dégrossisseuses où des cylindres horizontaux diminuent sa section et allongent sa longueur. Des galets latéraux assurent le maintien d’une largeur constante. La bande entre ensuite dans les cages finisseuses qui lui confèrent sa section finale, puis parcourt le refroidisseur où elle défile à une vitesse pouvant atteindre 80 km/h avant d’être bobinée.
La bande laminée à chaud subit généralement un nettoyage ou un décapage à l’acide sulfurique ou chlorhydrique pour éliminer les oxydes de surface (calamine) qui se sont formés pendant le laminage à chaud. Une ligne de décapage moderne fonctionne en continu. Dès qu’une bobine est décapée, son extrémité est cisaillée à l’équerre et soudée bout à bout à l’amorce de la bobine suivante. Un laminoir de planage intégré à la ligne de décapage facilite l’élimination de la calamine avant l’entrée du feuillard dans les bains d’acide.
Sous les bacs de décapage chemisés de caoutchouc, les postes de rinçage et les sécheurs, on trouve un accumulateur de boucle qui alimente les bacs de décapage en bande pendant l’arrêt en début de ligne pour le soudage d’une nouvelle bobine. Cette réserve permet de décaper la bande en continu à la vitesse de 360 m/min. Un système à boucle plus petit en sortie de ligne autorise le fonctionnement en continu même pendant les interruptions pour le bobinage.
Le laminage à froid
Les bobines de bande laminée à chaud, propres, peuvent subir un laminage ultérieur pour obtenir un produit plus mince et plus lisse et conférer à l’acier un coefficient résistance/masse supérieur à celui que procure un laminage à chaud. Il ne faut pas plus de deux minutes à un train à froid moderne de cinq cages en tandem pour transformer des tôles épaisses de 2,5 mm et d’une longueur pouvant atteindre 1,2 km en bandes d’une épaisseur de 0,76 mm et longues de plus de 3,2 km.
Le laminage à froid écrouit la tôle, de sorte qu’il faut généralement la recuire pour la rendre plus malléable. Pour ce faire, les bobines de tôles laminées sont empilées sur une sole et les piles couvertes de coiffes avant d’être recouvertes par la descente du four de recuit. Le processus de chauffe et de refroidissement peut durer cinq à six jours.
Après avoir été détendu par recuit, l’acier traverse un train de finissage qui confère la planéité, les caractéristiques métallurgiques et le fini de surface souhaités. Le produit peut ensuite être expédié aux clients sous forme de bobines, subir un cisaillage des rives ou encore être débité en longueurs marchandes.
Les risques et leur prévention
Accidents . La mécanisation a réduit le nombre des risques de coincement sur les machines; ce risque persiste néanmoins, en particulier dans les ateliers de laminage à froid et de finition.
Sur les laminoirs à froid, les mains risquent d’être happées entre les cylindres, en particulier si l’on tente un nettoyage en marche. Il faut donc protéger efficacement les angles rentrants et interdire strictement tout nettoyage en fonctionnement. Les cisailles, ébouteuses, ébarbeuses et guillotines peuvent occasionner des blessures graves si leurs parties dangereuses ne sont pas équipées de protecteurs. Il est essentiel de prévoir une procédure de verrouillage pour l’entretien et les réparations.
Les opérateurs qui tentent d’enjamber les transporteurs à rouleaux à des endroits non autorisés, en particulier en laminage à chaud, s’exposent à de graves blessures. Il convient donc de mettre en place des passerelles en nombre suffisant et d’en imposer l’utilisation. Le serpentage et le fouettement du métal peuvent provoquer des blessures et des brûlures importantes, voire le sectionnement des membres inférieurs. Partout où la mécanisation intégrale n’a pas éliminé ce risque, il est nécessaire d’installer des parois de protection ou d’autres dispositifs.
Les risques de coupures sur les trains à feuillards et à bandes requièrent une attention particulière. Ces blessures ne sont pas seulement dues aux bords de la tôle, mais aussi aux bandes métalliques de ligaturage des bobines qui deviennent très dangereuses dans l’éventualité d’une casse.
L’emploi de grandes quantités d’huile, d’inhibiteurs de rouille et d’autres produits, généralement appliqués par pulvérisation, représente un autre risque fréquemment rencontré aux laminoirs. Malgré les mesures prises pour confiner les nuages de ces produits, ils s’accumulent souvent sur le sol ou sur les voies de circulation, provoquant chutes et glissades. En plus du nettoyage régulier du sol, il faut installer des caillebotis, utiliser des matériaux absorbants et porter des bottes à semelles antidérapantes.
Même dans les ateliers automatisés, des accidents se produisent au moment des opérations de conversion, lors du changement des cylindres dans les cages. Un ordonnancement judicieux permet souvent de réduire le nombre des changements requis de cylindres, qui nécessitent l’emploi d’outils appropriés et ne doivent en aucun cas être effectués dans l’urgence.
L’automatisation des usines modernes s’accompagne souvent de multiples pannes mineures auxquelles le personnel remédie souvent lui-même sans arrêter tout ou partie de la ligne. Dans ce cas, il peut arriver que l’on oublie d’activer les sécurités mécaniques nécessaires, ce qui risque d’entraîner de graves accidents. On néglige aussi souvent les risques d’incendie inhérents aux réparations sur les circuits hydrauliques. La protection contre les incendies doit impérativement être planifiée et organisée avec un soin particulier dans les ateliers comportant des équipements hydrauliques.
Les pinces de retournement dont on se sert pour saisir le métal chaud peuvent s’entrechoquer; les clés carrées employées pour déplacer à la main de lourds profilés risquent, en cas de jeu, de causer de graves lésions à la tête et à la partie supérieure du torse. Tous les outils à main devraient être judicieusement conçus, régulièrement contrôlés et bien entretenus. Il importe de remplacer fréquemment les rivets des pinces de retournement utilisées sur laminoirs, de fournir aux équipes chargées du changement des cylindres des clés polygonales et des tournevis à frapper et de ne pas se servir de clés plates coudées. Les travailleurs devraient être formés à l’emploi correct de tous ces outils à main, pour lesquels il convient de prévoir des matériels de rangement appropriés.
De nombreux accidents sont imputables à une mauvaise utilisation des engins de levage et de manutention et à des défaillances des ponts roulants ou des apparaux de levage. Tous les ponts et portiques roulants ainsi que leurs apparaux devraient être soumis à un plan systématique de visites et de contrôles. On accordera un soin particulier au stockage et à l’emploi des élingues. Les pontonniers et les élingueurs seront sélectionnés judicieusement et dûment formés. Les transports mécaniques ne sont jamais exempts de risques d’accidents: les locomotives, wagons et bogies devraient être soigneusement entretenus et leurs utilisateurs avoir parfaitement assimilé les codes de signaux et d’avertissements qu’il faut impérativement instaurer. Il importe de veiller à ce que les voies de circulation des chariots-élévateurs à fourche et autres tracteurs soient marquées et dégagées.
Les chutes, les trébuchements, le mauvais état des sols, l’empilage défectueux des matériaux, les extrémités des billettes et des rouleaux transporteurs faisant saillie sont cause de nombreux accidents qui pourraient être évités par un bon entretien des sols et des voies d’accès, une signalisation claire des voies de circulation, un empilage correct du matériel et une évacuation régulière des déchets. Il est essentiel de veiller à faire régner un bon ordre dans toutes les parties de l’usine, même dans les cours. L’ensemble de l’usine devrait être convenablement éclairé.
Lors du laminage à chaud, la projection de scories peut provoquer des brûlures et des lésions oculaires: des carters peuvent retenir efficacement les projections de calamine et d’eau chaude. Les particules de poussières et le fouettement des élingues peuvent également blesser les yeux, qui risquent par ailleurs de souffrir d’éblouissement.
L’équipement de protection individuelle revêt une grande importance pour la prévention des accidents aux laminoirs. Le port de casques, de chaussures renforcées, de guêtres, de manchettes, de gants, de masques et de lunettes de sécurité permet de se prémunir contre de nombreux risques. Il est essentiel dans ce domaine d’obtenir la collaboration éclairée des travailleurs. Autant que la formation, une organisation efficace de la sécurité avec la participation active des travailleurs et de leurs représentants a une importance décisive.
Chaleur. On a mesuré, à certains postes de travail des laminoirs, des niveaux de chaleur rayonnante atteignant 1 000 kcal/m2. Les troubles liés à la contrainte thermique posent problème; les opérateurs travaillant dans des ateliers modernes sont généralement protégés par la climatisation des cabines de commande. On se reportera à l’article «L’industrie du fer et de l’acier» pour les mesures de prévention applicables.
Bruit. Dans toute la zone de laminage règne un bruit considérable produit par les engrenages des cages et des redresseuses, les pompes à eau sous pression, les cisailles et les scies, ainsi que par la chute des produits finis dans un puits et l’arrêt de la course des matériaux par des plaques de métal. Le niveau sonore général en exploitation peut avoisiner 84 à 90 dBA; des pics de 115 dBA ou plus ne sont pas rares. On se reportera également à l’article «L’industrie du fer et de l’acier» pour les mesures de sécurité et de santé.
Vibrations . Le nettoyage des produits finis au moyen d’outils à percussion à haute vitesse peut provoquer des atteintes musculo-squelettiques au niveau des coudes, des épaules, des clavicules, de l’articulation distale du cubitus et du radius ainsi que des lésions des os naviculaires et lunaires.
Les travailleurs des laminoirs risquent de subir des déformations des articulations des membres supérieurs du fait du recul et du rebondissement des matériaux introduits dans les cylindres.
Gaz et vapeurs nocifs. Le laminage des aciers alliés au plomb ou l’emploi de meules de tronçonnage contenant du plomb peuvent causer l’inhalation des particules toxiques. Il importe dès lors de contrôler en permanence les concentrations en plomb aux postes de travail et de faire subir régulièrement un examen médical aux personnes susceptibles d’avoir été exposées. L’inhalation de plomb se produit également lorsqu’on se sert de chalumeaux de lavage ou de découpage qui, outre ces particules, dégagent aussi parfois des oxydes d’azote (NOx) et des vapeurs de chrome, de nickel et d’oxyde de fer.
Le soudage bout à bout entraîne la formation d’ozone, dont l’inhalation peut provoquer des irritations similaires à celles dues aux NOx. Les opérateurs de fours pits et de recuit risquent d’être exposés à des gaz toxiques dont la composition dépend du combustible employé (gaz de haut-fourneau, gaz de four à coke, fioul), mais qui contiennent généralement du monoxyde de carbone et du dioxyde de soufre. Des captages à la source ou des protections respiratoires pourront se révéler nécessaires.
La santé des travailleurs chargés de lubrifier les laminoirs en appliquant des brouillards d’huile peut être altérée du fait des lubrifiants et des additifs qu’ils contiennent. En cas d’emploi d’huiles ou d’émulsions pour le laminage, il faut s’assurer que les proportions d’huile et d’additifs sont correctes afin d’exclure non seulement l’irritation des muqueuses, mais aussi des dermatites aiguës chez les personnes chargées de ce travail. On se reportera à l’article «Les lubrifiants industriels, les fluides d’usinage des métaux et les huiles pour moteurs automobiles» au chapitre no 82 «La transformation et le travail des métaux» de la présente Encyclopédie.
Les opérations de finissage consomment de grandes quantités de produits de dégraissage qui s’évaporent et peuvent donc être inhalés. Outre leur effet toxique, ces solvants provoquent un dessèchement de la peau qui peut perdre son film sébacé en cas de manipulation erronée. Il convient de prévoir des systèmes d’aspiration localisée et le port de gants.
Acides . Les acides forts employés pour le décapage ont des effets corrosifs sur la peau et les muqueuses. Il faut installer un système de captage à la source et des équipements de protection individuelle.
Rayonnements ionisants. On peut utiliser des rayons X et d’autres rayonnements ionisants pour le calibrage et le contrôle, à condition de se conformer strictement aux précautions énoncées par la législation en vigueur.
Note: la description du laminage à chaud et à froid est reproduite avec l’aimable autorisation de l’Institut américain du fer et de l’acier (American Iron and Steel Institute (AISI)).
Source : Adapté de la 3e édition de l'Encyclopaedia of Occupational Health and Safety.
| Algérie mon beau pays | |