
La Sidérurgie
L’INDUSTRIE DU FER ET DE L’ACIER
Le fer est très largement répandu dans l’écorce terrestre, où il se présente sous forme de minerais divers (oxydes, hydroxydes, carbonates, sulfures, silicates et autres). Depuis la préhistoire, l’être humain a appris à préparer ces minerais par lavage, concassage, criblage, élimination de la gangue, et à les traiter par réduction (fusion), agglomération sur grille ou en boulettes pour pouvoir les fondre de façon à obtenir du fer et de l’acier. A l’époque historique, une industrie florissante du fer s’est développée dans de nombreux pays à partir des gisements locaux de minerai et de la proximité de forêts qui fournissaient le combustible sous forme de charbon de bois. Au début du XVIIIe siècle, la découverte de la possibilité de remplacer le charbon de bois par le coke a révolutionné la sidérurgie, dont l’essor allait être le point de départ de tous les autres progrès de la révolution industrielle. Les grands bénéficiaires furent les pays dont les gisements de charbon et de fer étaient proches les uns des autres.
La fabrication de l’acier ne s’est véritablement développée qu’au XIXe siècle, avec l’invention des procédés de fusion: la cornue Bessemer (1855), le four à sole généralement chauffé au gaz de gazogène (1864) et le four à arc (1900). Depuis le milieu du XXe siècle, l’affinage à l’oxygène, surtout le procédé LD (Linz-Donawitz) à lance, a permis l’élaboration d’aciers de haute qualité à des coûts de production relativement faibles.
Aujourd’hui la production d’acier est un indice de la richesse nationale et elle est à la base de la production de masse dans de nombreux secteurs industriels tels que la construction navale, l’automobile, le bâtiment et les travaux publics, la construction mécanique, l’outillage et les équipements industriels et ménagers. Le développement des transports, en particulier par mer, ayant rendu le commerce international des matières premières (minerai de fer, charbon, fioul, ferrailles et additifs) économiquement rentable, il a contribué à battre en brèche la position privilégiée des pays possédant des gisements de minerai de fer à proximité de mines de charbon. On a donc vu apparaître, dans des régions côtières des grands pays industriels, des usines sidérurgiques et des aciéries importantes approvisionnées par des pays exportateurs qui sont en mesure de satisfaire la demande en matières premières de haute qualité.
Au cours des dernières décennies, on a assisté à la mise au point des procédés dits de réduction directe dans lesquels les minerais de fer, en particulier les minerais riches ou enrichis, sont réduits en éponges de fer par extraction de l’oxygène qu’ils contiennent, ce qui permet d’obtenir un matériau ferreux qui remplace la ferraille. Ces procédés connaissent un succès grandissant.
La production de fer et d’acier
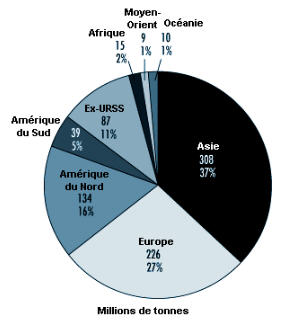
En 1995, la production mondiale de fonte brute était de 578 millions de tonnes (voir figure 73.1), et celle d’acier brut de 828 millions de tonnes (voir figure 73.2).
Figure 73.1 Production mondiale de fonte brute en 1995, par région
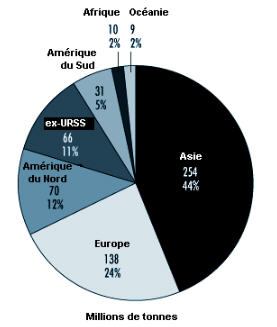
Figure 73.2 Production mondiale d'acier brut en 1995, par région
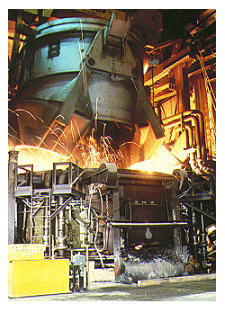
L’industrie de l’acier traverse une ère de révolution technologique, et l’on observe une tendance à l’accroissement des capacités de production par la construction de nouvelles installations sous forme de petites usines à fours à arc utilisant des ferrailles d’acier (voir figure 73.3). Bien que des usines intégrées fabriquant l’acier à partir du minerai atteignent des rendements records, les aciéries à four à arc, avec des capacités de production de l’ordre de moins de 1 million de tonnes par an, se banalisent dans les principaux pays producteurs d’acier du monde.
Figure 73.3 Chargement de ferraille dans un four à arc
La fabrication du fer
Le processus général de la fabrication du fer et de l’acier est représenté à la figure 73.4.
Figure 73.4 Schéma de fabrication du fer et de l'acier
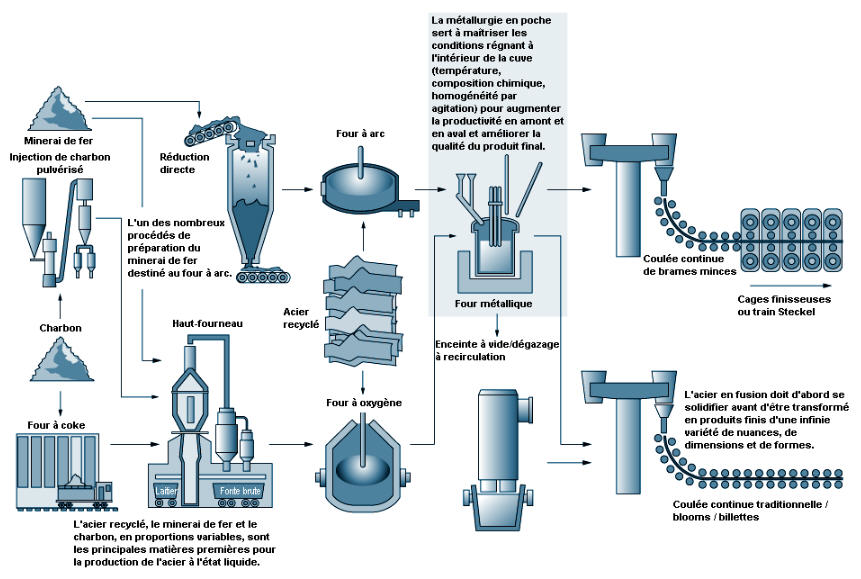
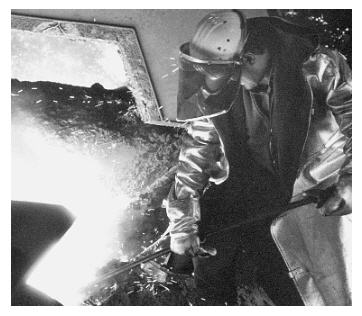
La fabrication du fer s’organise essentiellement autour du haut-fourneau à l’intérieur duquel s’opère la fusion (réduction) du minerai pour produire de la fonte. Le haut-fourneau est chargé par le gueulard en minerai, en coke et en castine, tandis que de l’air chaud, souvent enrichi en oxygène, est injecté par le bas. Le monoxyde de carbone produit grâce à la combustion du coke transforme le minerai en fonte, la castine jouant le rôle de fondant. A la température de 1 600 °C (voir figure 73.5), la fonte se fluidifie et s’accumule à la partie inférieure du haut-fourneau, tandis que la castine se combine à la gangue pour former le laitier. La fonte est soutirée périodiquement du haut-fourneau pour être coulée sous forme de gueuses qui seront transformées ultérieurement (par exemple, dans des fonderies) ou déversée dans des poches qui permettent son transfert, à l’état liquide, jusqu’à l’aciérie.
Figure 73.5 Mesure de la température du métal en fusion dans un haut-fourneau
Certaines grandes usines disposent de fours à coke sur le même site. Avant d’être chargés dans le haut-fourneau, les minerais sont généralement soumis à des opérations spéciales de préparation (lavage, calibrage par concassage et criblage, séparation des fines pour agglomération sur grille ou en boulettes, tri mécanisé pour éliminer la gangue, calcination, agglomération sur grille ou en boulettes). Le laitier évacué du haut-fourneau peut être transformé sur place en vue d’autres utilisations, notamment la fabrication du ciment.
La fabrication de l’acier
La fonte brute a une forte teneur en carbone et en autres impuretés (principalement du soufre et du phosphore). Il faut donc l’affiner, c’est-à-dire réduire sa teneur en carbone, oxyder et éliminer les impuretés pour la transformer en un métal très malléable pouvant être forgé et façonné. C’est l’objet de l’élaboration de l’acier, qui peut s’effectuer dans trois types de fours: le four à sole, le convertisseur à oxygène (voir figure 73.6) et le four à arc (voir figure 73.7). La plupart des fours à sole ont été remplacés par des convertisseurs à oxygène, dans lesquels l’air ou l’oxygène sont injectés dans le fer en fusion, ou par des fours à arc alimentés en ferraille ou en boulettes de fer spongieux.
Figure 73.6 Charge liquide pour convertisseur à oxygène
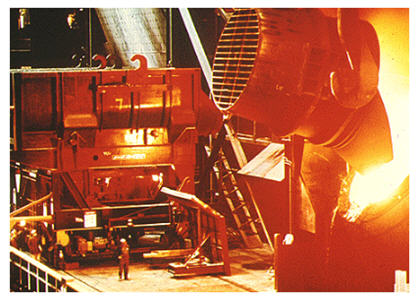
Figure 73.7 Vue générale d'une coulée de four à arc
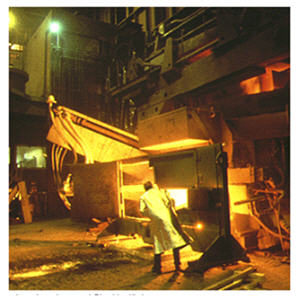
Les aciers spéciaux sont des alliages auxquels on incorpore d’autres éléments métalliques pour leur conférer des propriétés particulières dans un but précis (du chrome pour éviter la corrosion, du tungstène pour augmenter la dureté et la résistance à haute température, du nickel pour améliorer la résilience, la ductilité et la résistance à la corrosion). Ces éléments peuvent être ajoutés dans la charge du haut-fourneau (voir figure 73.8) ou bien dans l’acier en fusion (dans le four ou la poche de coulée) (voir figure 73.9). L’acier en fusion est déversé dans des installations de coulée continue pour former des billettes (voir figure 73.10), des blooms (voir figure 73.11) ou des brames. Il peut également être coulé dans des moules pour former des lingots. La majorité de l’acier est produit en coulée continue (voir figure 73.12), ce qui offre à la fois un rendement accru, une meilleure qualité, des économies d’énergie et une réduction des coûts d’investissement et d’exploitation. Les lingots sont stockés dans des pits, c’est-à-dire des fours en sous-sol équipés de portes, où ils peuvent être réchauffés avant de passer aux laminoirs ou de subir d’autres transformations (voir figure 73.4). Certaines aciéries ont commencé à fabriquer de l’acier en coulée continue. Les laminoirs font l’objet de l’article suivant; les fonderies, le forgeage et la transformation sur presses sont traités au chapitre no 82, «La transformation et le travail des métaux».
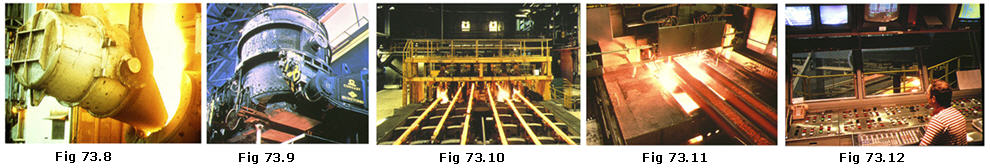
Figure 73.8 Arrière d'une poche de chargement Figure 73.9 Poche de coulée continue Figure 73.10 Coulée continue de billettes Figure 73.11 Coulée continue de blooms Figure 73.12 Poste de commande de coulée continue
Les risques
Les accidents
L’industrie sidérurgique traite et transporte de grandes quantités de matières au moyen d’équipements lourds, sans commune mesure avec ceux de la plupart des autres secteurs industriels. Les aciéries se sont donc généralement dotées de programmes de sécurité et de santé pour faire face aux dangers d’un environnement qui peut être implacable. Une approche intégrée – associant de bonnes pratiques d’ingénierie et de maintenance, des procédures de travail fondées sur la sécurité, la formation des personnels et l’emploi d’équipements de protection individuelle – est généralement indispensable pour maîtriser ces dangers.
Il existe des risques de brûlures à de nombreux stades du processus de fabrication de l’acier: aux hauts-fourneaux pendant la coulée du métal ou du laitier en fusion, du fait de débordements, de jets ou d’éruptions de métal incandescent en provenance des poches de coulée ou des mélangeurs au cours de l’élaboration, de la coulée ou du transport, ou encore du contact avec le métal brûlant lors de sa transformation en produit fini.
L’eau captive dans le métal ou le laitier en fusion peut générer des explosions projetant du métal ou des matières brûlantes dans un vaste périmètre. L’introduction d’un accessoire humide dans le métal en fusion peut aussi déclencher de violentes éruptions.
Indispensables dans la sidérurgie, les engins de transport risquent de heurter les travailleurs ou de les coincer entre des éléments fixes ou mobiles. Les ponts roulants sont présents presque partout dans les aciéries. La plupart des installations importantes font aussi largement appel à des chariots-transferts sur rails ou à de grands tracteurs pour le transport des matériaux.
Les programmes de sécurité pour l’emploi des engins de levage exigent une formation pour garantir l’application de procédures correctes et sûres dans leur utilisation et dans l’arrimage des charges de façon à éviter leur chute; ils appellent également une bonne communication et l’emploi d’un code gestuel entre le pontonnier et les élingueurs pour prévenir les blessures dues à des déplacements intempestifs de l’engin, des programmes d’inspection et de maintenance des éléments qui le composent, des palans, des élingues et des crochets pour éviter la chute des charges ainsi que des moyens sûrs pour accéder aux ponts roulants afin d’éviter les chutes et les accidents sur les chemins de roulement.
Les programmes de sécurité pour les véhicules ferroviaires nécessitent aussi une bonne communication, en particulier pendant les manœuvres et l’attelage des wagons, de façon à éviter l’écrasement de personnes entre les tampons.
Il est nécessaire de laisser en permanence un espace suffisant pour le passage des grands tracteurs et autres engins similaires et d’empêcher les démarrages et les déplacements intempestifs pour éliminer les risques de heurt, de projection et de coincement des conducteurs, des piétons ou des conducteurs d’autres véhicules. L’inspection et l’entretien des équipements de sécurité et des voies de circulation doivent également faire l’objet de programmes adéquats.
Dans les usines sidérurgiques, le maintien de l’ordre est l’une des pierres angulaires de la sécurité. Il suffit de peu pour que les sols et les voies de circulation deviennent rapidement obstrués par des matériels et des accessoires qui seront autant d’occasions de trébucher. Etant donné les quantités de graisses, d’huiles et de lubrifiants divers utilisés, il ne faut pas laisser de produits répandus sur les voies de circulation ou aux postes de travail où ils risquent de causer des glissades.
Les outils sont soumis à une forte usure qui rend rapidement leur emploi délicat, voire dangereux. Bien que la mécanisation ait considérablement réduit les manipulations manuelles, certaines situations obligent encore à des efforts physiques importants.
Des outils coupants ou des bavures sur des produits en acier ou des bandes métalliques constituent autant de risques de coupures et de piqûres pour les ouvriers travaillant au finissage, à l’expédition ou encore à la manipulation de la ferraille. Des gants résistant à la coupure et des manchettes sont souvent employés pour éviter les blessures.
La protection oculaire revêt une importance particulière dans la sidérurgie. Les risques de pénétration de corps étrangers dans l’œil sont omniprésents dans la plupart des secteurs, tout particulièrement lors de la manipulation des matières brutes et des opérations de finissage de l’acier (meulage, soudage et brûlage).
Une maintenance programmée avec soin est cruciale pour la prévention des accidents. Elle a pour but d’assurer l’efficacité des équipements de protection et de les maintenir opérationnels sans défaillance. Etant donné la complexité et la puissance des équipements et des machines intervenant dans la production, il est également capital d’observer strictement des habitudes de travail sûres et de se conformer aux règles de sécurité.
Les intoxications au monoxyde de carbone
Au cours de l’élaboration du fer et de l’acier, les hauts-fourneaux, les convertisseurs et les fours à coke produisent d’importantes quantités de gaz. Après dépoussiérage, ces gaz sont utilisés comme combustibles dans les différents ateliers; ils peuvent aussi être vendus comme matières premières à des complexes chimiques. Tous contiennent d’importantes quantités de monoxyde de carbone (22 à 30% pour le gaz de haut-fourneau, 5 à 10% pour le gaz de four à coke et 68 à 70% pour le gaz de convertisseur).
Il arrive que du monoxyde de carbone s’échappe du gueulard des hauts-fourneaux ou par des fuites au niveau de la cuve ou encore des nombreuses canalisations de gaz installées dans les usines, provoquant ainsi accidentellement de graves intoxications. Le plus souvent, ces cas d’oxycarbonisme aigu surviennent à l’occasion d’interventions à proximité de hauts-fourneaux, en particulier pendant des réparations. D’autres cas apparaissent lors de travaux à proximité de fours chauds, de visites d’inspection des cuves, d’interventions près des gueulards ou des trous de coulée ou de laitier. Les intoxications au monoxyde de carbone peuvent également être causées par des émanations de gaz provenant de vannes à soupape hydraulique ou des boîtes à eau dans les aciéries ou les laminoirs, ou être consécutives à l’arrêt brutal des souffleries, des chaudières ou des aérateurs, à des fuites, à une mauvaise ventilation et à un dégazage préalable insuffisant des cuves, des canalisations ou des équipements, ainsi que pendant la fermeture de vannes sur des conduites.
Les poussières et les fumées
D’importants dégagements de poussières et de fumées se produisent à de nombreuses étapes de l’élaboration du fer et de l’acier. C’est notamment le cas pendant la préparation, en particulier de l’agglomération sur grille, devant les hauts-fourneaux et les fours d’élaboration de l’acier et au cours de la coulée des lingots. Les poussières et les fumées provenant du minerai de fer ou de métaux ferreux ne créent pas nécessairement un terrain propice à la fibrose du poumon et les pneumoconioses sont donc rares. Certains cancers du poumon pourraient être liés à des substances cancérogènes présentes dans les émissions des fours à coke. Les fumées denses dégagées pendant l’emploi des lances à oxygène ou lors de l’utilisation d’oxygène dans les fours à sole pourraient affecter particulièrement les pontonniers.
Il existe un risque de silicose pour les travailleurs procédant au garnissage, à la réfection du garni et à la réparation des hauts-fourneaux, des fours d’aciéries et des mélangeurs avec des matériaux réfractaires pouvant contenir jusqu’à 80% de silice. L’intérieur des poches de coulée est également garni de briques réfractaires ou de silice broyée et agglomérée et nécessite de fréquentes remises en état. La silice contenue dans les matériaux réfractaires se présente en partie sous forme de silicates qui provoquent non pas la silicose, mais plutôt une pneumoconiose. Les travailleurs sont rarement exposés à d’épais nuages de poussières.
L’ajout d’éléments d’alliage dans les fours d’élaboration d’aciers spéciaux peut parfois s’accompagner de risques d’exposition potentielle au chrome, au manganèse, au plomb et au cadmium.
Autres risques
Le travail sur des fours à gaz et en haut des batteries de cokéfaction, devant les hauts-fourneaux et face aux fours, dans les fours, les répartiteurs et les lingotières pendant les réparations, en lingotage et en coulée continue, implique dans chacun de ces cas des efforts pénibles dans une ambiance surchauffée. Il faut donc mettre en place des programmes de prévention des troubles liés à la chaleur.
En outre, en l’absence de moyens de protection appropriés, la lumière aveuglante provenant des fours peut provoquer des lésions oculaires dues aux rayonnements infrarouges. Les opérations manuelles telles que la pose de briques réfractaires dans le haut-fourneau ou les vibrations transmises aux mains et aux bras par les ébarbeuses ou les meuleuses électriques peuvent créer des problèmes d’ordre ergonomique (troubles musculo-squelettiques).
Les souffleries, les centrales à oxygène, les extracteurs de gaz et les fours à arc à haute puissance génèrent des niveaux sonores importants susceptibles de provoquer des lésions auditives. Les opérateurs travaillant sur les fours devraient être protégés par une enceinte d’isolation phonique confinant la source du bruit ou par des cabines insonorisées. La réduction de la durée d’exposition au bruit peut également se révéler efficace. Le port de protections individuelles (casques ou bouchons d’oreille) est souvent exigé dans les zones très bruyantes dans lesquelles une réduction appropriée du bruit ne peut être obtenue par d’autres moyens.
Les mesures de sécurité et de santé
L’organisation de la sécurité
L’organisation de la sécurité revêt une importance primordiale dans la sidérurgie où le comportement des personnes face aux dangers potentiels est décisif. Même si le premier devoir de la direction consiste à instaurer les conditions matérielles de travail les plus sûres possibles, la mise en œuvre des programmes de sécurité nécessite l’adhésion de chacun. Comités de sécurité et d’hygiène, délégués à la sécurité, incitations à la sécurité, émulation, boîtes à idées, affichage de slogans et de consignes de sécurité, chacun de ces éléments peut jouer un rôle important dans les programmes de sécurité. L’implication de tous les intéressés dans l’évaluation des risques sur le site, l’observation des comportements et la mise en pratique des retours d’expérience peuvent promouvoir des attitudes positives en matière de sécurité et encourager la formation de groupes de travail pour la promotion de la santé et la prévention des accidents du travail et des maladies professionnelles.
L’établissement de statistiques d’accidents permet de mettre en lumière les zones à risques, les besoins de protections matérielles supplémentaires ainsi que la nécessité d’insister sur l’ordre et la propreté. On peut aussi analyser l’utilité des différents types de vêtements de protection et faire connaître leurs avantages aux travailleurs concernés.
La formation
La formation devrait comporter une information sur les risques, les méthodes de travail sûres, les comportements permettant d’éviter les dangers et le port des équipements de protection individuelle. L’introduction de nouvelles méthodes de travail peut appeler une formation complémentaire, même pour les travailleurs ayant une longue expérience des fours anciens. La formation et le recyclage du personnel à tous les niveaux sont particulièrement utiles; ils ont pour objectif de permettre aux salariés de se familiariser avec les méthodes de travail sûres, les comportements dangereux à proscrire, les règles de sécurité et les principales dispositions légales sur la prévention des accidents. La formation devrait être assurée par des experts et faire largement appel à des moyens audiovisuels performants. Il est conseillé d’organiser régulièrement des réunions ou des rencontres de sécurité pour toutes ces personnes de façon à consolider la formation et à développer l’esprit de sécurité.
Les mesures techniques et organisationnelles
Il importe de protéger efficacement toutes les parties dangereuses des machines et appareillages, y compris les monte-charges, les bandes transporteuses, les arbres de transmission et les engrenages des ponts roulants. Il faut aussi instaurer un système d’inspection, de contrôle et de maintenance périodiques pour tous les équipements de l’usine, en particulier pour le matériel de levage (ponts roulants, apparaux de levage, etc.). Une procédure de verrouillage devrait être prévue pour la maintenance et les réparations. Les apparaux reconnus défectueux seront mis à la casse. Les dispositifs de levage porteront clairement l’indication de la charge utile de sécurité et les apparaux non utilisés seront rangés avec soin. Là où cela est possible, l’accès aux ponts roulants devrait se faire par un escalier; si l’emploi d’une échelle verticale est inévitable, il faut prévoir une crinoline. Il convient en outre de prendre des dispositions efficaces pour limiter le déplacement des ponts roulants quand des personnes travaillent au-dessous. Il peut s’avérer nécessaire, comme la loi l’exige dans certains pays, d’installer des appareils de coupure appropriés destinés à éviter les collisions quand deux ou plusieurs ponts se déplacent sur un même chemin de roulement.
Les locomotives, voies ferrées, wagons, cars de coulée ou bogies, et attelages devraient être bien conçus et maintenus en bon état; le réseau sera doté d’un système efficace de signalisation et d’avertisseurs. Il faut interdire de grimper sur les tampons et de passer entre les wagons. Aucune intervention ne devrait être effectuée sur les voies tant que des mesures n’auront pas été prises pour en contrôler l’accès et limiter les déplacements des engins qui y circulent.
Le stockage de l’oxygène exige de grandes précautions. La distribution sera assurée par des réseaux de canalisations portant un marquage spécifique. Toutes les lances devraient être maintenues en parfait état de propreté.
La lutte contre le désordre appelle une vigilance de tous les instants. Les chutes et les trébuchements dus à des sols encombrés ou à des appareils ou outils abandonnés par négligence ne sont pas seulement dangereux en soi: ils risquent également de précipiter quelqu’un contre des matières incandescentes ou en fusion. Tous les matériaux devraient être stockés en piles et le personnel devrait disposer de casiers pour ranger commodément les outils. La graisse ou l’huile renversée devraient être essuyées immédiatement. Il est recommandé de veiller à une très bonne qualité de l’éclairage dans toutes les zones des ateliers.
L’hygiène industrielle
Il faut non seulement veiller au respect des consignes les plus exigeantes possibles en matière d’ordre et de propreté, mais aussi assurer une bonne ventilation générale de l’ensemble des locaux et un captage des émissions à la source partout où se dégagent d’importantes quantités de poussières et de fumées ou encore là où il existe des risques de fuites de gaz. Les appareils et les canalisations de gaz devraient faire l’objet de visites régulières et d’un entretien attentif de façon à prévenir toute fuite. Chaque fois qu’une intervention doit être effectuée dans un milieu susceptible de contenir du gaz ou du monoxyde de carbone, il est indiqué d’employer des détecteurs appropriés pour tester l’atmosphère. Si l’on ne peut éviter de pénétrer dans une zone dangereuse, il faut porter des appareils de protection respiratoire autonomes ou à adduction d’air. Il convient en outre de prévoir des bouteilles d’air prêtes à servir et d’entraîner les travailleurs à les utiliser correctement.
Il est conseillé d’améliorer les conditions de travail en installant une ventilation forcée amenant de l’air frais. Des ventilateurs peuvent être mis en place en fonction des besoins individuels des personnes, en particulier sur les lieux de travail soumis à une forte chaleur. La pose d’écrans d’isolation thermique entre les travailleurs et les sources de chaleur rayonnante, l’installation de rideaux d’eau ou d’air devant les fours ou la mise en place de rideaux de chaînes résistant à la chaleur sont autant de protections possibles. La meilleure protection des opérateurs affectés aux fours est assurée par le port d’une combinaison et d’une cagoule résistant à la chaleur avec appareil respiratoire à adduction d’air frais. La chaleur régnant près des fours étant intense, la ventilation de la combinaison par des conduites d’alimentation en air frais est également recommandée. De plus, il est essentiel de définir une procédure pour fixer la durée de refroidissement des fours avant qu’il soit permis d’y pénétrer.
L’acclimatation conduit à une adaptation naturelle de la teneur en sel de la sueur. Il est possible de diminuer notablement la fréquence des troubles dus à la chaleur en adaptant la charge de travail et en ménageant des périodes de repos bien réparties, surtout si ces pauses peuvent être prises dans un local frais, climatisé si nécessaire. A défaut, il faut prévoir de grandes quantités d’eau et d’autres boissons non alcoolisées et aménager des locaux pour la prise de repas légers. Les boissons fraîches ne devront pas être trop froides, et les travailleurs n’absorberont pas une trop grande quantité de liquide à la fois. Pendant les heures de travail, il est préférable de prendre des repas légers. Les travailleurs soumis à une sudation intense doivent remplacer les sels minéraux perdus; la meilleure façon de le faire étant encore d’augmenter la dose de sel aux repas.
Dans les climats froids, il faut prévenir les effets néfastes d’une exposition prolongée au froid ou à de brusques et violents changements de température. Les réfectoires et les sanitaires devraient donc être installés de préférence à proximité du lieu de travail. Les sanitaires comporteront des douches et des vestiaires avec placards, tous maintenus en parfait état de propreté et d’hygiène.
Les sources de bruit devraient être isolées partout où cela est possible. Des panneaux de commande à distance permettront d’éloigner les opérateurs des zones bruyantes. Il convient d’imposer le port de protections individuelles de l’ouïe dans les zones au niveau sonore élevé. En plus du confinement des machines bruyantes par des matériaux d’isolation phonique ou du travail en cabines insonorisées, les programmes de protection de l’ouïe se sont avérés efficaces pour maîtriser les pertes auditives dues au bruit.
Les équipements de protection individuelle
Dans la plupart des opérations, aucune partie du corps n’est à l’abri. Les types d’équipements de protection nécessaires varient évidemment selon les postes. Les personnes affectées aux fours ont besoin de vêtements qui les protègent des brûlures: combinaison ignifuge, guêtres, bottes, gants, casque avec écran facial ou lunettes de protection contre les projections d’étincelles et la lumière aveuglante. Les bottes, lunettes de protection et casques sont requis à presque tous les postes; il en va de même des gants de protection. Le choix des vêtements de protection doit prendre en compte les risques pour la santé et l’inconfort liés à la chaleur excessive. Ainsi, une cagoule ignifuge à voilette en treillis métallique assure une bonne protection contre les étincelles et la chaleur; diverses fibres synthétiques se sont également révélées efficaces contre la chaleur. La vigilance de l’encadrement et une action de sensibilisation permanente sont indispensables pour faire en sorte que les équipements de protection individuelle soient effectivement portés et bien entretenus.
L’ergonomie
L’approche ergonomique, c’est-à-dire l’étude de la relation humain-machine-environnement, revêt une importance particulière à certains postes de travail de la sidérurgie. Une telle étude est nécessaire pour analyser non seulement les conditions dans lesquelles un opérateur effectue diverses tâches, mais aussi l’impact de l’environnement de travail sur le travailleur et la fonctionnalité des moyens techniques mis en œuvre. Une prise en compte du travail posté et surtout du travail de nuit fixe, instauré pour cause d’économies d’énergie, a également sa place dans ce domaine.
La surveillance médicale
Les examens médicaux d’embauche sont déterminants pour recruter des personnes aptes aux travaux pénibles caractéristiques de la sidérurgie. La plupart des postes requièrent une constitution robuste. L’hypertension, les maladies cardiaques, l’obésité et la gastro-entérite chronique sont autant de critères qui conduisent à écarter les personnes accusant de tels troubles. La sélection des grutiers et des pontonniers nécessite une attention particulière prenant en considération à la fois les aptitudes physiques et mentales.
La surveillance médicale devrait porter tout spécialement sur les personnes exposées à une chaleur intense; des examens pulmonaires périodiques seront prévus pour les salariés exposés aux poussières, et des contrôles audiométriques pour ceux qui travaillent dans le bruit. Les conducteurs d’engins mobiles devraient également subir des examens médicaux périodiques visant à contrôler que leur état de santé reste compatible avec leur poste de travail.
Il est indispensable de vérifier constamment le bon fonctionnement de tous les appareils de réanimation et d’entraîner les travailleurs secouristes appelés à les utiliser.
Un poste central de premier secours devrait être doté de l’équipement médical nécessaire pour faire face aux urgences. Dans la mesure du possible, il est souhaitable de disposer d’une ambulance placée sous l’autorité d’un ambulancier qualifié qui se chargera de transporter les blessés graves à l’hôpital le plus proche. Dans les grandes usines, des postes ou des armoires de premier secours seront répartis en plusieurs points centraux.
Le travail aux batteries de fours à coke
La préparation du charbon
Le facteur le plus important dans la production du coke métallurgique réside dans la sélection des charbons. Les plus recherchés sont ceux qui ont un faible taux de cendres et de soufre. Pour obtenir les caractéristiques souhaitées, le charbon maigre est généralement mélangé, à concurrence de 40%, à du charbon flambant. Le paramètre physique le plus important du coke métallurgique est sa résistance, surtout à la fragmentation et à l’abrasion pendant les manutentions et son utilisation dans le haut-fourneau. Les opérations de manipulation du coke comprennent le déchargement des wagons de chemins de fer, des barges ou des camions, le mélange, le dosage, la pulvérisation, le fioulage et le convoyage vers les trémies des batteries de fours à coke.
La cokéfaction
La majeure partie du coke est produite dans des fours de cokéfaction à récupération de sous-produits, conçus et exploités pour collecter les matières volatiles provenant du charbon. Ces fours se composent de trois parties: les cellules, les carneaux de chauffage et le régénérateur. A l’exception de l’acier et du béton formant leur ossature, les fours sont construits en briques réfractaires. Une batterie comprend habituellement quelque 45 fours distincts. Les cellules ont généralement une hauteur de 1,8 à 6,7 m et une longueur de 9,1 à 15,5 m; la température y est de 1 535 °C à la base des carneaux. La durée de cokéfaction, variable selon la taille du four, se situe le plus souvent entre 16 et 20 heures.
Dans les grands fours verticaux, un wagon-chargeur (enfourneuse) amène le charbon des trémies aux bouches situées à la partie haute du four. Quand la cokéfaction est terminée, un bélier pousse le coke hors du four depuis l’un des côtés. Les dimensions du bélier sont légèrement inférieures à celles du four de façon à éviter tout contact avec le garnissage intérieur. Le coke tombe dans un wagon à coke ou dans le guide-coke, situé du côté de la batterie opposé au bélier, d’où il est transporté vers la tour d’extinction pour être refroidi à l’eau avant d’être déchargé sur le quai à coke. Sur certaines batteries, le coke chaud est éteint à sec pour récupérer une quantité de chaleur non négligeable pour la production de vapeur.
La carbonisation du charbon pour la production de coke donne lieu à des réactions complexes. Dans un premier temps, on trouve, parmi les produits de décomposition du charbon, de l’eau, des oxydes de carbone, du sulfure d’hydrogène, des composés hydro-aromatiques, des paraffines, des oléfines ainsi que des composés phénoliques et azotés. Les synthèses et les dégradations qui se produisent au sein de ces produits primaires dégagent de grandes quantités d’hydrogène, de méthane et d’hydrocarbures aromatiques. La décomposition ultérieure des composés azotés complexes produit de l’ammoniac, du cyanure d’hydrogène, des bases de pyridine et de l’azote. L’extraction continue de l’hydrogène des résidus se trouvant dans les fours produit le coke dur souhaité.
Les fours à coke dotés d’équipements de récupération et de traitement des sous-produits chimiques issus du charbon fournissent les substances indiquées au tableau 73.1.
Tableau 73.1 Sous-produits récupérables des fours à coke
| Sous-produits | Composants récupérables | |||
| Gaz de four à coke | Hydrogène, méthane, éthane, monoxyde de carbone, dioxyde de carbone, éthylène, propylène, butylène, acétylène, sulfure d’hydrogène, ammoniac, oxygène et azote | |||
| Liqueur ammoniacale | Ammoniac libre et combiné | |||
| Goudron | Pyridine, huiles acides de goudron, naphtalène, créosote et brai | |||
| Huiles légères | Quantités variables de produits de gaz de houille ayant des points d’ébullition allant de 40 à 200 ºC environ, ainsi que benzène, toluène, xylène et solvant naphta | |||
| Après un refroidissement suffisant pour éviter une dégradation des tapis transporteurs, le coke est dirigé vers le poste de tamisage et de broyage où il est calibré pour son utilisation en haut-fourneau. | ||||
Les risques
Les risques physiques
Les opérations de déchargement, de préparation et de manutention portent sur des milliers de tonnes de charbon, ce qui entraîne de la poussière, du bruit et des vibrations. Compte tenu des grandes quantités de poussière accumulée, ce ne sont plus seulement les risques d’inhalation qui sont à craindre, mais aussi les explosions.
Pendant la cokéfaction, les principaux problèmes physiques sont la chaleur ambiante et la chaleur rayonnante qui règnent, en particulier en haut des batteries, là où se trouvent la majorité des travailleurs. Le bruit peut être aussi un problème sur les équipements mobiles, surtout celui qui provient des mécanismes d’entraînement et d’éléments vibrants mal entretenus. De plus, des appareils produisant des rayonnements ionisants ou des faisceaux laser sont parfois employés pour positionner des équipements mobiles.
Les risques chimiques
En exploitation, on recourt généralement à de l’huile minérale pour le fioulage du charbon et le dépoussiérage des gaz. Il se peut également que des produits aient été appliqués sur le charbon avant son chargement dans la trémie afin de faciliter son écoulement et l’évacuation des déchets dangereux provenant de la récupération des sous-produits.
Le principal problème de santé lié à la cokéfaction réside dans les émissions libérées par les fours au moment du chargement ou encore pendant la cokéfaction et le défournement du coke. Ces émissions contiennent de nombreux hydrocarbures aromatiques polycycliques, dont certains sont cancérogènes. Les matériaux utilisés pour colmater les fuites dans les couvercles et les portes peuvent également présenter des risques au moment du mélange de leurs composants et lors de la dépose des couvercles et des portes. Bien que des produits de substitution acceptables soient maintenant employés, il n’est pas impossible que l’on trouve encore de l’amiante et des céramiques réfractaires dans les joints d’étanchéité et les matériaux d’isolation.
Les risques mécaniques
Les risques inhérents à la préparation du charbon, de même que ceux liés aux wagons, aux barges et à la circulation des véhicules ainsi qu’au déplacement des tapis transporteurs, devraient être reconnus comme tels. La plupart des accidents se produisent quand des personnes sont heurtées, coincées ou happées par des engins, quand elles font une chute de hauteur ou encore lors-qu’elles oublient d’immobiliser ces engins en verrouillant leurs commandes.
Les principaux risques mécaniques sont liés aux équipements mobiles côté bélier, côté coke, et au wagon-chargeur en haut des batteries. Pendant pratiquement toute la campagne, ces équipements mobiles fonctionnent dans un espace restreint. Les coincements ou heurts par des équipements mobiles sur rails sont responsables du plus grand nombre des accidents mortels survenus aux fours à coke. Les brûlures superficielles de la peau par des matières ou des surfaces incandescentes et les irritations oculaires dues à des poussières sont moins graves mais plus fréquentes.
Les mesures de sécurité et de santé
Il est nécessaire de confiner et d’isoler les systèmes de criblage, de broyage et de transport sur bande pour maintenir les concentrations de poussières à des niveaux acceptables pendant la préparation du charbon. En plus de l’emploi de produits de mouillage pour le charbon, il peut être indispensable d’installer des captages à la source. La mise en place de programmes d’entretien et de surveillance des bandes transporteuses est impérative pour réduire les débordements et éviter de souiller par du charbon les passages le long des équipements de traitement et les transporteurs. Le système transporteur sera équipé de dispositifs permettant de réduire efficacement les déversements accidentels et de maintenir le confinement (racleurs de bandes, jupes, régulateurs de tension des bandes, etc.).
Compte tenu de la toxicité des hydrocarbures aromatiques polycycliques émis pendant la cokéfaction, il est important de contenir et de collecter ces émissions, de préférence en associant des moyens de prévention technique, des méthodes de travail éprouvées et un programme d’entretien. Il est également nécessaire de disposer d’appareils de protection respiratoire performants. Les contrôles devraient porter sur les points suivants:
• une procédure de chargement conçue et appliquée pour éliminer les émissions en maîtrisant le volume de charbon enfourné, le positionnement précis du chariot au-dessus du four, l’ajustement correct des télescopes et l’enfournement du charbon suivant une séquence laissant un passage suffisant au-dessus du charbon pour permettre l’évacuation des émissions vers le barillet collecteur et la fermeture immédiate des bouches après le chargement; • la création d’un bon tirage à partir de deux ou de plusieurs points dans le four en cours de chargement et un système d’extraction conçu et mis en œuvre pour maintenir une dépression et un débit suffisants; • des joints étanches à l’air sur les barres de nivelage pour réduire les infiltrations en cours de charge et des couteaux pour enlever les amas de carbone;
• une pression uniforme et suffisante dans le conduit menant au barillet pour évacuer les émissions; • le contrôle de l’étanchéité de la porte d’évacuation et des joints, ainsi que la propreté des joints côté bélier et côté coke; • le bouchage par un lut des couvercles et des portes et l’entretien des joints de porte aussi souvent que nécessaire pour diminuer les émissions après le chargement;
• la réduction des apports de matière crue par chauffage uniforme du charbon pendant une durée appropriée; • la mise en place de grandes enceintes sur toute la zone côté coke pour limiter les émissions pendant le défournement, ou l’utilisation de hottes mobiles se déplaçant d’un four à l’autre au moment du défournement; • des visites de routine et des programmes de maintenance pour assurer un confinement correct des émissions; • des cabines pressurisées et climatisées pour les conducteurs d’engins mobiles afin de limiter leur exposition aux substances toxiques et à la chaleur. La réalisation d’une cabine pressurisée implique d’intégrer ce critère dès le stade de sa construction et de prévoir des portes et des fenêtres hermétiques.
Il faut aussi former les travailleurs pour qu’ils emploient de bonnes méthodes de travail et les sensibiliser à l’importance d’appliquer des procédures correctes pour réduire les émissions.
Enfin, le contrôle de l’exposition courante des travailleurs devrait permettre de vérifier que les niveaux d’exposition sont acceptables. Une surveillance continue des émanations de gaz et la mise en place de mesures de secours s’imposent, du fait principalement de la présence de monoxyde de carbone dans les fours à coke. Un programme de surveillance médicale devrait également être mis en œuvre.
| Algérie mon beau pays | |