
LES PROBLÈMES D’ENVIRONNEMENT ET DE SANTÉ PUBLIQUE
Grande consommatrice de ressources naturelles (bois, eau et énergie), l’industrie des pâtes et papiers contribue fortement à la pollution de l’eau, de l’air et du sol et est étroitement surveillée depuis quelques années. Ces inquiétudes apparaissent justifiées, vu la quantité de polluants rejetée dans l’eau par tonne de pâte (par exemple, 55 kg de demande biologique en oxygène, 70 kg de solides en suspension et jusqu’à 8 kg de composés organochlorés) et la quantité de pâte produite dans le monde chaque année (environ 180 millions de tonnes en 1994). En outre, les vieux papiers, qui ne sont recyclés qu’à concurrence de 35% environ, représentent une part importante des déchets solides rejetés dans le monde (quelque 150 millions sur les 500 millions de tonnes annuelles).
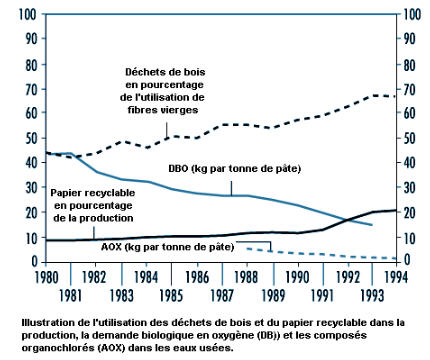
Autrefois, les concepteurs des usines de pâtes et de papiers ne se préoccupaient pas de limiter la pollution. De nombreux procédés employés dans l’industrie avaient été mis au point sans que l’on se soucie véritablement de réduire le volume d’effluents et la concentration de polluants. Depuis les années soixante-dix, la lutte contre la pollution fait partie intégrante des éléments qui interviennent dans la conception des usines en Europe, en Amérique du Nord et dans d’autres régions du monde. La figure 72.12 illustre les solutions adoptées entre 1980 et 1994 dans les usines canadiennes pour faire face à certains de ces problèmes écologiques: utilisation accrue des déchets de bois et du papier recyclable comme sources de fibres, et diminution de la demande en oxygène et du volume d’organochlorés dans les eaux usées.
Figure 72.12 Indicateurs environnementaux dans les usines canadiennes de pâte et de papier, entre 1980 et 1994
Le présent article traite des principales questions d’environnement liées à la fabrication de pâte et de papier, recense les sources de pollution et décrit brièvement les moyens de lutte, y compris les traitements extérieurs et les modifications apportées aux installations. Les questions relatives aux déchets de bois et aux fongicides antitache colorée de l’aubier sont étudiées plus en détail au chapitre no 71, «L’industrie du bois».
La pollution atmosphérique
Les composés de soufre oxydé rejetés dans l’atmosphère par les usines de pâtes et de papiers endommagent la végétation, et les émanations de composés de soufre réduit suscitent des plaintes à cause de leur odeur «d’œuf pourri». Les études effectuées parmi les riverains d’usines, notamment auprès d’enfants, ont fait apparaître des problèmes respiratoires en rapport avec les émissions de particules, outre une irritation des muqueuses et des maux de tête qui seraient attribuables aux composés de soufre réduit. Des différents procédés de fabrication de la pâte, les plus polluants pour l’atmosphère sont les procédés chimiques, en particulier lorsqu’il s’agit de pâte kraft.
Ce sont les opérations au bisulfite qui rejettent le plus d’oxydes de soufre, surtout celles qui font intervenir des bases au calcium ou au magnésium. Les principales sources comprennent les souffleuses des lessiveurs, les évaporateurs et les installations de préparation de la liqueur, tandis que les opérations de lavage, de criblage et de récupération sont les moins polluantes. Les chaudières de récupération de pâte kraft dégagent aussi du dioxyde de soufre, de même que celles qui fonctionnent au mazout et avec du charbon très sulfuré. Les composés de soufre réduit, dont le sulfure d’hydrogène, le méthylmercaptan, le sulfure de diméthyle et le disulfure de diméthyle, se retrouvent presque exclusivement dans la fabrication de pâte kraft, et donnent aux usines une odeur caractéristique. Parmi les principales sources de ce type de composés, il faut citer les chaudières de récupération, les souffleuses et les soupapes des lessiveurs ainsi que les cheminées des piles laveuses, auxquelles peuvent s’ajouter les évaporateurs, les cuves de salin, les extincteurs de chaux, les fours à chaux et les eaux usées. Certaines fabriques utilisant le procédé au bisulfite procèdent à une réduction dans leurs chaudières de récupération, ce qui peut diminuer les problèmes d’odeur de soufre. La meilleure façon de limiter les gaz de soufre émis par les chaudières de récupération est d’intervenir à la source. Les moyens auxquels on peut recourir sont notamment l’oxydation de la liqueur noire, la réduction de la teneur de la liqueur en soufre, l’utilisation de chaudières qui dégagent peu d’odeurs et leur bon réglage. Les gaz de soufre provenant des souffleuses des lessiveurs, de leurs soupapes et de l’évaporation de liqueur peuvent être collectés et incinérés, par exemple, dans le four à chaux. Il est possible de recueillir les gaz de carneau à l’aide d’épurateurs.
Dans certaines conditions d’exploitation, des oxydes d’azote sont produits. Ils résultent d’une combustion à température élevée et ce, que l’on ait affaire à une chaudière de récupération, à une chaudière électrique ou à un four à chaux. On peut limiter la quantité de ces oxydes en réglant la température, le ratio air-combustible et la durée du séjour dans la chambre de combustion. D’autres composés gazeux polluent l’atmosphère dans une moindre mesure (par exemple, le monoxyde de carbone produit par une combustion incomplète, le chloroforme par le blanchiment, et les composés organiques volatils par les soupapes des lessiveurs et l’évaporation de liqueur).
Les particules proviennent essentiellement des opérations de combustion et, dans une moindre mesure, des cuves de salin. Les fabriques de pâte produisent pour plus de la moitié des particules très fines (d’un diamètre inférieur à 1 µm). Elles contiennent du sulfate de sodium (Na2SO4) et du carbonate de sodium (Na2CO3) provenant des chaudières de récupération, des fours à chaux et des cuves de salin, ainsi que du chlorure de sodium (NaCl) issu des sous-produits du bois entreposé dans de l’eau salée. Les émissions des fours à chaux renferment une quantité importante de grosses particules à cause de sels de calcium qui ont été entraînés et de la sublimation de composés de sodium. Ces grosses particules peuvent aussi contenir des cendres volantes et des produits de combustion organiques, venant notamment des chaudières électriques. Il est possible de réduire les concentrations de particules en faisant passer les gaz de carneau dans des épurateurs ou des précipitateurs électrostatiques. Les chaudières, quant à elles, ont fait l’objet d’un certain nombre d’innovations techniques parmi lesquelles il faut mentionner les incinérateurs à lit fluidisé, qui fonctionnent à de très hautes températures, améliorent la conversion d’énergie et permettent de brûler des déchets moins réguliers.
La pollution de l’eau
Les eaux usées contaminées qui sortent des usines de pâtes et de papiers peuvent détruire les organismes aquatiques, favoriser une bioaccumulation de composés toxiques chez le poisson et altérer le goût de l’eau potable en aval. Ces effluents possèdent des caractéristiques physiques, chimiques ou biologiques particulières dont les plus importantes sont la teneur en solides, la demande en oxygène et la toxicité.
La teneur des eaux usées en solides se calcule habituellement sur la base de la fraction en suspension (et non dissoute), de la fraction de solides en suspension qui est décantable, et de la fraction globale qui est volatile. La fraction décantable est la plus problématique, car elle peut former une épaisse couche de boue près du point d’évacuation, ce qui provoque un épuisement rapide de l’oxygène dissous dans l’eau réceptrice et favorise la prolifération de bactéries anaérobies qui produisent du méthane et des gaz de soufre réduit. Bien qu’ils se diluent en général dans l’eau réceptrice et qu’ils soient donc moins inquiétants, les solides non décantables peuvent amener des composés organiques toxiques au contact d’organismes aquatiques. Les usines de pâtes et de papiers rejettent, entre autres solides en suspension, des particules d’écorce, de la fibre de bois, du sable, des impuretés produites par les broyeurs de pâte mécanique, des additifs servant à la fabrication du papier, de la lie de liqueur, des sous-produits du traitement de l’eau et des cellules microbiennes issues de traitements secondaires. Les dérivés du bois dissous dans les liqueurs — oligosaccharides, sucres simples, dérivés de la lignine ayant un faible poids moléculaire, acide acétique et fibres de cellulose solubilisées — contribuent le plus à augmenter la demande biologique en oxygène (DBO) et la demande chimique en oxygène (DCO).
Les composés toxiques pour les organismes aquatiques sont notamment les suivants: substances organochlorées (AOX (composés halogénés adsorbables) produites par le blanchiment, surtout de pâte kraft); acides résiniques; acides gras non saturés; alcools diterpéniques (issus surtout de l’écorçage et de la fabrication de pâte mécanique); juvabiones (résultant essentiellement de la fabrication de pâte au bisulfite et mécanique); produits de la dégradation de la lignine (provenant principalement de la fabrication de pâte au bisulfite); matières organiques synthétiques telles que myxobactéricides, huiles et graisses; produits chimiques de traitement, additifs servant à la fabrication du papier et métaux oxydés. Les composés organochlorés posent un problème particulier, car ils sont extrêmement toxiques pour les organismes marins et ont une tendance à la bioaccumulation. Les dangers que présente ce groupe de composés, où l’on trouve les dibenzo-π-dioxines polychlorées, expliquent principalement les mesures prises pour limiter l’emploi de chlore dans le blanchiment de la pâte.
La quantité et la source des solides en suspension ainsi que la demande en oxygène et les rejets toxiques dépendent des opérations effectuées (voir tableau 72.8). Du fait de la solubilisation des matières extractibles du bois sans récupération, ou presque, des produits chimiques et des acides résiniques, la fabrication de pâte au bisulfite et de PCTM produit des effluents extrêmement toxiques présentant une forte DBO. Les fabriques de pâte kraft ont toujours utilisé davantage de chlore pour le blanchiment, produisant en conséquence des effluents plus toxiques; toutefois, lorsqu’elles éliminent le Cl2 du blanchiment et qu’elles procèdent à un traitement secondaire, leurs effluents présentent généralement une toxicité aiguë réduite, voire nulle, et leur toxicité subaiguë apparaît fortement diminuée.
Tableau 72.8 Total des solides en suspension et DBO enregistrés dans les effluents non traités (bruts) de diverses opérations
Tableau en cours de préparation ...
Les solides en suspension posent aujourd’hui moins de problèmes parce que la plupart des usines effectuent une clarification primaire (décantation par gravité ou flottation à l’air dissous) qui élimine entre 80 et 95% des solides décantables. Pour réduire la DBO, la DCO et la quantité de composés organochlorés dans les effluents, on fait subir aux eaux usées des traitements secondaires: bassins d’oxygénation, activation des boues, filtration biologique, etc.
Des modifications sont apportées aux processus internes pour limiter les solides décantables, la DBO et la toxicité: écorçage et transport des billes à sec, amélioration du criblage des copeaux pour obtenir une cuisson uniforme, allongement de la délignification pendant la fabrication de la pâte, modification des procédés de récupération des produits chimiques utilisés pour le lessivage, emploi de nouvelles techniques de blanchiment, lavage à haute efficacité de la pâte, récupération des fibres de liqueur blanche et meilleure prévention des fuites. Cependant, il arrive toujours que des problèmes de fonctionnement (notamment s’ils résultent du déversement intentionnel de liqueurs dans les égouts) et des changements opérationnels (comme l’utilisation de bois non séché contenant une forte proportion de substances extractibles) fassent périodiquement augmenter la toxicité des effluents.
Pour mettre entièrement fin à la pollution des eaux, il existe une technique relativement récente qui consiste à mettre l’usine «en circuit fermé» lorsque les ressources hydriques ne sont pas suffisantes pour l’alimenter en eau ou pour en évacuer les effluents. Ce système donne de bons résultats dans les fabriques de PCTM et de pâte au bisulfite à base de sodium. Ce qui distingue les usines en circuit fermé c’est que, après évaporation des effluents liquides, le condensat est traité, filtré, puis réutilisé. Elles se caractérisent aussi par la présence de chambres de criblage, un mécanisme de lavage à contre-courant dans la salle de blanchiment et un système de dessalement. Si ces moyens permettent effectivement de limiter la pollution de l’eau, on ne sait pas encore vraiment dans quelle mesure une concentration de tous les contaminants dans l’usine affectera les travailleurs. Dans les établissements qui fonctionnent en circuit fermé, la corrosion constitue un sérieux problème, outre une augmentation des concentrations de bactéries et d’endotoxines dans l’eau recyclée.
Le traitement des solides
La composition des solides (boues) récupérés après traitement des effluents liquides varie selon leur source. Les solides issus du traitement primaire renferment principalement des fibres de cellulose. Quant aux solides provenant d’un traitement secondaire, ils renferment surtout des cellules microbiennes. Dans les usines qui utilisent des agents de blanchiment chlorés, les solides peuvent aussi contenir, après un traitement primaire ou secondaire, des composés organochlorés, facteur important que l’on doit prendre en considération pour déterminer l’ampleur du traitement nécessaire.
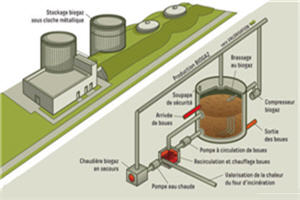
Avant de jeter les boues, on les met à décanter dans des cuves, puis on les assèche mécaniquement dans des centrifugeuses, des filtres sous vide ou à bande ou des presses à vis. Les boues récupérées après un traitement primaire sont relativement faciles à assécher. Les boues secondaires, qui contiennent beaucoup d’eau intracellulaire, sont prises dans de la vase; il faut donc leur ajouter des floculants chimiques. Une fois que les boues ont été suffisamment asséchées, on les élimine de différentes façons dans le sol (en les épandant sur une terre arable ou boisée, en les utilisant comme compost ou comme terreau) ou bien on les incinère. Bien qu’elle coûte plus cher et ajoute à la pollution atmosphérique, l’incinération peut être avantageuse parce qu’elle permet de détruire ou de réduire des matériaux toxiques (composés organochlorés, etc.) qui risqueraient de créer de graves problèmes environnementaux s’ils s’infiltraient dans les eaux souterraines à la suite d’un épandage.
Les usines peuvent produire des déchets solides à l’occasion d’autres opérations. Les cendres des chaudières électriques seront utilisées pour les plates-formes des routes, comme matériau de construction et comme produit dépoussiérant. Quant aux déchets des fours à chaux, on peut s’en servir pour modifier l’acidité des sols et en améliorer la composition chimique.
| Algérie mon beau pays | |