
LA FABRICATION DE LA PÂTE
La fabrication de la pâte consiste à rompre la structure interne du bois par des moyens mécaniques ou chimiques. Pour les pâtes chimiques, on peut appliquer un procédé alcalin (pâtes au sulfate ou kraft) ou acide (pâtes au bisulfite). La méthode au sulfate est la plus répandue, vient ensuite la technique mécanique (pâtes mi-chimiques, thermomécaniques et mécaniques) et au bisulfite (voir figure 72.5). Le rendement et la qualité des produits diffèrent d’une méthode à l’autre de même que, dans le cas des traitements chimiques, les produits employés et la proportion que l’on peut réutiliser.
La pâte mécanique
On obtient de la pâte mécanique en râpant le bois contre une pierre ou entre des plaques métalliques afin de séparer les fibres. Ce travail de cisaillement brise les fibres de cellulose, de sorte que la pâte qui en résulte est plus fragile que celle fabriquée par séparation chimique. La lignine qui fait le lien entre la cellulose et l’hémicellulose n’est pas dissoute; elle se ramollit simplement, ce qui permet d’extraire les fibres de la matrice de bois. Le rendement (proportion de bois contenue dans la pâte) dépasse généralement 85%. Pour certains procédés mécaniques, on utilise aussi des produits chimiques (on parle alors de pâtes chimico-mécaniques); leur rendement est inférieur étant donné que l’on retire une plus grande quantité de matières non cellulosiques.
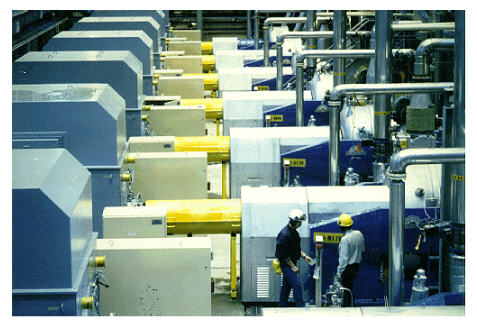
Avec le procédé de meulage mécanique ordinaire (SGW (Stone Groundwood Pulp) — pâte mécanique sur meule de défibreur), méthode mécanique la plus ancienne et la plus employée à toutes les époques, les fibres sont retirées de billes courtes par pression contre un cylindre abrasif en rotation. Avec le procédé par raffinage (pâte mécanique de raffineur (PMR)) (voir figure 72.7), qui a gagné en popularité une fois devenu commercialement intéressant dans les années soixante, les copeaux ou la sciure pénètrent au milieu d’un raffineur à disques, où ils sont découpés en petits fragments au fur et à mesure qu’ils progressent au travers de languettes et de rainures de plus en plus serrées (sur la figure 72.7, on voit les raffineurs au centre et leurs gros moteurs à gauche. Les copeaux sont introduits dans des tuyaux de grand diamètre, et la pâte sort des plus petits). Variante de la fabrication par raffinage, le procédé thermomécanique (PTM) consiste à passer les copeaux à la vapeur avant et pendant le raffinage, en général sous pression.
Figure 72.7 Raffineur de pâte mécanique
Selon l’une des premières méthodes de production de pâtes chimico-mécaniques, les billes sont passées à la vapeur, puis mises à bouillir dans une liqueur chimique avant d’être moulues dans un broyeur en pierre. De nos jours, on utilise des raffineurs à disques parallèlement à une substance chimique (bisulfite de sodium ou hydroxyde de sodium, etc.) avant, pendant ou après le raffinage. Les pâtes produites de cette façon sont appelées pâtes chimico-mécaniques (PCM) ou pâtes chimico-thermomécaniques (PCTM), selon que la désintégration s’est faite à la pression atmosphérique ou à une pression élevée. Des variantes particulières des PCTM ont été mises au point et brevetées par plusieurs organismes.
La pâte chimique et la récupération des produits utilisés
La production de pâte chimique s’effectue en dissolvant par un procédé chimique la lignine se trouvant entre les fibres du bois, de manière qu’elles se détachent en étant très peu détériorées. Comme ce procédé élimine la plupart des matières non fibreuses du bois, le rendement se situe habituellement entre 40 et 55%.
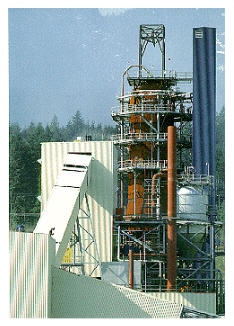
Avec cette méthode, une solution aqueuse contenant des copeaux et des produits chimiques est cuite dans une cuve à pression (ou lessiveur, voir figure 72.8) qui fonctionne en continu ou en discontinu. Dans le premier cas, le lessiveur est alimenté en copeaux par le haut; on y ajoute les produits chimiques et le tout est cuit à une température et à une pression élevées. Une fois la cuisson terminée, on fait tomber la pression; la pâte délignifiée, poussée hors du lessiveur, est évacuée dans une cuve de décharge. Puis on répète l’opération. Dans le cas du traitement en continu, les copeaux passés à la vapeur sont introduits dans le lessiveur sans interruption. Ils sont mélangés aux produits chimiques dans le compartiment situé au sommet du lessiveur, puis ils pénètrent dans le compartiment de cuisson supérieur, le compartiment de cuisson inférieur et le compartiment de lavage avant d’être expulsés dans la cuve de décharge.
Figure 72.8 Lessiveur de pâte kraft en continu et transporteur de copeaux en construction
Aujourd’hui, on récupère le plus souvent les produits chimiques mis en œuvre. On s’efforce principalement de le faire dans la liqueur de cuisson pour les reconstituer, et de produire de la chaleur en brûlant les matières inorganiques du bois qui sont dissoutes. La vapeur et l’électricité qui en résultent remplissent partiellement, sinon entièrement, les besoins énergétiques de l’usine.
La pâte au sulfate et la récupération des produits utilisés
Le procédé au sulfate, qui donne une pâte plus solide et plus sombre, exige une récupération des produits chimiques utilisés pour être financièrement intéressant. Le procédé à la soude employé à l’origine (qui ne fait intervenir que de l’hydroxyde de sodium pour le lessivage) a fini par s’imposer dans l’industrie entre les années trente et cinquante, avec le blanchiment au dioxyde de chlore et la récupération des produits chimiques par des méthodes qui permettaient aussi de fournir de la vapeur et de l’électricité à l’usine. L’invention de métaux anticorrosion, comme l’acier inoxydable, pour le traitement de la pâte à l’acide et à l’alcali a aussi été un progrès. La liqueur de cuisson (liqueur blanche) se compose d’hydroxyde de sodium (NaOH, «soude caustique») et de sulfure de sodium (Na2S). De nos jours, pour fabriquer la pâte kraft, on se sert habituellement de lessiveurs en continu souvent chemisés d’acier inoxydable (voir figure 72.8). La température du lessiveur est portée progressivement à environ 170 °C et maintenue à ce niveau pendant trois ou quatre heures. Pour éliminer le bois qui n’a pas cuit, on passe au crible la pâte (appelée matière brune à cause de sa couleur), puis on retire par lavage la liqueur de cuisson résiduaire (devenue liqueur noire), avant d’acheminer le tout à l’atelier de blanchiment ou à la salle de confection de la pâte. Le bois non cuit est renvoyé au lessiveur ou brûlé dans la chaudière électrique.
La liqueur noire recueillie dans le lessiveur et la matière brune contiennent des matières organiques dissoutes dont la composition chimique dépend de l’essence de bois utilisée et des conditions de cuisson. La liqueur est réduite par évaporation jusqu’à ce qu’elle contienne moins de 40% d’eau, avant d’être vaporisée dans la chaudière de récupération. Les matières organiques qui servent de combustible produisent, en brûlant, de la chaleur qui est récupérée au sommet de la chaudière sous forme de vapeur à haute température. Les matières inorganiques non brûlées fondent et tombent dans le bas de la chaudière. A sa sortie, ce salin passe dans une solution caustique faible, appelée liqueur verte, qui contient principalement du Na2S et du Na2CO3 (carbonate de sodium). Cette liqueur est pompée dans une cuve où, une fois clarifiée, elle est mise en contact avec un réactif (chaux éteinte, ou Ca(OH)2), pour donner du NaOH et du carbonate de calcium (CaCO3). La liqueur blanche est filtrée puis mise en réserve. Enfin, on verse le CaCO3 dans un four que l’on chauffe pour récupérer la chaux (CaO).
La pâte au bisulfite et la récupération des produits utilisés
Le procédé au bisulfite — à l’appellation impropre puisque l’élément actif n’est pas le bisulfite mais le dioxyde de soufre (SO2) — était très répandu entre la fin des années mille huit cent et le milieu des années mille neuf cent, mais limité par les types de bois que l’on pouvait transformer et par la pollution qui résultait du déversement de liqueur non traitée dans les cours d’eau. De nouvelles méthodes ont permis de remédier à une bonne partie de ces inconvénients, et la fabrication de pâte au bisulfite représente désormais une petite part du marché. Dans ce procédé, le lessivage s’effectue habituellement avec un acide, mais il existe des variantes qui font intervenir une solution neutre ou une base. La liqueur de cuisson, composée d’acide sulfureux (H2SO3) et d’ions bisulfite (HSO3–) est préparée sur place. On brûle le soufre élémentaire pour obtenir du dioxyde de soufre (SO2), qui est ensuite absorbé dans une tour renfermant de l’eau et l’une des quatre bases alcalines (CaCO3, base sulfite initiale, Na2CO3, hydroxyde de magnésium (Mg(OH)2) ou hydroxyde d’ammonium (NH4OH)), lesquels produisent l’acide et les ions bisulfites nécessaires dans des proportions adéquates.
La fabrication de pâte au bisulfite s’effectue habituellement dans un lessiveur en discontinu dont les parois sont doublées de briques. Pour éviter les réactions indésirables, on porte lentement le lessiveur à une température maximale de 130 à 140 °C et on laisse cuire les copeaux (pendant six à huit heures). A mesure que la pression augmente, du dioxyde de soufre gazeux (SO2) s’échappe et est de nouveau mélangé à l’acide de cuisson pur. A environ une à une heure et demie de la fin du temps de cuisson, on arrête de chauffer et on abaisse la pression en laissant partir du gaz et de la vapeur. La pâte est évacuée dans une cuve de décharge, avant d’être lavée et tamisée.
On peut se servir de l’acide résiduaire, appelé liqueur rouge, pour récupérer de la chaleur et les produits chimiques, sauf si l’on a utilisé une base de bisulfite de calcium. Si l’on a appliqué un procédé à base d’ammoniac, on commence par débarrasser la liqueur rouge des résidus de SO2, avant de la concentrer et de la brûler. Les gaz de carneau qui contiennent du SO2 sont refroidis, puis absorbés dans une tour à l’intérieur de laquelle, au contact d’ammoniac pur, ils régénèrent la liqueur de cuisson. Enfin, cette dernière est filtrée, fortifiée avec du SO2 pur et stockée. L’ammoniac n’est pas récupérable parce qu’il se transforme en azote et en eau dans la chaudière de récupération.
Dans le cas d’un procédé à base de magnésium, le brûlage de la liqueur concentrée donne de l’oxyde de magnésium (MgO) et du SO2, faciles à récupérer. Il ne se produit aucun salin; le MgO est recueilli dans les gaz de carneau, puis refroidi avec de l’eau pour donner de l’hydroxyde de magnésium (Mg(OH)2). Après l’avoir refroidi, on mélange le SO2 au Mg(OH)2 dans une tour pour reconstituer la liqueur de cuisson. Le bisulfite de magnésium (Mg(HSO3)2) est ensuite fortifié à l’aide de SO2 pur et stocké. Il est possible de récupérer entre 80 et 90% des produits chimiques ayant servi à la cuisson.
S’agissant du procédé à base de sulfite de sodium, la récupération de la liqueur de cuisson est plus compliquée. Le concentré de cet acide résiduaire est incinéré, et environ la moitié du sulfure se transforme en SO2. Le reste du sodium et du sulfure est recueilli au fond de la chaudière de récupération sous la forme d’un salin de Na2S et de Na2CO3 fondus. Ce mélange est dissous pour donner une liqueur verte que l’on transforme en bisulfite de sodium (NaHSO3) en plusieurs étapes. Le NaHSO3 est fortifié et stocké. Le processus de régénération produit quelques gaz composés de sulfure réduit, notamment du sulfure d’hydrogène (H2S).
| Algérie mon beau pays | |