
LES PRINCIPAUX SECTEURS ET PROCÉDÉS : RISQUES PROFESSIONNELS ET MESURES DE SÉCURITÉ
Le sciage
Les scieries peuvent être de taille très variable. Les plus petites sont des postes fixes ou mobiles comprenant une scie circulaire de tête, un seul chariot de châssis simple et une déligneuse double (voir descriptions ci-après) actionnés par un moteur diesel ou à essence et commandés par un ou deux travailleurs. Les plus grandes sont des structures permanentes dotées d’un équipement beaucoup plus élaboré et spécialisé, qui peuvent employer plus de 1 000 personnes. Selon la taille de l’établissement et le climat de la région, le sciage peut être effectué en plein air ou dans un lieu fermé. C’est le type de grumes et leur dimension qui déterminent principalement le genre d’équipement utilisé, mais celui-ci peut également varier considérablement d’une scierie à l’autre, en particulier selon son âge et sa taille ou selon le type et la qualité des planches produites. Le lecteur trouvera ci-après une description du déroulement des opérations dans une scierie classique.
Après le transport à la scierie, les grumes sont stockées à même le sol, dans des voies d’eau contiguës ou dans des bassins spécialement aménagés à cet effet (voir figures 71.2 et 71.3). Elles sont triées selon la qualité, l’essence ou d’autres critères. Des fongicides et des insecticides sont parfois appliqués dans les aires d’entreposage à sec si les grumes doivent y séjourner longtemps avant d’être transformées. On utilise une ébouteuse pour égaliser les extrémités des grumes avant ou après l’écorçage et préalablement à leur passage en scierie. L’écorçage d’une grume peut être effectué selon diverses méthodes. Les méthodes mécaniques sont le fraisage périphérique, qui consiste à faire pivoter les grumes contre des couteaux, l’écorçage sous l’action d’anneaux dont les pointes sont comprimées contre la grume, l’écorçage par frottement des grumes les unes contre les autres dans un tambour ou encore au moyen de chaînes qui arrachent l’écorce. L’écorce peut également être enlevée par projection de jets d’eau sous haute pression. Après l’écorçage et après chaque opération effectuée en scierie, les grumes et les planches sont acheminées d’un endroit à l’autre grâce à un système composé de convoyeurs, de courroies et de rouleaux. Dans les grandes scieries, ces systèmes peuvent devenir plutôt complexes (voir figure 71.4).
Figure 71.2 Chargement des copeaux avec bassin de flottage des grumes à l'arrière-plan
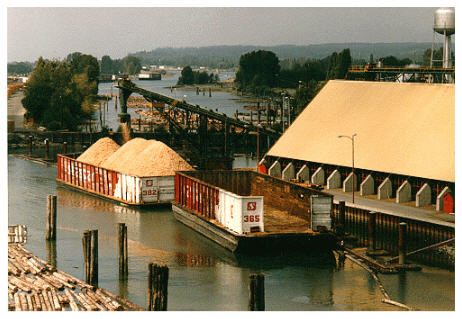
Figure 71.3 Arrivée des grumes à la scierie; aire d'entreposage et séchoirs à l'arrière-plan
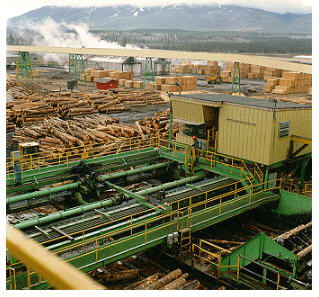
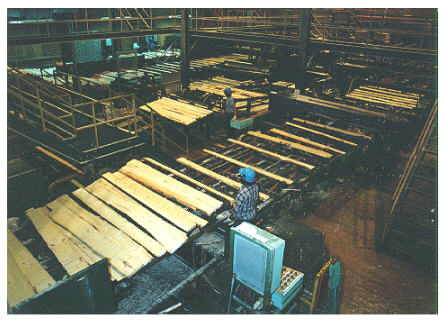
Figure 71.4 Intérieur de la scierie; transport du bois par convoyeurs à bande et à rouleaux
La première phase du sciage, parfois appelée débitage primaire, est effectuée par la scie de tête. La scie de tête est une grande scie circulaire ou à ruban fixe qui sert à couper la grume dans le sens de la longueur. La grume est soumise à un mouvement de va-et-vient grâce à un chariot qui peut la faire pivoter pour obtenir le résultat optimal. Une scie de tête équipée de plusieurs lames de scie à ruban peut également être utilisée, surtout pour les grumes de petite taille. La scie de tête produit un équarri (le centre équarri de la grume), une série de dosses (bords extérieurs arrondis de la grume) et, dans certains cas, de grosses planches. L’emploi de rayons laser et de rayons X comme instruments de repère et guides de coupe devient courant dans les scieries; cette méthode permet d’optimiser l’utilisation du bois ainsi que le type de planches produites et leurs dimensions.
Au cours du débitage secondaire, l’équarri et les grosses planches ou les dosses sont transformés en bois d’œuvre de dimensions pratiques. On se sert généralement à ce stade de scies à lames multiples parallèles, par exemple des batteries de quatre scies circulaires ou des scies à lames multiples qui peuvent être à châssis ou circulaires. Les planches sont coupées à la largeur et à la longueur voulues au moyen de déligneuses équipées d’au moins deux lames parallèles et de scies à ébouter. Le délignage et l’éboutage sont généralement effectués au moyen de scies circulaires, bien que les déligneuses soient parfois des scies à ruban. On recourt aussi à des tronçonneuses manuelles pour libérer les grumes coincées dans la machine. Dans les scieries modernes, chaque opération (sciage et délignage) est généralement dirigée par un seul travailleur, souvent placé dans un poste de contrôle fermé. Par ailleurs, les travailleurs peuvent également intervenir entre les diverses opérations des phases ultérieures du débitage secondaire, afin de rectifier manuellement la position des planches.
Après leur passage en scierie, les planches sont classées, triées selon leurs dimensions et leur qualité, puis empilées manuellement ou mécaniquement (voir figure 71.5). Lorsque le bois d’œuvre est manipulé à la main, l’endroit réservé à cette opération s’appelle «chaîne de tri». Des stations de tri automatiques ont été installées dans la plupart des scieries modernes pour remplacer le tri manuel qui nécessite beaucoup de main-d’œuvre. Pour accroître la circulation de l’air et faciliter ainsi le séchage, de petites pièces de bois sont parfois placées entre les planches à l’empilage.
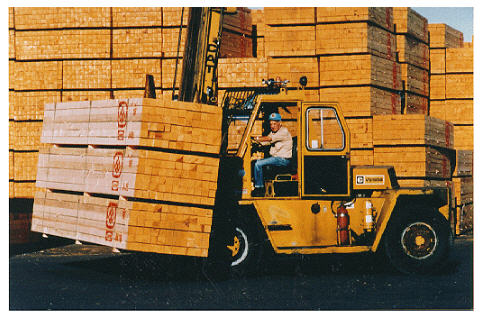
Figure 71.5 Chariot élévateur à fourche avec son changement
Le bois de catégorie «construction» peut être séché à l’air libre ou dans des séchoirs, selon les conditions atmosphériques locales et le degré d’humidité du bois vert; par contre, le bois de catégorie «finition» est généralement séché au séchoir. Il existe de nombreux modèles de séchoirs. Les séchoirs à compartiments et les séchoirs à haute température sont des séchoirs en série. Dans les séchoirs continus, les paquets empilés peuvent traverser celui-ci en position perpendiculaire ou parallèle et le mouvement de l’air peut, lui aussi, être dirigé perpendiculairement ou parallèlement aux planches. On a eu recours à l’amiante pour isoler les tuyaux de vapeur des fours.
Avant le stockage du bois vert, surtout dans les lieux humides, on applique parfois des fongicides pour empêcher la croissance de champignons qui provoquent un bleuissement ou un noircissement du bois (coloration de l’aubier). Des fongicides peuvent aussi être appliqués lors du passage à la chaîne de production (généralement par pulvérisation) ou après le bottelage du bois (le plus souvent dans des cuves d’immersion). On a commencé à utiliser le pentachlorophénolate de sodium dans les années quarante pour prévenir la coloration de l’aubier, puis ce produit a été remplacé dans les années soixante par le tétrachlorophénate qui est plus soluble dans l’eau. L’utilisation de chlorophénate a cependant été largement abandonnée en raison des craintes suscitées par ses effets sur la santé et par la contamination aux dibenzo-p-dioxines polychlorées. Les produits de remplacement sont le chlorure de didécyldiméthylammonium, le 3-iodo-2-propynyl-butyl carbamate, l’azaconazole, le borax et le 2-(thiocyanomethylthio)benzothiazole, dont les effets sur les utilisateurs ont été peu étudiés dans l’ensemble. Il n’est généralement pas nécessaire de traiter le bois d’œuvre, surtout s’il est passé au séchoir. En outre, le bois de certaines essences ligneuses comme le cèdre rouge de l’Ouest n’est pas sensible à la coloration de l’aubier.
Avant ou après le séchage, le bois peut être vendu comme bois vert ou bois brut; il doit toutefois subir une autre phase de transformation pour la plupart des usages industriels. Le bois est coupé à dimensions et raboté dans une usine de rabotage. Les raboteuses servent à en réduire l’épaisseur aux dimensions commerciales courantes et à en aplanir la surface. La tête de raboteuse se compose d’une série de couteaux montés sur un cylindre qui tourne à haute vitesse. L’opération est généralement mécanique et elle s’effectue parallèlement au grain du bois. Le rabotage se fait souvent simultanément sur les deux faces de la planche. Les raboteuses quatre faces sont appelées raboteuses-dresseuses. On se sert parfois de moulurières pour arrondir les bords du bois.
Après sa transformation, le bois doit être trié, empilé et bottelé en vue de l’expédition. Ces opérations sont de plus en plus automatisées. Dans certaines usines spécialisées, le bois peut être traité chimiquement au moyen de conservateurs et d’ignifugeants ou d’autres produits visant à en protéger la surface contre l’usure mécanique ou les intempéries. Par exemple, les traverses de chemin de fer, les pieux, les piquets de clôture, les poteaux télégraphiques ou autres pièces de bois devant être en contact avec le sol ou avec l’eau peuvent être traités sous pression à l’arséniate de cuivre chromaté ou ammoniacal, au pentachlorophénol ou à la créosote dans du pétrole lampant. On peut également utiliser des teintures et des colorants pour en faciliter la vente, ainsi que des peintures pour sceller les extrémités des planches ou pour apposer le sceau de la compagnie.
Le sciage et les autres opérations de transformation du bois dans les scieries produisent de grandes quantités de poussières et de débris. Dans bien des scieries, les dosses et autres gros morceaux de bois sont déchiquetés. Les déchiqueteuses sont généralement de gros rotors munis de lames droites encastrées dans la face et percés de trous pour l’évacuation des copeaux. La machine produit des copeaux lorsque les grumes ou les rebuts entrent en contact avec les lames par gravité, par auto-alimentation horizontale ou par alimentation mécanique contrôlée. D’une façon générale, l’action des déchiqueteuses est perpendiculaire aux lames. On utilise des modèles différents selon qu’il s’agit de grumes entières ou de dosses, de délignures ou autres pièces de rebut. Une déchiqueteuse est souvent intégrée à la scie de tête pour déchiqueter les dosses inutilisables. On emploie également des déchiqueteuses autonomes pour les rebuts des autres opérations. Les copeaux et la sciure peuvent être vendus pour la fabrication de pâte à papier ou de panneaux reconstitués, pour la conception d’espaces verts, comme combustible ou pour d’autres usages. L’écorce, les copeaux, la sciure et autres matières peuvent également être brûlés dans un but utilitaire ou pour s’en débarrasser.
Les grandes scieries modernes disposent généralement d’un personnel d’entretien important comprenant des équipes de nettoyage, des mécaniciens monteurs (industriels), des charpentiers, des électriciens et autres travailleurs qualifiés. Des déchets peuvent s’accumuler sur les machines, les convoyeurs et les planchers si les scieries ne sont pas équipées d’un système de ventilation par aspiration à la source ou si l’équipement est défectueux. Le nettoyage est généralement effectué à l’air comprimé pour enlever la poussière de bois et la saleté des machines, du sol et des autres surfaces. Les scies doivent être régulièrement inspectées pour s’assurer qu’elles n’ont pas de dents cassées, de fissures ou d’autres défauts et elles doivent être bien équilibrées pour éviter les vibrations. Ce travail est effectué par un corps de métier propre aux industries du bois — les affûteurs de scies qui sont chargés d’en réparer les dents cassées, de les affûter et de procéder à d’autres travaux d’entretien sur les scies circulaires et les scies à ruban.
Les risques pour la sécurité et la santé
Le tableau 71.3 indique les principaux types de risques pour la sécurité et la santé rencontrés dans les diverses aires de travail d’une scierie. Les risques d’accidents graves sont nombreux. Des dispositifs de protection sont nécessaires au poste de commande des scies et autres outils de coupe ainsi qu’au niveau des engrenages, des courroies, des chaînes, des pignons et des points d’impact des convoyeurs, courroies et rouleaux. Des dispositifs antirebond sont indispensables sur de nombreuses machines, telles que les scies circulaires, pour éviter que le bois bloqué ne soit éjecté. Les passages contigus aux machines et les passerelles surplombant les convoyeurs et autres chaînes de production doivent être équipés de barrières de sécurité. Un bon nettoyage est impératif pour éviter l’accumulation excessive de poussières et de débris de bois qui pourraient provoquer des chutes et déclencher un incendie et une explosion. Les zones dangereuses, normalement inaccessibles pendant que la scierie est en activité, comprennent de nombreux endroits nécessitant un nettoyage et un entretien réguliers. Au cours des travaux d’entretien, de réparation et de nettoyage, il est extrêmement important de respecter scrupuleusement les procédures de verrouillage des machines. L’équipement mobile doit être doté de signaux d’alarme sonores et lumineux. Les voies de circulation et les passages pour piétons doivent être signalés clairement. Le port d’un gilet de sécurité réfléchissant est également nécessaire pour accroître la visibilité des piétons.
Tableau 71.3 Risques pour la sécurité et la santé par aire de transformation de l'industrie du bois
Tableau en cours de préparation ...
Les opérations de tri, de classement et certaines autres opérations peuvent nécessiter une manutention manuelle des planches et des pièces de bois lourdes. Un aménagement ergonomique des convoyeurs et des bacs de réception et l’utilisation de techniques de manutention adéquates permettent de prévenir les accidents lombalgiques et les lésions des membres supérieurs. Le port de gants est nécessaire pour éviter les échardes, les blessures punctiformes ainsi que le contact avec les xyloprotecteurs. Il convient de placer des panneaux en verre de sécurité ou en une matière analogue entre les opérateurs et les zones de coupe en raison des risques de blessures aux yeux ou d’autres types de lésions que les poussières de bois, les copeaux et les divers débris éjectés des scies sont susceptibles de causer. Les rayons laser peuvent également présenter certains risques pour les yeux, et des panneaux d’avertissement doivent signaler les zones où l’on utilise des lasers de classe II, III ou IV. Les lunettes, les casques et les chaussures à embout d’acier font partie de l’équipement de protection individuelle qui doit être porté pendant la majeure partie des opérations.
Le bruit constitue un risque dans la plupart des zones d’écorçage, de sciage, de délignage, d’éboutage, de rabotage et de déchiquetage; il est également causé par l’entrechoquement des grumes sur les convoyeurs, les galets et les trieuses par longueur. Parmi les mesures techniques qu’il est possible d’adopter pour pallier ce problème, notons les postes de commande insonorisés pour les opérateurs, l’isolement des machines de coupe et l’utilisation de matériaux absorbant le son à l’entrée et à la sortie des machines ainsi que la construction d’écrans en matériaux insonorisants. D’autres mesures de prévention technique sont également possibles. On peut, par exemple, abaisser le niveau sonore des scies circulaires tournant à vide en installant des lames à denture de forme adéquate ou en ajustant la vitesse de rotation. La pose de matériaux insonorisants sur les murs et les plafonds peut contribuer à réduire le bruit réfléchi dans toute la scierie, en complément des mesures d’insonorisation à la source, nécessaires en cas d’exposition directe.
Dans presque toutes les zones de la scierie, les travailleurs risquent d’être en contact avec des particules. L’exposition aux poussières de bois est faible sinon nulle pendant les opérations d’écorçage, puisque le but est de laisser le bois intact, mais l’exposition à des agents aériens provenant du sol et des écorces, ainsi qu’à des agents biologiques comme les bactéries et les champignons, n’est pas à exclure. Dans la quasi-totalité des aires de sciage, de déchiquetage et de rabotage, il existe un risque d’exposition aux poussières de bois. En outre, la chaleur dégagée au cours de ces opérations peut provoquer la libération de matières volatiles du bois telles que des monoterpènes, des aldéhydes, des cétones et autres substances analogues variant selon l’essence et la température. Ce sont les travailleurs se servant d’air comprimé pour les travaux de nettoyage qui sont le plus exposés aux poussières de bois, ceux qui se trouvent à proximité des séchoirs étant davantage susceptibles d’être exposés aux substances volatiles qu’il contient. Les champignons et les bactéries pathogènes qui se multiplient à des températures inférieures à 70 °C constituent aussi un risque présent jusque dans la manutention des copeaux ou des déchets ligneux et le transport des grumes dans la cour à bois.
On peut avoir recours à certains moyens de prévention technique tels que des systèmes de ventilation par aspiration localisée pour limiter le niveau des contaminants atmosphériques et il est possible de réduire à la fois le bruit et les poussières. Les postes de commande en cabine permettent en outre d’éviter les blessures oculaires ou d’autres types. Ce genre de protection étant toutefois limité à l’opérateur, il est préférable de contrôler l’exposition à la source en isolant les machines. L’encoffrement des opérations de rabotage est devenu de plus en plus fréquent et a eu pour effet de réduire l’exposition au bruit et à la sciure des travailleurs qui ne doivent pas pénétrer dans ces enceintes. Les méthodes de nettoyage à l’aspirateur et à l’eau ont été utilisées dans certaines usines, le plus souvent par des entrepreneurs en nettoyage, mais leur usage n’est pas généralisé. Les risques d’exposition aux champignons et aux bactéries peuvent être limités en abaissant ou en augmentant la température des séchoirs et en prenant d’autres mesures pour éliminer les conditions propices à la prolifération de ces micro-organismes.
Il existe d’autres types d’exposition pouvant avoir des effets nocifs sur la santé. Les températures extrêmes, chaudes ou froides, sont à craindre à proximité des endroits où le bois entre dans le bâtiment et en sort. Il peut également faire très chaud autour des séchoirs et, pendant le sciage de grumes humides, l’humidité peut être élevée. Les contacts avec les fongicides se font principalement par voie cutanée et sont possibles si les planches sont encore humides au cours des opérations comme le classement ou le tri. Il est nécessaire de porter des gants et un tablier de protection lorsqu’on manipule des planches mouillées traitées aux fongicides. Les opérations de pulvérisation doivent se faire sous ventilation par aspiration localisée avec rideaux et séparateurs de gouttelettes. L’utilisation de matériel mobile pour transporter les grumes et le bois dans les aires d’entreposage et pour charger les semi-remorques ou les wagons de chemin de fer s’accompagne d’un risque d’exposition au monoxyde de carbone et à d’autres produits de combustion. Enfin, les affûteurs de scies peuvent être exposés à des concentrations dangereuses de fumées métalliques telles que le cobalt, le chrome et le plomb pendant le meulage et le soudage. Un système de ventilation par aspiration à la source ainsi qu’une protection des machines sont nécessaires.
La production de placage et de contreplaqué
Le terme contreplaqué désigne des panneaux composés de deux ou trois placages qui ont été collés ensemble. Ce terme est également employé pour qualifier des panneaux dont l’âme est constituée de bandes de bois massif ou des panneaux de particules dont les surfaces inférieures et supérieures sont recouvertes d’un placage. Le contreplaqué peut être fabriqué avec du bois provenant de diverses essences, aussi bien des résineux que d’autres espèces.
Les placages sont généralement obtenus directement par déroulage de grumes entières écorcées. Une dérouleuse est une machine semblable à un tour que l’on utilise pour produire des placages, c’est-à-dire de minces feuilles de bois, par tronçonnage de grumes entières. La grume maintenue contre un couteau par une barre de pression pivote pour produire une feuille de 0,25 à 5 mm d’épaisseur. Les billes utilisées à cet effet peuvent être trempées dans de l’eau bouillante ou réchauffées à la vapeur pour les ramollir en vue du déroulage. Les bords de la feuille sont généralement découpés par des couteaux fixés à la barre de pression. Des placages décoratifs peuvent être créés en découpant un équarri (le centre équarri de la grume), selon un procédé analogue au déroulage. Après avoir été déroulés ou tranchés, les placages sont recueillis sur de longs plateaux ou sur des rouleaux. Le placage est découpé aux dimensions voulues au moyen d’un massicot; il est séché par chauffage artificiel ou ventilation naturelle. Les panneaux séchés sont inspectés et, si nécessaire, colmatés au moyen de petits morceaux ou de languettes de bois et de résines à base de formaldéhyde. Si les placages séchés sont de plus petite dimension qu’un panneau de dimension standard, ils peuvent être éboutés à l’aide d’un adhésif liquide à base de formaldéhyde que l’on applique sur les tranches avant de les presser les unes contre les autres et de les réchauffer pour faire sécher la résine.
Pour fabriquer les panneaux, les feuilles de placage sont enduites de résines à base de formaldéhyde par une encolleuse à rouleau ou par pulvérisation, puis placées, à fils croisés, entre deux autres placages non encollés. L’ensemble est ensuite passé sous une presse à plaques chauffantes afin de faire prendre la résine. On utilise généralement des adhésifs à base de résine phénol pour fabriquer les contreplaqués en bois de résineux destinés à une utilisation intensive, notamment à la construction en général et à la construction navale en particulier. On emploie très souvent des adhésifs urée-formol dans la production des contreplaqués en bois de feuillus destinés à la fabrication de meubles et aux revêtements intérieurs; ils peuvent être renforcés au moyen de résine de mélamine. Les colles à base de formaldéhyde servent à l’assemblage des contreplaqués depuis plus de trente ans. Avant leur apparition, dans les années quarante, on utilisait de la colle de soja et de l’albumine de sang, et les panneaux étaient pressés à froid. Ces méthodes se font maintenant de plus en plus rares.
Les panneaux sont découpés aux dimensions voulues au moyen de scies circulaires, puis passés à la ponceuse à tambours ou à courroie. Un façonnage supplémentaire peut également être effectué pour produire du contreplaqué présentant des caractéristiques particulières. Dans certains cas, des produits antiparasitaires tels que chlorophénols, lindane, aldrine, heptachlore, chloronaphthalènes et oxyde de tributylétain peuvent être ajoutés aux adhésifs ou utilisés pour traiter la surface des panneaux. On peut également appliquer sur les panneaux des huiles légères (pour les coffrages à béton, par exemple), des peintures, des teintures, des laques et des vernis. Ces traitements de surface peuvent être effectués dans divers ateliers. Les placages et les panneaux sont souvent transportés au moyen de matériel mobile entre deux opérations.
Les risques pour la sécurité et la santé
Le tableau 71.3 indique les principaux types de risques pour la sécurité et la santé présents dans les grands ateliers d’une usine de contreplaqué. La plupart de ces risques étant analogues à ceux qui existent dans les scieries, de même que les mesures de prévention, nous n’examinerons ici que la situation spécifique à la fabrication du contreplaqué.
Les expositions cutanées et respiratoires au formaldéhyde et aux autres composants des colles, des résines et des adhésifs concernent les travailleurs chargés de la préparation des colles, de l’éboutage, du jointage, du ponçage et du pressage à chaud, ainsi que leurs collègues qui travaillent à proximité. Les résines à base d’urée libèrent plus facilement du formaldéhyde pendant le séchage que celles à base de phénol, mais les améliorations qui ont été apportées à leur préparation ont toutefois réduit les risques d’exposition. Un système adéquat d’aspiration localisée et le port de gants et d’autres moyens de protection appropriés sont nécessaires pour réduire l’exposition respiratoire et cutanée au formaldéhyde et aux autres composants des résines.
Le bois utilisé pour produire le placage est mouillé et les opérations de déroulage et de rognage ne produisent généralement pas beaucoup de poussières. Dans la fabrication du contreplaqué, c’est au cours du ponçage, du façonnage et du sciage nécessaires à la finition que les travailleurs sont le plus exposés aux poussières de bois. Le ponçage en particulier peut produire de grandes quantités de poussières fines, les panneaux perdant de 10 à 15% de leur volume pendant le surfaçage. Ces opérations doivent être réalisées dans un espace fermé, doté d’un système de ventilation par aspiration à la source, et les ponceuses à main doivent être équipées d’un sac d’aspirateur intégré. En l’absence de système d’aspiration localisée ou en cas de mauvais fonctionnement de celui-ci, les risques d’exposition aux poussières de bois peuvent être élevés. Les méthodes de nettoyage par aspiration et à l’eau sont assez couramment employées dans les usines de contreplaqué, car les autres méthodes sont moins efficaces étant donné la finesse des poussières. Si aucune mesure de réduction du bruit n’a été prise, le niveau de puissance sonore résultant des opérations de ponçage, de sciage et de façonnage est susceptible de dépasser 90 dBA.
Pendant le séchage du contreplaqué, plusieurs constituants chimiques du bois tels que des monoterpènes, des acides résiniques, des aldéhydes et des cétones peuvent être libérés dans l’atmosphère. Les types et les quantités de substances chimiques libérées dépendent de l’essence forestière utilisée et de la température du séchoir. Un système d’aspiration adéquat s’impose et il est indispensable de procéder rapidement aux réparations nécessaires en cas de fuite du séchoir. L’exposition aux gaz d’échappement des chariots élévateurs à fourche est un risque omniprésent dans l’usine de contreplaqué et le matériel mobile présente également certains risques pour la sécurité. Les produits antiparasitaires mélangés aux colles ne sont que légèrement volatils et ne devraient pas être détectables dans l’air de la salle de travail, à l’exception des chloronaphtalènes, qui sont très volatils. Les produits antiparasitaires peuvent aussi pénétrer dans l’organisme par voie cutanée.
Autres procédés de fabrication de panneaux
Ces fabrications spéciales — panneaux de particules, de grandes particules et de grandes particules orientées, panneaux d’isolation, panneaux de fibres et panneaux durs — regroupent tous les panneaux composés de morceaux de bois de grosseur variable, allant des grands copeaux ou grandes particules aux fibres, agglomérés au moyen de colles résiniques ou, comme dans le cas des panneaux de fibres fabriqués selon le procédé humide, par liaison «naturelle» entre les fibres. Pour simplifier les choses, disons que ces panneaux sont fabriqués en deux étapes. La première consiste à tirer la matière première directement de grumes entières ou des chutes d’autres opérations de transformation du bois comme le sciage et, la seconde, à mélanger ce matériau à des adhésifs chimiques pour produire des feuilles ou des panneaux.
Les panneaux de particules, les panneaux de copeaux ainsi que les panneaux de grandes particules et de grandes particules orientées sont fabriqués à partir de copeaux de bois de dimensions et de formes variées, selon des procédés analogues. Les panneaux de particules et de copeaux, composés de petits éléments, servent souvent de support à des placages de bois ou de stratifiés qui entrent dans la fabrication de meubles, de rangements et d’autres produits en bois. La plupart des éléments peuvent être fabriqués directement à partir des déchets ligneux. Les panneaux de grandes particules et de grandes particules orientées sont fabriqués à partir de très grandes particules — rognures et brins de bois — et sont principalement utilisés à des fins structurelles. Les éléments sont extraits directement des grumes au moyen d’une machine dotée d’une série de couteaux rotatifs qui enlèvent de minces particules. Il s’agit d’une machine semblable à une déchiqueteuse, à la différence près que le bois doit être présenté de façon que le fil soit parallèle aux couteaux. On peut également utiliser des machines à fraisage périphérique. On emploie souvent du bois saturé d’eau et des rondins ou de courtes billes, plus faciles à orienter.
Avant la fabrication des feuilles ou des panneaux, les éléments doivent être triés selon la taille et la catégorie, puis séchés par des moyens artificiels pour abaisser leur teneur en eau à un niveau étroitement contrôlé. Les éléments séchés sont mélangés à un adhésif et étalés à plat. On utilise des résines à base de phénol-formaldéhyde et d’urée-formaldéhyde. Comme dans le cas des contreplaqués, on a tendance à employer des résines phénoliques pour la fabrication de panneaux destinés à des usages nécessitant une grande robustesse sous de fortes contraintes, tandis que les résines d’urée-formaldéhyde sont plutôt réservées aux revêtements intérieurs. Des résines mélaminiques à base de formaldéhyde peuvent également être mises en œuvre pour accroître la robustesse, mais elles ne sont pas d’usage courant étant donné leur coût plus élevé. Au cours des dernières décennies, une nouvelle industrie produisant du bois reconstitué destiné à divers usages structurels, comme des poutres, des supports et d’autres éléments porteurs, a vu le jour. Les procédés de fabrication sont souvent les mêmes que pour les panneaux de particules, mais on se sert de résines isocyanates pour obtenir une plus grande résistance.
Les gâteaux sont divisés en sections de la taille d’un panneau, généralement au moyen d’une machine à air comprimé ou d’une lame droite. Cette opération se déroule dans un espace fermé pour pouvoir recycler les déchets. Les panneaux sont transformés en feuilles par séchage de la résine thermodurcissable au moyen d’une presse à plaques chauffantes, selon un procédé analogue à celui utilisé pour le séchage du contreplaqué. Les panneaux sont ensuite refroidis et recoupés aux dimensions voulues. On peut utiliser des ponceuses pour le surfaçage si nécessaire. En outre, les panneaux de bois reconstitué recouverts d’un placage de bois ou de plastique stratifié doivent être poncés pour obtenir une surface relativement lisse. On avait recours autrefois à des ponceuses à tambours, mais les ponceuses à bandes les ont aujourd’hui généralement remplacées. Des enduits de surface peuvent également être appliqués.
Les panneaux de fibres (y compris les panneaux isolants, les panneaux de moyenne densité et les panneaux durs) sont composés de fibres de bois liées. Leur production varie quelque peu de celle des panneaux de particules et autres panneaux manufacturés (voir figure 71.1). Pour produire les fibres, de courtes grumes ou des copeaux de bois sont réduits en pâte selon une méthode analogue à celle utilisée dans l’industrie papetière (voir chapitre no 72, «L’industrie du papier et de la pâte à papier»). On utilise généralement un procédé mécanique pour la fabrication de la pâte, les copeaux de bois étant trempés dans de l’eau bouillante, puis moulus par des machines. Les panneaux de fibres peuvent être de densité très variable, depuis les panneaux isolants à faible masse volumique jusqu’aux panneaux durs. Le bois de résineux et le bois de feuillus sont tous deux utilisables, le premier convenant mieux à la fabrication de panneaux isolants et le second à celle de panneaux durs. Le procédé employé pour réduire le bois en pâte n’entraîne qu’une faible réaction chimique: il fait disparaître une petite quantité de lignine et de matières extractives.
On dispose de deux procédés différents, humide et à sec, pour lier les fibres et fabriquer les panneaux. Les panneaux durs (panneaux de fibres à haute densité) et de moyenne densité peuvent être fabriqués selon l’un ou l’autre de ces procédés, tandis que les panneaux isolants (panneaux de fibres à faible densité) ne peuvent être obtenus que par le procédé humide. C’est celui-ci qui a été mis au point en premier lieu, pour la papeterie, tandis que le procédé par voie sèche est plus tardif et directement issu des techniques de fabrication des panneaux de particules. Le procédé humide consiste à étendre une pâte liquide sur une toile pour former une nappe qui est ensuite pressée, séchée, découpée et surfacée. La cohésion des panneaux ainsi manufacturés est assurée par des composants du bois analogues à des adhésifs et par la formation de liaisons hydrogènes. Le procédé à sec est un procédé comparable, à la différence près que la formation de la nappe comporte l’addition d’un liant (une résine thermodurcissable, une résine thermoplastique ou une huile siccative) pour amalgamer les fibres. D’une façon générale, on utilise des résines de phénol-formaldéhyde ou d’urée-formaldéhyde dans la fabrication des panneaux de fibres par voie sèche. Un certain nombre d’autres produits chimiques peuvent aussi être employés comme additifs, notamment des sels minéraux pour ignifuger et des fongicides pour préserver le bois.
En règle générale, les risques pour la sécurité et la santé liés à la fabrication de panneaux de particules et d’autres productions annexes sont très semblables à ceux qui existent dans l’industrie du contreplaqué, sauf en ce qui concerne les opérations de réduction en pâte pour les panneaux de fibres (voir tableau 71.3). L’exposition aux poussières de bois est pour ainsi dire omniprésente pendant tout le processus, mais elle peut varier considérablement selon la teneur en eau du bois et selon le procédé utilisé. C’est pendant le découpage et la finition des panneaux, et principalement pendant les opérations de ponçage, que les risques d’exposition sont les plus élevés s’il n’existe pas de moyens de prévention technique ou s’ils sont défectueux. La plupart des ponceuses sont des systèmes fermés qui nécessitent une grande capacité d’aspiration pour évacuer les poussières. L’exposition aux poussières de bois, ainsi qu’aux champignons et aux bactéries, est également possible à l’étape du déchiquetage et du broyage du bois sec et pendant le transport des copeaux entre les lieux d’entreposage et les aires de transformation. Par ailleurs, toutes les opérations de ponçage, de déchiquetage, de broyage et autres travaux de même nature sont très bruyantes. Il existe enfin un risque d’exposition au formaldéhyde et à d’autres constituants de la résine pendant le mélange des colles, le façonnage de la nappe et le pressage à chaud. Les mesures de prévention technique appliquées pour limiter les risques d’accidents et d’exposition aux poussières de bois, au bruit et au formaldéhyde dans les usines de fabrication de panneaux de bois sont analogues à celles en vigueur dans les usines de contreplaqué et dans les scieries.
| Algérie mon beau pays | |