
AUTOMOBILE : Fabrication
La sophistication des produits et l'échelle de leur production donne à l'industrie automobile toute sa spécificité. Pour comprendre les conditions dans lesquelles la construction des véhicules s'effectue, il est indispensable d'appréhender la complexité des différentes étapes de leur fabrication. La description du processus industriel doit être complétée par la prise en compte des modèles de management qui le font évoluer. En effet, l'extrême compétitivité du secteur conduit les constructeurs à améliorer non seulement la qualité de leurs produits mais également l'efficacité de leurs moyens de production. Dans ce contexte, deux approches de la fabrication automobile, à la fois distinctes et complémentaires, ont une influence majeure : le système de production de Toyota et le recours aux technologies de l'information que recouvre la notion d'« usine virtuelle ».
Les étapes de la fabrication
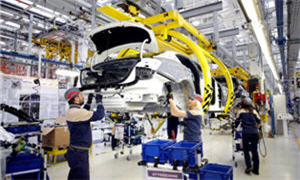
Le processus de fabrication se structure autour de plusieurs flux : • un flux principal de fabrication de la caisse peinte ; • une ligne d'assemblage des organes mécaniques et des équipements sur la caisse, à laquelle aboutissent les flux de fabrication des sous-ensembles et des organes.
La caisse peinte
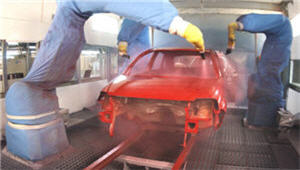
La carrosserie de la majorité des voitures est composée en grande partie de tôles d'acier. La première étape de la fabrication de la caisse est la réalisation d'emboutis qui sont ensuite assemblés pour constituer des units. L'assemblage de ces units constitue la caisse en blanc sur laquelle les ouvrants (portes et capot) sont montés avant que la caisse ne soit peinte. La nomenclature de production utilisée ici, qui correspond aux étapes de fabrication, est parfois différente de celle utilisée par les services d'études et de conception de la voiture.
L'atelier d'emboutissage
L' emboutissage commence par la découpe des rouleaux de tôle livrés par les aciéristes qui doivent respecter les spécifications de chaque type d'emboutis. Ces spécifications sont soigneusement vérifiées car leur non-respect pourrait empêcher d'obtenir une bonne qualité des pièces et accroître les temps de changement d'outils des presses.
Les rouleaux sont déployés, aplanis et découpés en éléments plans, les flancs, par des presses de découpe pour correspondre aux différents emboutis. L'emboutissage proprement dit est effectué sur des lignes de presses ou sur des presses transferts qui sont équipées des outillages nécessaires au formage, détourage, perçage des orifices et pliage des bords des emboutis.
La qualité des pièces embouties conditionne l'aspect de la voiture, qu'il s'agisse du jeu entre les éléments ou de la préparation des surfaces sur lesquelles sera appliquée la peinture.
Le temps de changement d'outils sur les presses, qui peut descendre jusqu'à moins de six minutes, détermine la taille des séries produites et, par voie de conséquence, la taille du stock d'emboutis.
L'atelier de tôlerie et de ferrage
Les emboutis sont assemblés selon différentes techniques – soudage par points, soudage à l'arc, collage, sertissage – pour constituer les units destinés à la fabrication de la caisse et des ouvrants.
Une chaîne de fabrication d'un unit comporte un ou plusieurs postes de positionnement des éléments dont la fonction est de garantir la géométrie de l'unit. Ce positionnement est suivi d'opérations de finition de soudage par points souvent robotisées.
Les units de structure de la caisse – planchers et bloc avant, côtés de caisse, tablier (cloison de séparation entre le compartiment moteur et l'intérieur du véhicule) et pavillon (toit) – sont préassemblés sur un poste (ou plusieurs postes) d'assemblage général qui donne à la caisse sa rigidité. Cet ensemble de postes conditionne la qualité géométrique de la carrosserie.
Le modèle Toyota
Pendant longtemps, les méthodes adoptées par Ford Motor Company et General Motors ont été prédominantes dans la construction automobile. Les entreprises japonaises, en particulier Toyota, ne disposant pas des volumes de production des constructeurs américains, réalisèrent que ces méthodes n'étaient pas les mieux adaptées pour acquérir une plus grand part du marché mondial. Elles conçurent alors, dès les années 1960, une stratégie différente dont l'originalité a été de privilégier :
• une qualité de fabrication supérieure à celle de leurs concurrents américains qui ont tendance à rechercher les économies d'échelle aux dépens de la qualité perçue par l'automobiliste ; • une organisation de la production permettant de bénéficier des économies d'échelle malgré des séries de production plus courtes.
Par la suite, tous les constructeurs et plus particulièrement les constructeurs américains se sont inspirés de ce modèle de production qui a été rebaptisé dans les années 1990 Lean Manufacturing par les universitaires aux États-Unis. La démarche Lean s'est progressivement généralisée dans les entreprises occidentales. Mais son application comme une série d'outils, sans prendre en compte le modèle de management qui les sous-tend, limite souvent les résultats obtenus.
L'élimination des gaspillages
Inspiré par les travaux de l'ingénieur japonais Taiichi Ohno (1912-1990), le système de production Toyota ou T.P.S. (Toyota Production System) part d'un constat : le grand nombre de gaspillages dans la construction d'une automobile. Plus ou moins importants et plus ou moins apparents, ces gaspillages sont souvent considérés comme inéluctables dans une approche traditionnelle de la production. A contrario, l'idée centrale du T.P.S., pour augmenter l'efficacité, est d'identifier les gaspillages, d'en rechercher les causes et de les éradiquer. Afin d'atteindre cet objectif, le management de l'usine et les opérateurs doivent instaurer une démarche d'amélioration permanente qui supprime progressivement tous les gaspillages détectés.
La démarche commence par l'établissement d'une liste de gaspillages qui sont au nombre de sept :
• surproduction au-delà de la demande des clients ; • attente de l'opérateur ; • transport de pièces ou de composants ; • opération inutile ; • stock de pièces ; • mouvement de l'opérateur n'apportant pas de valeur ajoutée à l'objet fabriqué ; • retouches et non-conformités.
En outre, en raison des gaspillages nombreux et importants qu'elles entraînent, deux situations retiennent l'attention :
• Toute décision qui a pour effet des variations inutiles dans le travail demandé à un opérateur ou dans l'utilisation d'une machine doit être proscrite. Le lissage des tâches ainsi obtenu permet d'éviter la mise en place de moyens excédentaires que rendent nécessaires les pointes de charge. • Soumettre un opérateur ou un groupe d'opérateurs à une charge très supérieure à sa – ou à leur – capacité de travail est à l'origine d'une tension et d'un effort inacceptables pour les individus. De même, surcharger une machine provoque des pannes et des dysfonctionnements graves qui peuvent occasionner la dégradation de la qualité des pièces produites.
Les méthodes développées par Toyota, pour déceler les gaspillages et mettre en évidence les problèmes à résoudre pour les éliminer, peuvent être regroupées autour de trois thèmes :
• l'amélioration de la qualité par l'« autonomation » ; • la mise en flux et le juste-à-temps ; • la standardisation des tâches et l'amélioration continue.
L'usine virtuelle
L' usine virtuelle n'est pas un modèle de management. Elle résulte de l'utilisation d'un ensemble de softwares ou de systèmes automatisés qui contribuent à optimiser les processus de production en éliminant les risques d'erreurs dus à l'intervention des opérateurs et des techniciens.
L' utilisation d'une maquette numérique pour la conception d'un produit n'est pas récente. Toutefois, l'augmentation considérable de la puissance des moyens de calcul permet désormais aux spécialistes de la conception et de la production, réunis sur un plateau virtuel, d'utiliser une série de logiciels connectés pour planifier, concevoir et faire fonctionner les moyens de production avant même qu'ils ne soient physiquement réalisés. De plus, l'association de ces logiciels aux programmes de traitement de l'information de gestion améliore le fonctionnement de chaque processus et celui de l'ensemble des flux dans l'usine.
Planification et conception de chaque processus
Les différentes simulations permettent de vérifier que chaque processus de fabrication ou d'assemblage est capable de fournir toute la diversité qui lui est demandée dans les délais impartis, aux conditions de coût et de qualité requises, tout en respectant l'ergonomie des postes manuels.
Ces simulations s'appliquent à des domaines très divers :
• optimisation des outillages d'emboutissage simulant les flux de matière dans l'outil ;
• simulation de la rhéologie dans les outils d'injection plastique ;
• simulation des processus d'usinage en mécanique ;
• simulation d'un poste d'assemblage soudure pour toutes les variantes des pièces fabriquées, puis simulation de la ligne complète et calcul du nombre de robots nécessaires pour une cadence donnée ; une telle simulation rend possible la préparation de la programmation des robots et des automates ;
• simulation des lignes d'assemblage automatique ;
• simulation des postes d'assemblage manuel, des enchaînements de tâches et de la charge de travail des opérateurs selon les différentes variantes du produit ;
• simulation des moyens de test pour assurer la qualité.
Toutes ces simulations doivent naturellement être validées par des opérations réelles, mais elles permettent d'envisager rapidement un très grand nombre de solutions tenant compte de la diversité des produits. Lorsque la ligne est en fonctionnement, il est également possible de déterminer comment de nouvelles variantes du produit peuvent être introduites. Enfin, les simulations facilitent l'analyse des dysfonctionnements détectés quand l'installation est en exploitation. Cependant, les solutions techniques standards utilisées dans ces simulations peuvent conduire à des surinvestissements et à des surcoûts. Aussi demandent-elles à être fréquemment revalidées.
Amélioration du fonctionnement global d'une usine
Pour une usine de montage automobile, le défi majeur est de fournir à un client le véhicule qu'il a choisi dans une offre de plus en plus diversifiée pour chaque modèle, au niveau de qualité qu'il est en droit d'exiger et dans un délai le plus court possible. La simulation en temps réel des flux internes de fabrication, d'une part, et l'utilisation des logiciels de gestion du film de production, d'autre part, permettent de vérifier que les flux de pièces et d'organes convergent pour fournir à la ligne de montage les caisses peintes et les organes correspondants dans l'ordre rigoureux du « film » des véhicules à monter et à la cadence fixée. La volonté des constructeurs de fabriquer plusieurs modèles sur une même ligne de montage pour se donner plus de flexibilité rend ce problème encore plus complexe.
| Algérie mon beau pays | |