
L’industrie des spiritueux
Les spiritueux sont obtenus par distillation de diverses matières tels le moût fermenté de grains de céréales, un jus de fruits fermenté, le jus de la canne à sucre, la mélasse, le miel ou le suc de l’agave. La fermentation en vue de la production de vin et de bière remonte au VIe millénaire avant J.-C. En revanche, l’histoire de la distillation est bien plus récente. Ses origines demeurent mystérieuses, mais on sait qu’elle était connue des alchimistes et que son usage s’est répandu aux XIIIe et XIVe siècles. A ses débuts, elle fut pratiquée à des fins essentiellement pharmaceutiques.
Le processus de fabrication
Les boissons alcooliques se répartissent en deux groupes, selon leur mode de fabrication: les boissons fermentées, comme le vin et la bière, et les boissons issues de la distillation, comme le whisky et le cognac. Les liqueurs sont généralement fabriquées à partir d’un mélange de jus ou d’extraits de fruits, de noix ou d’autres ingrédients. Le vin et la bière font l’objet d’articles distincts dans ce chapitre.
La production des spiritueux comporte plusieurs étapes, dont la réception des céréales, la mouture, la cuisson, la fermentation, la distillation, le stockage, l’assemblage et l’embouteillage (voir figure 65.7).
Figure 65.7 Diagramme de production des spritueux
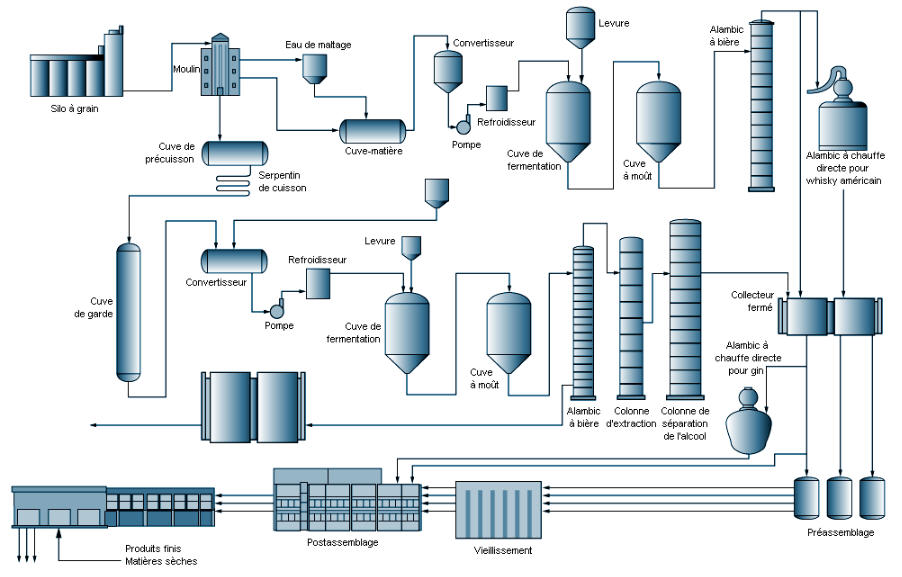
A leur arrivée dans le silo, les céréales sont pesées, puis versées dans des contenants appropriés. La mouture consiste à broyer les grains requis par la formule de brassage, c’est-à-dire la recette permettant le démarrage de la fermentation. La farine est versée dans les cuves-matière, où se trouvent de l’eau et de l’ammoniaque à un pH (acidité) et à une température déterminés. L’amidon est libéré et rendu soluble par cuisson dans un jet de vapeur. L’addition d’enzymes divise les molécules d’amidon en particules plus petites, ce qui a pour effet de réduire la viscosité du moût. Celui-ci est alors refroidi à la température exigée par la fermentation.
L’objet de la fermentation est de transformer les sucres en alcool et en dioxyde de carbone sous l’action de la levure. Les cuves de fermentation sont refroidies de façon que la température y soit optimale pour la levure, puisque les réactions qui s’y produisent sont exothermiques. L’hygiène est essentielle: les ferments biologiques sont en concurrence constante avec des bactéries indésirables, susceptibles d’affecter désagréablement le goût du produit.
Le mode de distillation varie selon les alcools. Les alambics à chauffe directe («pot stills») sont traditionnellement utilisés pour les produits affichant une «personnalité» particulière, comme le cognac et le whisky écossais. De leur côté, les alambics à colonne interviennent généralement dans la fabrication d’alcools de grain au goût plus neutre, qui sont commercialisés tels quels ou servent pour le coupage et l’assemblage.
La récupération des sous-produits occupe une place très importante dans l’activité d’une distillerie moderne. Les résidus insolubles du malt (fermentés et désalcoolisés) sont riches en protéines, vitamines, fibres et lipides. De ce fait, ils constituent un excellent complément alimentaire pour les animaux. Pour leur recyclage, on procède le plus souvent à leur centrifugation, évaporation, séchage et malaxage.
Les whiskys, les eaux-de-vie de vin et les rhums vieillissent — on dit qu’ils «mûrissent» — dans des fûts de chêne dont la paroi interne a subi un brûlage. Le vieillissement dure plusieurs années et confère aux produits ses caractéristiques. Avant d’être proposés aux consommateurs, ils doivent encore subir un assemblage et une filtration. Ils sont ensuite conditionnés.
Le local d’embouteillage est séparé du reste de l’installation, afin d’éviter toute contamination éventuelle. Fortement automatisé, l’embouteillage doit faire l’objet de contrôles constants. Les bouteilles vides sont dirigées vers les embouteilleuses par des bandes transporteuses.
Le conditionnement est l’ultime phase avant l’entreposage. S’il est aujourd’hui automatisé, il comporte encore un certain nombre d’opérations manuelles, liées à la taille de la bouteille et au type d’emballage. Le produit conditionné pénètre ensuite dans un palettiseur qui empile automatiquement les cartons sur des palettes, lesquelles sont acheminées par des chariots élévateurs vers les entrepôts de stockage.
La sécurité et la santé
Les installations où sont traitées les céréales sont essentiellement menacées par les incendies et les explosions en raison de la présence de poussières de grain. Si leur concentration dépasse un certain niveau, elles peuvent, en effet, déclencher une explosion, et seul un bon entretien des locaux est de nature à réduire ce risque. S’ils sont humides ou stockés longtemps, certains grains dégagent de la chaleur et présentent un risque d’incendie auquel on peut remédier en les transvasant de cuve en cuve ou en ne les livrant qu’au moment de leur utilisation (gestion à flux tendus).
Les dégagements de vapeurs et de gaz au cours de toutes les étapes de la fabrication des alcools sont à surveiller. Pendant la fermentation, les gaz réfrigérants peuvent causer des intoxications ou des explosions. Une ventilation adéquate, une maintenance rigoureuse et l’utilisation d’équipements parfaitement sûrs comme les outils pneumatiques s’imposent donc. Les risques d’asphyxie due aux vapeurs d’alcool et au dioxyde de carbone libérés pendant la fermentation sont particulièrement importants, surtout lors du transport et du transvasement des liquides, ainsi que dans les espaces confinés où la ventilation est insuffisante. Les travailleurs doivent porter des appareils de protection respiratoire dans ce dernier cas. Les emballages de ces appareils informent des risques liés à la pénétration dans les espaces confinés — ce sujet est traité dans un autre chapitre de l’Encyclopédie.
Des matières dangereuses comme le varsol (essence minérale), des substances caustiques, des acides et de nombreux autres solvants et produits de nettoyage sont utilisés tout au long des opérations de production. Aussi le personnel doit-il être formé à manipuler ces produits en toute sécurité. Le rapport annuel d’un système d’information sur les matières dangereuses utilisées au travail, tel le SIMDUT canadien, permet une formation continue de ce type. On doit apprendre aux travailleurs à consulter les fiches de données de sécurité sur les substances qu’ils sont appelés à manipuler. Ces fiches, disponibles chez les fournisseurs, renseignent notamment sur la composition du produit dangereux et les risques qu’il présente pour la santé, sur les mesures d’urgence à prendre et les premiers soins à prodiguer. Tout travailleur exposé ou susceptible d’être exposé à une substance dangereuse doit être formé; un rapport annuel sur la manipulation des matières dangereuses doit lui être fourni. Dans de nombreux pays, les fiches de données de sécurité sont obligatoirement mises à la disposition du personnel sur le lieu même de l’emploi des matières contrôlées et sont accessibles à tous. Outre la formation des travailleurs, il est impératif de prévoir, dans toute la fabrique, des postes de lavage des yeux, des douches et des postes de premiers secours afin de limiter au minimum les lésions corporelles que les travailleurs peuvent subir en étant exposés accidentellement à un produit chimique dangereux.
Les chariots élévateurs sont utilisés pour de nombreuses opérations, mais surtout pour le transport des fûts de vieillissement et la manipulation des produits finis. Il convient d’établir un programme préventif de maintenance des chariots élévateurs, ainsi qu’un programme de sécurité qui permette de s’assurer que tous les conducteurs connaissent les principes d’une manipulation sécuritaire de ces engins. De plus, ces opérateurs doivent tous détenir un permis leur en autorisant la conduite.
Les risques professionnels liés à l’embouteillage sont similaires à ceux rencontrés dans la plupart des ateliers d’embouteillage. Les microtraumatismes répétés, comme les tendinites et le syndrome du canal carpien, sont les plus fréquents. Ils résultent du caractère répétitif des travaux d’étiquetage et d’emballage des bouteilles. Toutefois, ce type de lésion a régressé, ce qui s’explique, semble-t-il, par le progrès technique, grâce auquel les tâches sont moins difficiles, notamment en raison de l’automatisation du conditionnement et de l’emploi d’équipements informatisés.
L’équipement de protection individuelle est couramment utilisé pour toutes les opérations d’embouteillage. Il est obligatoire que le personnel de cet atelier porte des lunettes protectrices, voire des casques antibruit s’il est exposé à des niveaux sonores élevés. Il faut aussi que l’entreprise impose le port de chaussures à embout en acier. Si un risque ne peut être éliminé à sa source (par un changement technologique) ou au cours du processus (au moyen de dispositifs de sécurité), un équipement de protection individuelle doit être prévu.
Nombre de méthodes éprouvées assurent un environnement professionnel exempt de risques. Toute entreprise doit avoir une politique de sécurité et de santé qu’elle doit faire connaître par le biais d’un manuel de sécurité fixant les procédures à mettre en œuvre. Des inspections mensuelles des installations permettent aussi d’éviter les risques et de minimiser les lésions. L’information du personnel sur les consignes de sécurité à suivre est l’un des éléments clés d’un programme de sécurité efficace.
| Algérie mon beau pays | |
Top