
Le conditionnement en bouteilles et en boîtes des boissons sans alcool
Dans la plupart des marchés bien établis de par le monde, les boissons sans alcool occupent le premier rang au sein de l’industrie des boissons, dépassant même le lait et le café en termes de consommation individuelle.
Les boissons sans alcool, qui comprennent, entre autres, les produits conditionnés prêts à boire et les mélanges en vrac pour distributeurs postmix, sont commercialisées dans des contenants de presque toutes les tailles possibles, additionnées de toutes sortes de matières aromatiques et présentes, pour ainsi dire, dans toutes les chaînes de distribution au détail. Outre cette universalité, l’expansion du secteur des boissons sans alcool doit beaucoup à la commodité des conditionnements. En devenant de plus en plus mobiles, les consommateurs ont opté pour des produits conditionnés aisés à emporter. Avec l’apparition de la boîte en aluminium et, plus récemment, de la bouteille en plastique qui se rebouche après usage, les conditionnements de boissons sans alcool ont gagné en légèreté et en facilité de transport.
Grâce à un contrôle de qualité aux normes rigoureuses et à des méthodes de pointe en matière de traitement de l’eau, l’industrie des boissons sans alcool bénéficie d’une immense confiance quant à la pureté des produits. De plus, les installations de production et d’embouteillage des boissons sans alcool ont fortement progressé en automatisation, en rentabilité et en hygiène.
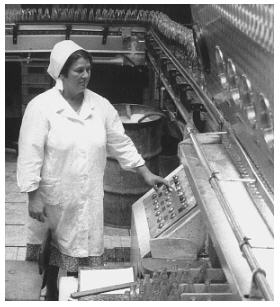
Dès les années soixante, la plupart des embouteilleurs utilisaient des machines dont la cadence était de 150 bouteilles à la minute. Compte tenu de la fulgurante croissance de la demande de boissons sans alcool, les fabricants se tournèrent vers des équipements plus performants. Grâce au progrès technique, les chaînes de soutirage peuvent aujourd’hui traiter jusqu’à 1 200 contenants à la minute, avec des temps d’arrêt minimaux, sauf en cas de changement de produit ou d’arôme. Ce contexte fortement automatisé a permis aux fabricants de boissons sans alcool de réduire la main-d’œuvre affectée à ces chaînes (voir figure 65.1). Néanmoins, l’augmentation considérable de la productivité conserve à la sécurité des installations son caractère crucial.
Figure 65.1 Pupitre de commande dans une Entreprise automatisée de boissons sans alcool à Novossibirsk, Russie
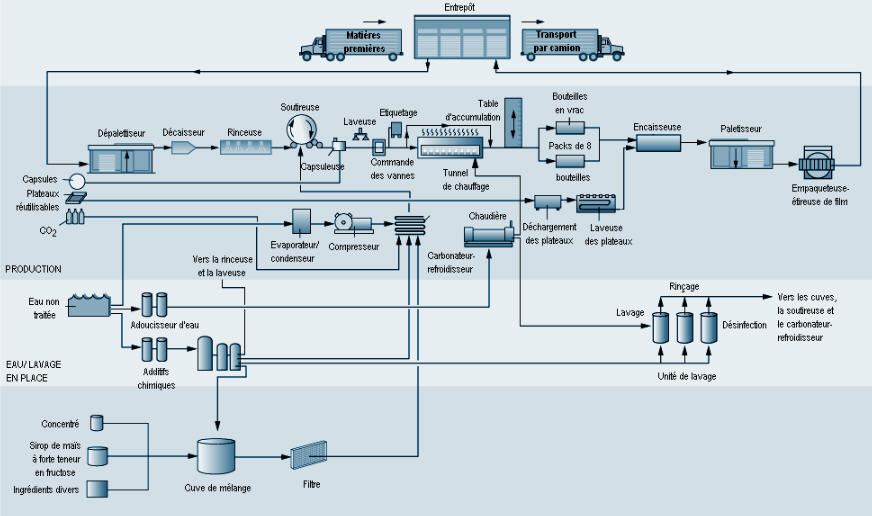
La production et l’embouteillage des boissons sans alcool comportent cinq phases principales, chacune d’elles présentant ses propres problèmes de sécurité, qu’il faut évaluer et gérer. Ce sont:
1. le traitement de l’eau; 2. le mélangeage des ingrédients; 3. la gazéification du produit; 4. le soutirage du produit; 5. le conditionnement.
Voir figure 65.2.
Figure 65.2 Diagramme des opérations d'embouteillage
La production de boissons sans alcool commence par le traitement et l’épuration de l’eau, de façon qu’elle réponde aux normes strictes du contrôle de qualité; en général, sa qualité est supérieure à celle de l’eau fournie par les collectivités locales. Ces opérations assurent au produit sa haute qualité et la constance de son goût.
Au moment du mélangeage des ingrédients, l’eau traitée est amenée dans de vastes réservoirs en acier inoxydable. A ce stade, les ingrédients lui sont adjoints, et le tout est mélangé. Les boissons diététiques sont additionnées d’édulcorants artificiels non nutritifs, tels que l’aspartame ou la saccharine, les boissons normalement sucrées de sucres liquides comme le fructose ou le saccharose. C’est à ce stade de la production que les colorants alimentaires peuvent être ajoutés. Les eaux gazeuses aromatisées reçoivent alors l’arôme souhaité, tandis que les eaux plates sont stockées dans les cuves de mélange avant d’être acheminées vers la chaîne de soutirage. Les entreprises d’embouteillage achètent couramment le concentré à d’autres entreprises.
Pour leur gazéification (dissolution de dioxyde de carbone (CO2)), les boissons sans alcool sont refroidies dans un important système réfrigérant fonctionnant à l’ammoniac. La gazéification confère aux produits leur effervescence et leur texture. Le CO2 est stocké à l’état liquide, puis dirigé vers les installations de gazéification au fur et à mesure des besoins. L’opération peut être modulée selon le dosage requis. Le taux de CO2 varie, en fonction des produits, de 1,05 kgf/cm2 à 5,25 kgf/cm2. Les boissons sans alcool aromatisées aux fruits ont tendance à être moins gazéifiées que les colas ou les eaux gazeuses de type limonade. Une fois gazéifié, le produit est prêt à être mis en bouteilles ou en boîtes.
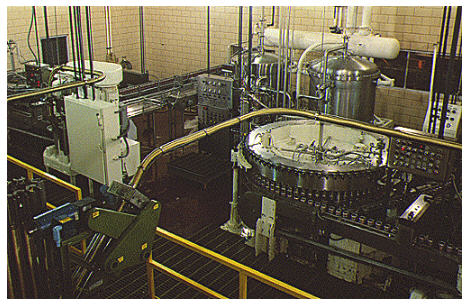
L’atelier de soutirage est généralement séparé du reste de l’usine, car le produit, encore en contact avec l’air, doit être protégé de toute contamination. Hautement automatisé, le soutirage fait appel à une main-d’œuvre minimale (voir figure 65.3). Des opérateurs veillent au bon fonctionnement du matériel, alimentant, si nécessaire, la capsuleuse en couvercles ou en capsules en vrac. Les bouteilles et les boîtes vides sont automatiquement acheminées vers la soutireuse par des appareils de manutention spécialisés.
Figure 65.3 Opération de remplissage dans une chaîne de production de cannettes de boissons sans alcool
Les règles rigoureuses du contrôle de la qualité sont appliquées tout au long de la production. Des techniciens mesurent les nombreux paramètres, tels que le CO2, la teneur en sucre et le goût, pour s’assurer que les produits finis répondent aux normes de qualité.
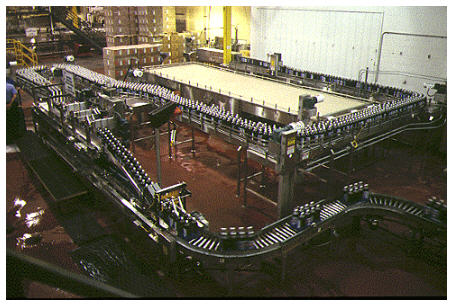
Figure 65.4 Acheminement de packs de 8 bouteilles en plastique de 2 litres de boissons sans alcool
vers un paletisseur automatique
La prévention des risques
Les lésions — au dos et aux épaules, surtout — provoquées par le soulèvement de charges ne sont pas rares dans la fabrication de boissons. Bien que la manutention de matériaux ait connu d’importantes améliorations techniques au fil du temps, l’industrie continue à chercher des moyens plus sûrs et plus efficaces pour la manutention des charges lourdes.
Il est évident que les travailleurs doivent être formés à travailler en toute sécurité. Les lésions peuvent également être réduites en limitant la nécessité de lever des charges par une meilleure conception des postes de travail. Ainsi, des tables réglables permettent d’élever ou d’abaisser les produits au niveau de la taille des opérateurs, afin que ceux-ci n’aient pas à se pencher et à les soulever. Au lieu d’être supporté par le corps humain, l’effort est, de la sorte, transféré à une machine. Tous les fabricants de boissons devraient mettre en œuvre des programmes ergonomiques d’identification et de prévention des risques professionnels, ce qui suppose de modifier les équipements existants ou d’en développer de meilleurs. Une manière simple de parvenir à cet objectif est l’alternance des travaux qui permet de réduire le temps que les travailleurs consacrent aux tâches à haut risque.
La protection des installations est un autre élément clé de la sécurité industrielle. Des machines comme les soutireuses et les convoyeurs fonctionnent à des vitesses élevées. Si elles ne sont pas protégées, elles peuvent happer un vêtement ou une partie du corps et, éventuellement, occasionner des accidents graves. Les convoyeurs, les poulies, les engrenages et les arbres d’entraînement doivent être munis de chapes appropriées pour empêcher tout contact. Les convoyeurs aériens présentent un risque supplémentaire de chute qu’il convient de prévenir en installant des filets ou des écrans à mailles métalliques. Les programmes de maintenance doivent imposer la remise en place, une fois une réparation achevée, de toutes les protections retirées pour cette opération.
Le soutirage étant effectué dans une atmosphère éminemment humide, un assèchement adéquat s’impose pour éviter l’accumulation de liquide dans les allées. Le sol doit être maintenu aussi sec que possible de façon à éliminer les glissades et les chutes. Si le port de chaussures à embout en acier n’est généralement pas obligatoire dans l’atelier de soutirage, les semelles antidérapantes sont vivement recommandées. Les chaussures doivent être choisies en fonction de l’adhérence de leur semelle. En outre, tous les équipements électriques doivent être convenablement mis à la terre et protégés de la moindre humidité. Le personnel doit veiller à assécher les zones voisines de ces équipements avant d’y effectuer une intervention.
L’ordre et la propreté et des inspections régulières contribuent aussi à rendre le lieu de travail plus sûr. En appliquant ces mesures relativement simples, la direction de l’entreprise sera certaine que tous les équipements sont en bon état de fonctionnement et correctement entreposés. A cette même fin, les équipements d’urgence, comme les extincteurs et les postes de lavage des yeux, doivent également être contrôlés.
Bien que la plupart des produits chimiques employés dans les ateliers de soutirage ne soient pas extrêmement dangereux, il n’est pas d’opération qui n’implique l’usage de matières inflammables, d’acides, de produits caustiques, corrosifs ou comburants. Des méthodes de travail appropriées doivent donc être mises au point afin que les travailleurs sachent utiliser ces produits chimiques en toute sécurité. Ils doivent être formés à leur stockage, à leur manipulation et à leur évacuation, ainsi qu’au port de l’équipement de protection. Leur formation doit aussi couvrir la localisation et l’emploi des matériels d’intervention d’urgence. Les postes de lavage des yeux et les douches peuvent atténuer les lésions causées par une exposition accidentelle à des produits chimiques dangereux.
Il est aussi indispensable d’installer des protections comme les barrières et murs chimiques et de prévoir des matériaux absorbants pour faire face à un écoulement accidentel de produits chimiques. De plus, les installations de stockage de ces produits doivent être bien conçues afin de pallier le risque qu’ils représentent pour le personnel. Les produits inflammables doivent être isolés des produits corrosifs et comburants.
Les grandes cuves où se fait le mélangeage des ingrédients doivent être inspectées et nettoyées régulièrement. Elles sont considérées comme des espaces confinés. Pour plus d’informations sur les risques et sur les précautions à prendre, voir l’encadré ci-contre intitulé «Les risques liés à l’entrée dans les espaces confinés, dans l’industrie des boissons».
Les risques liés à l’entrée dans les espaces confinés, dans l’industrie des boissons
Le matériel mécanisé est de plus en plus complexe. Il est souvent commandé par ordinateur, par conduites pneumatiques ou même par gravité. Les travailleurs doivent s’assurer qu’il est mis hors tension avant toute opération d’entretien. Il convient d’étudier des procédures de mise hors tension adaptées pour garantir la sécurité du personnel de maintenance. La mise hors tension doit se faire par coupure du circuit et verrouillage à la source de manière à empêcher toute mise sous tension accidentelle d’une installation pendant sa réparation et, par là, éviter que des personnes affectées à cette tâche ou travaillant à proximité ne soient victimes d’un accident mortel.
Une formation du personnel aux mesures de sécurité et aux procédures écrites de mise hors tension est essentielle pour chaque partie d’un équipement. Des boutons d’arrêt d’urgence doivent être placés à des endroits stratégiques sur tous les équipements. Des dispositifs d’interverrouillage sont utilisés pour arrêter automatiquement le fonctionnement de l’équipement dès que les portes sont ouvertes ou que les faisceaux lumineux sont interrompus. Le personnel doit toutefois savoir que ces dispositifs n’assurent pas la mise hors tension totale d’un équipement. Ils ne font qu’en interrompre la marche en cas d’urgence. Pour la maintenance de l’équipement, les boutons d’arrêt d’urgence ne peuvent remplacer une procédure de mise hors tension éprouvée.
Le chlore, utilisé pour le traitement de l’eau, présente des risques s’il est répandu accidentellement. Il est le plus souvent conservé dans des récipients en acier qu’il faut entreposer dans un local isolé, bien ventilé et à l’abri d’un renversement accidentel. Le personnel doit être formé à changer les récipients en toute sécurité, comme à agir vite et efficacement en cas de fuite. A la fin des années quatre-vingt-dix, de nouveaux composés du chlore se sont peu à peu substitués à ce produit. Bien qu’encore dangereux, ces composés sont d’une manipulation plus sûre que le gaz.
L’ammoniac est employé comme réfrigérant lors de l’embouteillage. Généralement, les grands systèmes de refroidissement à l’ammoniac présentent des risques en cas de fuite ou de débord accidentels. Aussi convient-il, dans les installations de mise en bouteilles, d’instaurer des procédures d’intervention rapide afin de définir les responsabilités des travailleurs. Ceux qui sont chargés d’intervenir en urgence doivent être formés à faire face à ce type d’accident et à utiliser les appareils de protection respiratoire. De fait, si une fuite ou un déversement d’ammoniac se produit, de tels appareils devraient aussitôt être mis à disposition et le personnel non indispensable être évacué vers des zones sûres jusqu’à ce que la situation redevienne normale.
Le dioxyde de carbone (CO2), utilisé pour le soutirage, constitue également une menace pour la santé. Si l’atelier de soutirage et les locaux adjacents ne sont pas convenablement ventilés, le gaz accumulé peut remplacer l’oxygène dans l’air que respire le personnel. La concentration en CO2 des installations devrait faire l’objet d’un contrôle régulier et, si elle est trop élevée, l’inspection des systèmes de ventilation devrait permettre de déterminer la cause de l’incident. Une ventilation supplémentaire peut être nécessaire pour remédier à la situation.
Grâce au progrès technique, il existe aujourd’hui des matériaux isolants plus efficaces pour insonoriser les moteurs et les engrenages de la plupart des équipements ou, du moins, pour en atténuer le bruit. Cependant, compte tenu de leur fonction et de leur taille, les installations de soutirage présentent un niveau sonore qui excède généralement 90 dBA. Il est donc impératif que les travailleurs exposés à ce bruit intense pendant huit heures en moyenne soient protégés. Pour être satisfaisants, les programmes de protection auditive devraient comporter certains éléments: recherches de méthodes pour mieux limiter les niveaux sonores, sensibilisation des travailleurs aux effets du bruit sur l’organisme, équipement de protection individuelle contre le bruit et formation au port de cet équipement. Ce programme doit imposer le port de cet équipement dans les zones à haut niveau sonore et prévoir des contrôles réguliers des facultés auditives du personnel.
Utilisés dans tout l’atelier d’embouteillage, les chariots élévateurs doivent être manœuvrés en parfaite sécurité. Pour cela, les opérateurs potentiels doivent prouver à la fois leur aptitude à les conduire et leur connaissance des principes de sécurité. Des permis sont généralement délivrés qui attestent d’un niveau minimal de compétence. Les programmes de sécurité relatifs aux chariots élévateurs devraient inclure une vérification avant usage de la mise en place et du bon fonctionnement de tous leurs équipements de sécurité. La moindre défaillance devrait être aussitôt signalée et corrigée. Les chariots élévateurs à gaz ou à pétrole liquide dégagent, lorsqu’ils sont en marche, du monoxyde de carbone. Ces émissions peuvent être réduites par un réglage conforme aux spécifications du fabricant.
L’équipement de protection individuelle est couramment utilisé dans l’atelier d’embouteillage. Le personnel porte des protecteurs oculaires et des casques antibruit. Les équipes chargées de la désinfection sont pourvues de masques faciaux, de gants et de chaussures de protection adaptés aux produits chimiques auxquels elles sont exposées. Si les chaussures antidérapantes sont recommandées dans l’ensemble de l’atelier, les travailleurs de la maintenance devraient bénéficier de la protection supplémentaire de chaussures à embout en acier. Pour opter pour le bon type d’équipement de protection individuelle, il faut identifier et évaluer les risques potentiels inhérents à chaque emploi et déterminer s’il est possible de les éliminer par des moyens de prévention technique. Si ce n’est pas le cas, il convient de choisir l’équipement de protection individuelle en fonction des risques existants.
La direction de l’entreprise joue un rôle essentiel dans l’identification des risques professionnels, ainsi que dans l’élaboration des pratiques et des procédures permettant de les limiter. Une fois établies, ces pratiques et procédures doivent être connues du personnel de façon qu’il puisse effectuer son travail en toute sécurité.
Au fur et à mesure du progrès technique en matière d’équipement et de protection de cet équipement, les fabricants de boissons sans alcool disposeront de moyens accrus pour assurer la sécurité des travailleurs.
| Algérie mon beau pays | |