
LA TRANSFORMATION DE LA VOLAILLE
L’importance économique
La production de poulets et de dindes a considérablement augmenté aux Etats-Unis depuis les années quatre-vingt. Selon un rapport du ministère américain du Travail, ce phénomène s’explique par un changement dans les habitudes alimentaires des consommateurs (Hetrick, 1994). Un report de la consommation de la viande rouge et de porc vers la volaille est, en partie, dû à des études médicales antérieures.
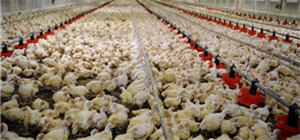
Cette hausse de la consommation de volailles a entraîné un accroissement du nombre d’élevages et d’installations de transformation, en même temps qu’un important essor de l’emploi dans ce secteur. Aux Etats-Unis, par exemple, les emplois de l’industrie de la volaille ont connu entre 1980 et 1992 une augmentation de 64%. En termes de rendement par travailleur, la productivité a progressé de 3,1% par suite de la mécanisation et de l’automatisation, ainsi que d’une cadence de production et d’un rendement horaire plus grands. Cependant, par rapport à la filière de la viande rouge, celle de la volaille emploie encore une main-d’œuvre très importante.
Cette industrie a également été touchée par le phénomène de la mondialisation. Certaines installations de production et de transformation appartiennent conjointement à des investisseurs américains et à la Chine. En Chine, des établissements effectuant la sélection, l’élevage et la transformation exportent vers le Japon.
Bien souvent, les travailleurs des chaînes de transformation des volailles ont un faible niveau de qualifications, ils sont relativement moins instruits et appartiennent à des groupes sociaux minoritaires. Ils sont bien moins rémunérés que les travailleurs du secteur de la viande rouge et des industries manufacturières. Dans certaines opérations, le taux de rotation des effectifs est exceptionnellement élevé. C’est le cas des travaux particulièrement pénibles, tels que l’accrochage des volailles vivantes, leur désossage et leur traitement sanitaire. De par sa nature même, l’industrie de transformation de la volaille est surtout implantée en milieu rural et plus particulièrement dans les zones économiquement faibles et en butte à un fort taux de chômage. Aux Etats-Unis, de nombreuses usines de transformation emploient de plus en plus de travailleurs hispanophones. Cette main-d’œuvre est en quelque sorte temporaire, travaillant une partie de l’année en usine et, au moment des récoltes, dans les champs.
La transformation
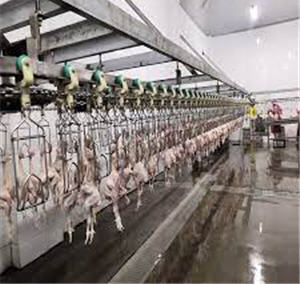
Tout au long de la transformation de la volaille, les exigences sanitaires doivent être respectées. Les sols doivent être lavés régulièrement et souvent; il est impératif de les débarrasser des déchets, des débris et des graisses. Il en va de même pour les convoyeurs et le matériel de transformation, facilement accessibles, qui doivent en plus être désinfectés. Il faut veiller à ce que la condensation ne s’accumule pas au plafond ou sur les équipements placés au-dessus des volailles; elle doit être essuyée avec des balais-éponges à long manche. Situés en hauteur, des ventilateurs à ailettes radiales non protégés assurent la circulation de l’air dans les zones de traitement. Compte tenu de ces obligations sanitaires, il est souvent impossible d’insonoriser les équipements rotatifs munis de protections. De ce fait, la plupart des ateliers de production sont spécialement bruyants. Un programme de protection de l’audition adéquat et efficace est donc nécessaire. On devrait non seulement pratiquer des audiogrammes à l’embauche et renouveler ensuite ces examens tous les ans, mais aussi effectuer des mesurages périodiques pour surveiller l’exposition au bruit. Lorsqu’on envisage d’acheter une machine, il faut opter pour la plus silencieuse. Enfin, il convient d’éduquer et de former les travailleurs au problème du bruit.
La réception et l’accrochage des animaux vivants
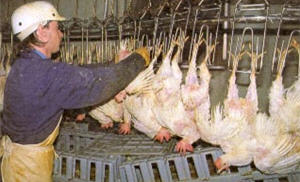
La première étape de la transformation comprend le déchargement des caisses et le désempilage des plateaux, puis leur placement sur un convoyeur qui les dirige vers la zone d’accrochage à vif. Là, le travail se fait dans une obscurité presque totale, apaisante pour les volailles. Le convoyeur, pourvu d’un plateau, est situé à peu près à hauteur de taille. Les mains gantées, le travailleur chargé de l’accrochage saisit le volatile par les cuisses et le suspend par les pattes à un crochet fixé à un convoyeur aérien qui circule en sens inverse.
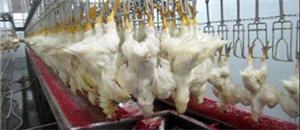
Les dangers inhérents à l’opération sont variables. Au niveau sonore qui est généralement élevé, à l’obscurité ambiante et à l’effet déroutant des convoyeurs avançant à contre-courant s’ajoutent les poussières que dégagent les battements d’ailes des volatiles, les projections subites d’urine ou de fèces et le risque de se coincer un doigt ganté dans un crochet. Les convoyeurs à chaîne doivent être équipés de dispositifs d’arrêt d’urgence. Les travailleurs qui procèdent à l’accrochage heurtent constamment du dos de la main les crochets voisins lorsqu’ils passent au-dessus de leur tête.
Il n’est pas rare qu’un travailleur doive accrocher, en moyenne, 23 volatiles (ou plus) à la minute (certains postes, sur la chaîne d’accrochage, requièrent même une cadence pouvant atteindre quelque 26 volatiles à la minute). Il en ressort que, sur une seule chaîne, sept ouvriers peuvent accrocher 38 640 volailles en quatre heures avant de prendre une pause. Si un volatile pèse environ 1,9 kg, chaque travailleur est appelé à soulever un poids total de quelque 1 048 kg pendant les quatre premières heures de son poste de travail, et ce avant la pause réglementaire. Ce travail est donc extrêmement pénible tant physiquement que psychologiquement. Une réduction de la charge de travail pourrait amoindrir le stress. Il est en effet particulièrement pénible pour la partie supérieure de l’épaule et pour le cou de devoir saisir de façon répétée des deux mains, de tirer et de soulever simultanément une volaille qui bat des ailes et griffe au niveau de l’épaule ou de la tête.
Dans la mesure où ils ne sont pas protégés, les travailleurs peuvent aussi être facilement égratignés aux bras par des plumes ou des ergots de volatiles. En outre, ils doivent rester debout durant de longues périodes sur des sols durs, ce qui peut être très inconfortable et causer des douleurs au niveau de la région lombaire. Il apparaît donc indispensable qu’ils disposent de chaussures adaptées, d’un appui dorsal, d’une protection oculaire, d’un masque respiratoire à usage unique et de manchettes, ainsi que d’installations leur permettant de se rincer les yeux.
Si l’on veut assurer la protection de la santé des travailleurs, il est extrêmement important de mettre en place un programme d’adaptation à l’emploi. Ainsi, pendant une période maximale de deux semaines, toute nouvelle recrue doit pouvoir s’habituer progressivement à ses conditions de travail pour, finalement, occuper son poste à plein temps. Autre élément clé: la rotation du travail. Après avoir accroché des poulets pendant deux heures, le travailleur doit se voir confier une tâche avec des gestes et des postures moins contraignantes. Il se peut que la division du travail au sein de ce type de personnel exige des pauses courtes, mais fréquentes, dans un lieu climatisé. Afin de diminuer les contraintes de nature ergonomique, certains établissements ont essayé de doubler les équipes et proposé un régime faisant alterner vingt minutes de travail et vingt minutes de pause.
Les conditions sanitaires et le confort du travail sont également tributaires des facteurs météorologiques et de l’état des animaux. Par temps sec et chaud, les volailles transportent avec elles de la poussière et des acariens qui passent facilement dans l’air ambiant. Par temps humide, les volatiles sont plus difficiles à manipuler, les gants sont rapidement mouillés, et il faut déployer plus de force pour les saisir. Des gants réutilisables et rembourrés sur le dessus ont été mis au point.
L’impact des particules aériennes, des plumes, des acariens, etc. peut être atténué par l’installation d’une ventilation efficace par aspiration localisée. Un système équilibré de prise et d’extraction d’air («push-pull»), comportant un refroidissement ou un chauffage à extraction basse, est bénéfique pour le personnel. Des ventilateurs de refroidissement supplémentaires ne pourraient que nuire à l’efficacité de ce système.
Une fois suspendues aux crochets, les volailles sont anesthésiées par électrocution. Le voltage élevé ne les tue pas mais les rend flasques tandis qu’une roue en rotation (un pneu de bicyclette) guide leur cou vers une lame circulaire en contre-rotation. Le cou est partiellement tranché, alors que le cœur bat encore et expulse le reste de sang; la carcasse doit être entièrement vidée de son sang. Un travailleur expérimenté se tient prêt à tuer les volatiles que la machine a manqués. En raison de l’importante quantité de sang, il doit être protégé par une combinaison imperméable et une protection oculaire. Des installations de lavage ou de rinçage sous jet continu doivent être aussi prévues.
Le parage
Le convoyeur transportant les carcasses passe ensuite à travers une série de bacs ou de cuves d’eau chaude en circulation, les échaudoirs. La température de l’eau est généralement entretenue par des serpentins chauffés à la vapeur. L’eau est traitée au chlore, de façon à éliminer les bactéries. Cet échaudage facilite le plumage. Des précautions doivent être prises autour des échaudoirs. Il arrive en effet que les conduites et les vannes ne soient pas protégées ou, du moins, qu’elles soient mal isolées, et l’on peut donc se brûler à leur contact.
Au sortir des échaudoirs, les carcasses passent par un dispositif en forme de U qui détache les têtes. Celles-ci sont généralement entraînées par un flux d’eau courante vers la zone de récupération des graisses (ou de traitement des sous-produits).
La file de carcasses passe ensuite entre des tambours rotatifs sur lesquels sont fixés des doigts de caoutchouc qui retirent les plumes, lesquelles tombent dans une tranchée où un courant d’eau les entraîne vers la zone réservée aux sous-produits.
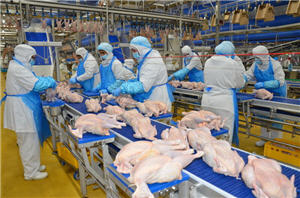
Pour la facilité du traitement des carcasses, il est essentiel que le poids des volatiles soit homogène. S’il varie d’un volatile à l’autre, les secteurs de production sont contraints d’ajuster leur matériel en conséquence. Par exemple, si des volatiles plus légers suivent des oiseaux plus lourds dans les plumeuses, les tambours rotatifs risquent de ne pas parvenir à enlever la totalité des plumes. Il faut alors recommencer le travail, ce qui fait augmenter les coûts de production. De plus, les travailleurs doivent faire un effort supplémentaire puisqu’ils sont tenus d’enlever les plumes restantes à la main, en s’aidant d’une pince. Après le plumage, les volailles sont dirigées vers un dispositif de flambage chauffé au gaz et composé de trois brûleurs de chaque côté; ce passage à la flamme a pour but d’éliminer le duvet et les plumes fines. Il convient de surveiller l’état des conduites de gaz que peut corroder l’humidité de la zone de plumage et de parage.
Les volailles sont ensuite traitées par une machine à couper les pattes. Celles-ci sont acheminées séparément vers une zone particulière où elles sont nettoyées, calibrées, triées, refroidies et conditionnées pour le marché asiatique.
Les volailles doivent être, à nouveau, suspendues à des crochets avant d’entrer dans la section d’éviscération. Les crochets ont une forme légèrement différente, généralement plus allongée. L’automatisation est facile à réaliser à ce stade des opérations (voir figure 67.7). Toutefois, les travailleurs doivent pouvoir faire reculer la machine si elle se bloque, de façon à raccrocher les volailles tombées ou à couper manuellement les pattes à la cisaille si la machine ne l’a pas fait correctement. Du point de vue du traitement et du coût, il est important que chaque crochet soit occupé. Les postes de raccrochage impliquent des mouvements extrêmement répétitifs et des positions inconfortables (coudes et épaules levés). La main-d’œuvre qui y est assignée est exposée à un risque augmenté de troubles consécutifs à des microtraumatismes répétés.
Si une machine tombe en panne ou se dérègle, il faut que le travailleur déploie des efforts importants pour remettre la chaîne en marche, et ce alors même qu’il n’opère pas toujours dans des conditions optimales de sécurité. Lorsqu’il doit grimper pour accéder à certaines parties d’une machine, le préposé à la maintenance ne prend pas systématiquement le temps de se procurer une échelle et court le risque de mettre les pieds sur une machine mouillée et glissante. Les chutes constituent un danger. Lorsqu’on installe de tels équipements, il faut s’assurer qu’il est facile d’y accéder et de les entretenir. Des dispositifs de verrouillage et des boutons d’arrêt doivent être prévus sur chaque pièce. Le constructeur doit prendre en compte l’environnement et les conditions dangereuses dans lesquelles s’effectue l’entretien de ces machines.
L’éviscération
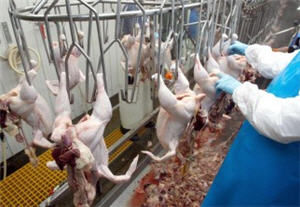
Au sortir de l’opération de parage et avant d’entrer dans l’unité de transformation suivante, nettement séparée du reste de l’installation, le convoyeur conduit généralement les volailles vers un autre dispositif de flambage, puis sous une lame circulaire qui enlève la glande uropygienne, à la base du croupion. Souvent, les lames d’un tel équipement tournent librement et exigent donc d’être convenablement protégées. Là encore, si la machine n’est pas réglée suivant le poids du volatile, les travailleurs sont tenus de retirer la glande avec un couteau. Le convoyeur amène ensuite les volailles à une fendeuse automatique qui soulève légèrement l’abdomen, tandis qu’une lame ouvre la carcasse sans toucher aux intestins. La machine suivante pénètre dans la cavité et enlève les viscères, gardés intacts pour permettre l’inspection de salubrité.
Aux Etats-Unis, les quelques opérations suivantes peuvent faire l’objet d’un contrôle mené par des inspecteurs gouvernementaux qui détectent d’éventuelles anomalies, telles que grosseurs et signes d’aérosacculite ou de contamination des fèces. En général, un inspecteur ne contrôle qu’une ou deux volailles. Si le taux d’anomalies est élevé, les inspecteurs font ralentir la cadence de la chaîne. Le plus souvent, les anomalies n’entraînent pas un rejet total; certaines parties des volailles sont lavées ou détachées de la carcasse et récupérées pour éviter une trop forte baisse du rendement.
Plus les rebuts sont importants, plus le travail manuel nécessitant des gestes répétitifs comme coupage et tranchage est considérable. Les inspecteurs officiels, généralement assis sur des plates-formes spéciales à hauteur réglable, sont assistés par des travailleurs de la production, placés à droite et à gauche et debout sur un caillebotis, sauf s’ils disposent d’un siège ajustable. Pour réduire la fatigue physique et psychologique liée à cette phase du traitement des volailles, divers moyens sont envisageables: les plates-formes à hauteur réglable, les sièges, les repose-pieds, ainsi que la rotation des tâches.
Après l’inspection, les viscères sont triés par une machine qui récupère le cœur et le foie, ou les abattis. Intestins, estomac, rate, rognons et vésicule biliaire sont rejetés dans une tranchée où un courant d’eau les emporte. Le cœur et le foie sont aspirés, et des convoyeurs spécialisés dans le tri les prennent en charge; des travailleurs les inspectent et les sélectionnent à la main. Ceux qui passent l’épreuve, parfaitement intacts, sont aspirés ou transférés dans une zone spécifique de l’établissement; ils y sont emballés en vrac, manuellement, ou, ultérieurement, à nouveau réunis avec d’autres abattis pour farcir une volaille éviscérée destinée à la vente — cette dernière opération se fait aussi à la main.
Lorsque la carcasse sort du collecteur, le jabot est recueilli. Chaque cavité de la carcasse est tâtée à la main afin d’être débarrassée d’éventuels restes de viscères et de gésier. Le travailleur traite deux volailles à la fois, chacune d’une main, à leur passage sur le convoyeur. Un dispositif d’aspiration est souvent utilisé pour éliminer le restant de poumons ou de rognons. Il est fréquent que les petits cailloux ou les fragments de litière que les volailles ont pu ingérer blessent le travailleur au bout des doigts ou sous les ongles, lorsqu’il introduit sa main dans la cavité abdominale.
Pour n’être pas traitées correctement, ces petites blessures risquent de s’infecter sérieusement, la cavité abdominale des volailles n’étant pas débarrassée des bactéries. La sensibilité tactile est indispensable pour effectuer ce travail, mais à ce jour aucun modèle de gant ne permet de prévenir ces incidents courants. Les gants de chirurgien, qui épousent la main, ont été testés avec un certain succès. La cadence de la chaîne est telle que le travailleur n’a pas la possibilité d’être précautionneux quand il procède à l’examen de l’abdomen des volatiles.
Enfin, le cou des volailles est tranché mécaniquement et récupéré. Celles-ci passent ensuite dans un dispositif de lavage à jet d’eau chlorée, ce qui permet d’éliminer des restes de viscères adhérant encore à la carcasse, intérieurement comme extérieurement.
Lors de l’ensemble des opérations de parage et d’éviscération, la main-d’œuvre se trouve exposée à des niveaux sonores élevés, à des sols glissants et à des contraintes ergonomiques importantes, spécifiques aux travaux d’abattage, de découpe et de conditionnement. Selon une étude de l’Institut national de la sécurité et de la santé au travail (National Institute of Occupational Safety and Health (NIOSH)), aux Etats-Unis, le syndrome du canal carpien peut toucher de 20 à 30% de la main-d’œuvre des abattoirs de volaille (Kiken et coll., 1990).
Les opérations de refroidissement
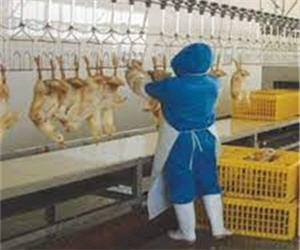
Selon le procédé utilisé, les cous sont aspirés vers des bacs de refroidissement non couverts et équipés de bras rotatifs, de pales ou d’aubes. Ces bacs ouverts constituent une grave menace pour la sécurité des travailleurs au cours de l’opération et, de ce fait, doivent être convenablement protégés par des couvercles ou des grilles amovibles. Cette protection ne doit toutefois pas empêcher la surveillance visuelle du bac. Si une protection est retirée ou soulevée, des interrupteurs doivent permettre d’arrêter les bras rotatifs ou les aubes. Au sortir de ces refroidisseurs, les cous sont soit immédiatement emballés en vrac en vue d’un traitement ultérieur, soit dirigés vers la zone réservée à l’emballage des abattis pour y être emballés avec d’autres articles. Après l’éviscération, les volailles que transporte le convoyeur tombent dans des bacs de refroidissement, horizontaux et non couverts, ou plutôt, comme en Europe, passent dans un courant d’air réfrigéré. Les refroidisseurs, munis de pales qui tournent lentement, abaissent la température des carcasses. L’eau de refroidissement est fortement chlorée (20 ppm ou plus) et agitée par un passage d’air. Le séjour des carcasses peut y atteindre une heure.
En raison des grandes quantités de chlore libre dégagées, les travailleurs sont fortement exposés et peuvent souffrir d’irritation des yeux et de la gorge, de toux et de gêne respiratoire. Le NIOSH a réalisé plusieurs études sur l’irritation des yeux et des voies aériennes supérieures dans les abattoirs de volailles, ce qui l’a amené à recommander une surveillance et une limitation rigoureuse des taux de chlore, l’usage de rideaux pour contenir le chlore libéré (ou l’emploi d’un autre type d’isolation pour la surface découverte de la cuve), ainsi que l’installation d’un système de ventilation à extraction d’air (Sanderson, Weber et Echt, 1995).
Le temps de séjour des carcasses dans la cuve est un élément important et est controversé. Une fois éviscérée, la carcasse n’est pas totalement propre; les pores de la peau et les follicules pileux sont ouverts et logent des germes pathogènes. Le principal objectif du passage dans les refroidisseurs est de refroidir les volailles rapidement pour réduire les pertes; cette réfrigération primaire ne tue cependant pas les bactéries, et le risque de contamination croisée pose un sérieux problème de santé publique. Des esprits critiques ont qualifié ce bain refroidissant de «soupe fécale». D’un point de vue strictement financier, la méthode est avantageuse, car la viande absorbe l’eau de refroidissement comme une éponge, et le poids commercial du produit s’en trouve augmenté de presque 8% (Linder, 1996).
Après la réfrigération primaire, les carcasses sont déposées sur un convoyeur ou une table vibrante. Des travailleurs spécialisés, les «classeurs de volailles», inspectent les volailles pour y déceler d’éventuelles contusions, déchirures de la peau, etc., et les suspendent une nouvelle fois à des crochets qui défilent devant eux. Il arrive que les volailles de deuxième choix soient expédiées vers d’autres postes où certains morceaux sont récupérés. Les classeurs passent de longues heures, debout, à manipuler les volailles réfrigérées. Aussi, leurs mains sont-elles menacées d’engourdissement ou de douleurs. Les gants fourrés sont destinés à la fois à les protéger des résidus chlorés et à les réchauffer un peu.
La découpe
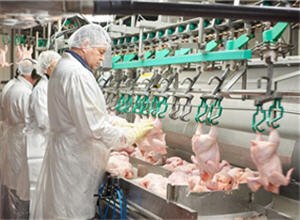
Après le tri, les volailles toujours suspendues subissent différentes opérations, à travers machines et chaînes, dans une zone de l’installation réservée à la seconde transformation. Certaines machines sont alimentées manuellement, avec les deux mains. En Europe, d’autres matériels plus modernes, installés sur différents postes, ôtent les cuisses et les ailes et fendent la poitrine, sans que le travailleur n’ait à intervenir. Avec cet équipement automatisé, l’homogénéité de poids et de taille des volailles est déterminante pour le succès de l’opération. Les lames rotatives circulaires doivent être changées quotidiennement. Techniciens de maintenance ou travailleurs, tous doivent prêter attention aux équipements. Un réglage, l’entretien ou le nettoyage étant souvent nécessaires, l’accès à ces équipements requiert des escaliers, et non pas de simples échelles, ainsi que des échafaudages solides. Pendant le changement de lames, la manipulation doit être prudente du fait qu’elles sont rendues glissantes par les dépôts de graisse. Des mitaines spéciales, antidérapantes, laissent les doigts libres pour utiliser les outils ou serrer les boulons et les écrous, tout en protégeant largement la main.
L’évolution du goût des consommateurs s’est répercutée sur les processus de production. Dans certains cas, les morceaux séparés (par exemple, le pilon, la cuisse et le blanc) doivent être commercialisés sans peau. De nouveaux matériels de traitement ont été mis au point qui retirent la peau mécaniquement; ainsi les travailleurs sont-ils libérés de cette tâche. Toutefois, au fur et à mesure qu’on ajoute du matériel automatisé et qu’on modifie la chaîne de production, l’espace est de plus en plus encombré. Le mouvement et le déplacement, sur des sols mouillés et glissants, des travailleurs, des chariots, des caisses ou des bacs en plastique contenant plus de 27 kg de produits réfrigérés s’en trouvent considérablement compliqués.
Liés à la demande du consommateur et aux ventes d’assortiments de produits, les préposés, debout face aux convoyeurs aériens, sélectionnent au passage différents morceaux et les disposent sur des barquettes en plastique. Les pièces de viande avancent dans une direction fixée ou tombent d’un toboggan. Les plateaux sont apportés par les convoyeurs aériens et descendus jusqu’aux travailleurs pour qu’ils puissent en saisir un certain nombre et les empiler devant eux, à portée de main. Les produits défectueux peuvent être soit placés sur un convoyeur circulant en sens inverse et situé en contrebas, soit suspendus à un crochet fixé à un convoyeur aérien progressant dans la direction opposée. Les travailleurs se tiennent, pendant de longues périodes, côte à côte, parfois séparés seulement par un chariot dans lequel ils jettent les rebuts ou les déchets. Ils doivent porter des gants, des tabliers et des bottes.
Certains produits peuvent être emballés en vrac dans des cartons et recouverts de glace. Les travailleurs remplissent les cartons à la main jusqu’au poids voulu et les transportent ensuite eux-mêmes jusqu’à des convoyeurs en mouvement. Plus tard, dans la salle d’emballage des cartons, de la glace est ajoutée, puis les cartons sont fermés et empilés manuellement sur des palettes prêtes à être expédiées.
Parfois, les travailleurs de la découpe sont aussi exposés à des niveaux sonores élevés.
Le désossage
Les carcasses destinées à être désossées sont entreposées dans de grands conteneurs en aluminium ou dans des boîtes en carton (ou des unités de charge «gaylords») placés sur des palettes. Les blancs de volaille attendent quelques heures avant d’être traités mécaniquement ou manuellement. La viande fraîche est difficile à couper et à parer à la main. D’un point de vue ergonomique, le vieillissement de la viande contribue à réduire les risques que comportent pour les mains les mouvements répétitifs.
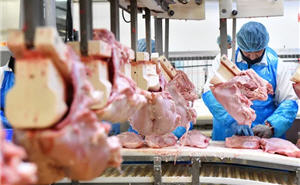
Il existe deux méthodes de désossage. Avec la méthode manuelle, les carcasses, une fois prêtes (la seule viande restante est le blanc), sont jetées dans une trémie qui les livre à un convoyeur. Les travailleurs de cette partie de la chaîne doivent manipuler les carcasses et passer chacune d’elles sur deux rouleaux horizontaux en marche, qui retirent la peau. La carcasse est entraînée sur ces rouleaux en même temps que la peau est enlevée et tombe sur un convoyeur situé en contrebas. La moindre inattention ou distraction peut valoir aux travailleurs de se coincer les doigts dans les rouleaux. Le poste doit donc être équipé de boutons d’arrêt d’urgence à portée de la main libre ou du genou. Les gants et les vêtements larges ne conviennent pas pour un tel travail. Indispensables, des tabliers, portés près du corps, et des protections oculaires permettent de se protéger contre d’éventuelles projections d’esquilles ou de fragments d’os.
L’opération suivante est effectuée par des travailleurs entailleurs. Ceux-ci tiennent la carcasse d’une main et, de l’autre, incisent le bréchet sur sa longueur, généralement à l’aide de couteaux à courte lame, très acérés. Sur leurs gants en latex ou en nitrile, ils portent d’ordinaire des gants à maille d’acier. Les couteaux utilisés pour l’opération n’exigent pas d’être pointus. Une protection oculaire est aussi nécessaire.
La troisième opération est effectuée par les travailleurs qui ôtent le bréchet. Elle se fait manuellement ou à l’aide d’un dispositif composé d’un support en Y peu coûteux (usiné à partir d’une barre à section ronde en acier inoxydable) vers lequel la carcasse est guidée et qui la tire vers l’opérateur. Celui-ci doit régler la hauteur du support à sa taille. De sa main gantée, il a pour simple tâche de retirer l’os du bréchet avec une pince. Une protection oculaire lui est essentielle, comme dans le cas de l’opération précédente.
La quatrième opération consiste à prélever les blancs de volaille à la main. Les travailleurs, alignés côte à côte et debout, les saisissent dans des balancelles qui passent devant eux. Certaines techniques doivent être observées à ce stade. Une formation appropriée et une correction immédiate des erreurs sont indispensables. Une main protégée par un gant métallique, les travailleurs tiennent, dans l’autre, un couteau extrêmement acéré (dont l’extrémité peut également être très pointue).
Pour ce travail, la cadence est rapide. S’ils prennent tant soit peu de retard, les travailleurs sont contraints d’user de raccourcis, comme d’essayer de rattraper une pièce qui défile déjà devant un collègue ou de couper une pièce qui a dépassé leur poste. De tels gestes peuvent non seulement nuire à la qualité de la viande, marquée d’entailles malvenues, mais aussi occasionner des blessures graves à leurs camarades, blessures qui souvent s’infectent par la suite. Des manchettes en plastique protègent les bras contre ce type d’accident fréquent.
Le blanc de volaille est ensuite replacé sur la balancelle du convoyeur et dirigé vers les travailleurs chargés de parer la viande. Il s’agit alors de retirer l’excès de graisse, la peau et les os restants à l’aide de ciseaux acérés et ajustés. Une fois paré, le produit fini est emballé soit manuellement dans une barquette, soit automatiquement dans des sacs de vrac qui sont regroupés dans des cartons destinés à la restauration.
La seconde méthode de désossage met en jeu un équipement automatique développé en Europe. Comme pour la méthode manuelle, les cartons ou autres contenants de carcasses en vrac (certaines possèdent encore leurs ailes) sont vidés dans une trémie. Les carcasses sont alors saisies à la main et placées sur des convoyeurs à casiers; chacune d’elles peut aussi être déposée à la main dans le sabot d’une machine. Celle-ci avance rapidement et fait passer la carcasse par une série de doigts (qui en retirent la peau), de lames et de couteaux. La carcasse en ressort débarrassée de la viande, laquelle est évacuée en vrac et utilisée ailleurs. Sur cette chaîne, la plupart des mouvements manuels sont supprimés, à l’exception de ceux du parage aux ciseaux.
Les travailleurs désosseurs sont exposés à des risques ergonomiques graves du fait du caractère physique et répétitif de leur travail. Pour chacune des tâches du poste de désossage, surtout pour le prélèvement des filets et le parage, la rotation du personnel peut contribuer largement à réduire les contraintes ergonomiques. Il est important que la nouvelle tâche à laquelle un travailleur est affecté, du fait de la rotation, ne sollicite pas le même groupe de muscles. Il a été préconisé que les travailleurs chargés du prélèvement des filets et ceux qui effectuent le parage permutent régulièrement. Cette solution est à rejeter, car les deux tâches impliquent les mêmes mouvements de préhension, de torsion et de rotation de la main qui ne tient pas l’outil (couteau ou ciseaux). On peut certes arguer que le fait de tenir un couteau sans grand effort, en effectuant un mouvement de torsion ou de rotation, lors de la découpe des filets, ne fait pas appel aux muscles de la même manière que le mouvement d’ouverture et de fermeture des ciseaux. Toutefois, ces mouvements de torsion et de rotation de la main sont aussi requis dans le second cas. La cadence de la chaîne est, en grande partie, responsable des troubles biomécaniques observés chez les travailleurs effectuant ces tâches.
L’emballage et la réfrigération
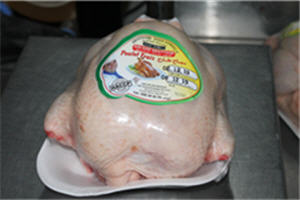
Au sortir de la découpe ou du désossage, les produits sont placés dans des barquettes qui sont dirigées vers le poste d’emballage. Les travailleurs identifient les morceaux et introduisent les barquettes dans des machines qui appliquent un film plastique étiqueté, replient ce film en dessous, puis passent les barquettes dans un appareil de scellage à chaud. Il arrive que celles-ci traversent ensuite une installation de lavage avant d’être réidentifiées et placées dans un panier. Chaque panier contenant un produit spécifique est chargé sur un convoyeur qui l’achemine vers une salle frigorifique. Les barquettes y sont alors triées et empilées à la main ou automatiquement. Les travailleurs chargés de l’emballage des barquettes se tiennent debout, à leur poste, durant de longues heures. Pour éviter que ce ne soit pas toujours la même main qui saisisse la marchandise, on procède à des rotations. Généralement, la zone d’emballage est relativement sèche. Des paillassons rembourrés peuvent contribuer à réduire la fatigue des jambes et du dos.
Les demandes des consommateurs, la nature des ventes et les exigences du marketing sont susceptibles de créer des risques ergonomiques particuliers. Ainsi, à certaines périodes de l’année, pour des «raisons de commodité et d’économie», on commercialise des barquettes plus lourdes, de plusieurs kilos. Cette surcharge provoque des lésions de la main liées à la répétitivité accrue du mouvement, du fait que le processus de travail, à la chaîne, est prévu pour que les barquettes soient saisies d’une seule main. Comment peut-on attendre d’un travailleur qu’il ait la force de soulever, d’une seule main, une barquette d’un tel poids?
Le film plastique transparent utilisé pour l’emballage peut libérer de faibles quantités de monomères ou d’autres produits de dégradation lorsqu’il est scellé à chaud. Si les travailleurs se plaignent des fumées, le fabricant ou le fournisseur du film devraient être invités à participer à l’évaluation du problème. Un dispositif de ventilation par aspiration localisée peut s’avérer nécessaire. Le matériel de scellage à chaud doit être correctement entretenu, et le bon fonctionnement des boutons d’arrêt d’urgence vérifié au début de chaque poste.
La salle frigorifique, ou zone de réfrigération, présente divers risques liés à l’incendie, à la sécurité et à la santé. Du point de vue des incendies, le conditionnement des produits présente un risque puisque l’emballage est en polystyrène, matière hautement combustible. De plus, l’isolation des murs est généralement à base de mousse de polystyrène. Les appareils de réfrigération devraient donc, par mesure préventive, être équipés de systèmes d’extincteurs d’alerte à sec, conçus pour les risques exceptionnels (les systèmes d’alerte se composent de sprinklers à déclenchement automatique, reliés à des conduites contenant de l’air sec ou de l’azote, et d’un dispositif de détection placé dans le même lieu que les sprinklers).
Lorsque les paniers contenant les barquettes sont introduits dans la salle frigorifique, les travailleurs doivent les empiler à la main sur un chariot en les soulevant à hauteur d’épaule ou plus haut encore. Lorsque la pile est élevée, les travailleurs ne peuvent atteindre le sommet sans s’entraider.
Dans la salle frigorifique, la température peut descendre jusqu’à –2 °C. Les travailleurs devraient porter plusieurs couches de vêtements ou des combinaisons isolantes, ainsi que des chaussures de sécurité à embout protégé. Chariots et piles de paniers doivent être manipulés à la main et poussés dans différentes parties de la salle dans l’attente d’une utilisation ultérieure. Les travailleurs tentent souvent de gagner du temps en poussant plusieurs piles à la fois, ce qui peut leur causer des douleurs musculaires ou lombaires.
La qualité du produit, de même que la sécurité des travailleurs, sont directement tributaires de l’état des paniers. Lorsqu’on place des paniers endommagés sous des paniers pleins, toute la pile, rendue instable, peut facilement basculer. Les produits emballés tombent sur le sol, se salissent ou se détériorent; il faut refaire le travail et donc effectuer une manipulation supplémentaire. Sans compter que les piles de paniers peuvent aussi s’effondrer sur d’autres travailleurs.
Lorsqu’un mélange particulier de produits est demandé, les paniers peuvent être désempilés à la main. Les barquettes sont chargées sur un convoyeur équipé d’une balance qui les pèse et leur appose des étiquettes indiquant leur poids et les codes nécessaires au suivi commercial du produit. Les barquettes sont emballées à la main dans des cartons ou des boîtes, parfois garnis intérieurement d’un film imperméable. Les travailleurs doivent souvent étendre les bras pour saisir les barquettes. Comme dans le cas de l’emballage, les conditionnements plus grands et plus lourds peuvent être sources de tension au niveau des mains, des bras et des épaules. Les travailleurs restent debout à la même place pendant de longues périodes. Des paillassons antifatigue peuvent réduire les tensions dans les jambes et la région lombaire.
Quand les cartons passent par un convoyeur, les revêtements intérieurs peuvent être scellés à chaud, tandis que du dioxyde de carbone (CO2) est injecté. Cette opération, accompagnée d’une réfrigération continue, prolonge la durée de stockage du produit. Lorsque le carton ou la boîte poursuivent leur progression, une poignée de neige carbonique y est introduite afin que le produit se conserve mieux pendant leur transport en camion réfrigérant jusqu’au client. Toutefois, le CO2 comporte des risques en milieu clos. Les flocons de neige carbonique peuvent soit tomber d’une trémie, soit être extraits d’une grande cuve partiellement couverte. Bien que la limite d’exposition au CO2 soit relativement élevée et qu’il existe des moniteurs en continu, il est impératif que le personnel soit averti des risques, qu’il en connaisse les symptômes et qu’il se protège à l’aide de gants et de lunettes. Des panneaux signalant le danger doivent aussi être placés dans la zone visée.
Les cartons ou les boîtes de produits en barquettes sont généralement scellés par application d’un adhésif thermofusible. De douloureuses brûlures sont possibles en cas de mauvais réglage, de capteurs défectueux ou de pressions trop hautes. Les travailleurs doivent porter des lunettes de protection, munies de caches latéraux. Avant tout réglage ou toute réparation, il faut arrêter la machine à sceller, en coupant le courant, et faire tomber la pression à zéro.
Une fois que les cartons sont scellés, ils sont soit retirés manuellement du convoyeur, soit dirigés vers un palettiseur automatique ou tout autre matériel télécommandé. La cadence de production élevée peut être source d’accidents dorsalgiques. De plus, l’ambiance généralement froide dans laquelle s’effectue ce travail donne naissance à des pathologies d’usure.
D’un point de vue ergonomique, l’enlèvement des cartons et leur empilement sont faciles à automatiser, mais les coûts d’investissement et d’entretien sont élevés.
Le désossage des cuisses et le poulet haché
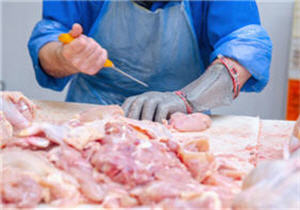
Dans les installations modernes de transformation de la volaille, rien ne se perd. Les cuisses sont emballées en vrac, stockées à la température de congélation ou, du moins, à une température voisine, puis traitées, c’est-à-dire désossées, avec des ciseaux ou à l’aide de machines à parer pneumatiques, actionnées à la main. Comme pour le désossage des blancs, les travailleurs qui désossent les cuisses doivent retirer la graisse en excès et la peau avec des ciseaux à main. La température de la zone de travail peut aller de 4 à 7 °C. Même si les travailleurs portent des gants fourrés, les mains sont suffisamment refroidies pour que la circulation du sang s’en trouve ralentie, ce qui renforce la contrainte ergonomique. Une fois réfrigérées, les cuisses sont additionnées d’arômes et hachées sous atmosphère de CO2. Elles sont ensuite extrudées pour être transformées en pâtés de poulet haché ou vendues en vrac.
La préparation de produits d’épicerie fine
Après le désossage de la poitrine, le cou, le dos et le reste de la carcasse ne sont pas perdus; ils passent dans de grands hachoirs ou mixeurs à pâles, sont pompés vers des mixeurs réfrigérés, puis sont extrudés et placés dans des conteneurs de vrac. La viande est généralement vendue ou envoyée dans des fabriques de hot-dogs de poulet ou de saucisses de Francfort, pour y subir d’autres transformations.
Le développement des aliments prêts à l’emploi, qui requièrent peu de préparation de la part du consommateur, a entraîné, dans l’industrie des volailles, la production d’aliments à haute valeur ajoutée. Des morceaux de viande sélectionnés, issus du désossage de la poitrine, sont placés dans une cuve rotative. Des solutions d’arômes et d’épices leur sont apportées, puis le tout est mélangé sous vide pendant une durée déterminée. La viande y gagne en saveur, mais aussi en poids, ce qui élève la marge bénéficiaire. Les morceaux sont ensuite emballés séparément dans des barquettes, lesquelles sont scellées sous vide et réunies dans des petites boîtes prêtes à l’expédition. Le délai d’exécution pour cette opération est moins contraignant, et les travailleurs ne sont pas soumis aux mêmes cadences que celles imposées à l’atelier de découpe. Le produit fini doit être manipulé, inspecté et emballé soigneusement de façon à être bien présentable dans les magasins.
Résumé
Dans l’ensemble des installations de transformation des volailles, les procédés humides et les graisses peuvent rendre les sols très dangereux; les risques de glissades et de chutes y sont élevés. Un lavage approprié des sols, un drainage adéquat (avec des barrières protectrices isolant les trous), la fourniture de chaussures adaptées, imperméables et antidérapantes, et des sols antidérapants, tels sont les moyens de prévenir ces risques.
En outre, les installations de transformation des volailles sont bruyantes. Une vigilance particulière s’impose quant aux mesures de prévention technique devant être mises en place pour limiter les niveaux sonores. Des bouchons d’oreille et des tampons de rechange doivent être prévus, ainsi qu’un programme complet de protection de l’audition, assorti d’examens audiométriques annuels.
La filière de la volaille offre un intéressant mélange d’activités manuelles réclamant une importante main-d’œuvre et d’opérations hautement automatisées. C’est pourquoi sueur et angoisse font encore partie de son décor. L’exigence d’un rendement toujours plus important et la vitesse toujours plus grande de la chaîne de production viennent souvent contrecarrer les efforts entrepris pour former et protéger le personnel. Les progrès techniques contribuant à supprimer les atteintes musculo-squelettiques dues aux mouvements répétitifs, une attention accrue doit désormais être portée à l’entretien et au réglage des machines, confiés à des spécialistes compétents. En raison du bas niveau de rémunération et des conditions de travail extrêmement pénibles qui la caractérisent, cette industrie n’attire guère les techniciens les plus qualifiés. L’attitude souvent autoritaire de ses dirigeants est, en outre, peu propice au développement des améliorations que peuvent apporter les programmes de promotion de la sécurité et de la santé.
| Algérie mon beau pays | |